Новини
Новини

Будьте в курсі останніх інновацій, сертифікатів, глобальних розширень і успішних проектів FangRong в автомобільній, аерокосмічній промисловості, новій енергетиці та інших секторах високої точності.

Продукти

Як машина для наведення титанового стрижня може підвищити ефективність холодного витягування та якість продукції

Короткий зміст статті: A Машина для наведення титанового стрижняє необхідним обладнанням для підготовки кінців титанових стрижнів перед холодним волочінням. Утворюючи зменшений, звужений кінець, він допомагає стрижні проходити крізь волочильну матрицю та надійно з’єднуватися з волочильним обладнанням.FangRongнадає рішення для наведення стрижня з кількома варіантами моделей, що охоплюють різні діаметри стрижня та виробничі вимоги. Розуміння принципу роботи, технічних характеристик машини, конструкції інструменту та критеріїв вибору допомагає виробникам покращити узгодженість процесу, зменшити непотрібні втрати матеріалу та створити більш ефективну лінію обробки металу.

Titanium Rod Pointing Machine

Зміст


Що таке машина для наведення титанового стрижня?

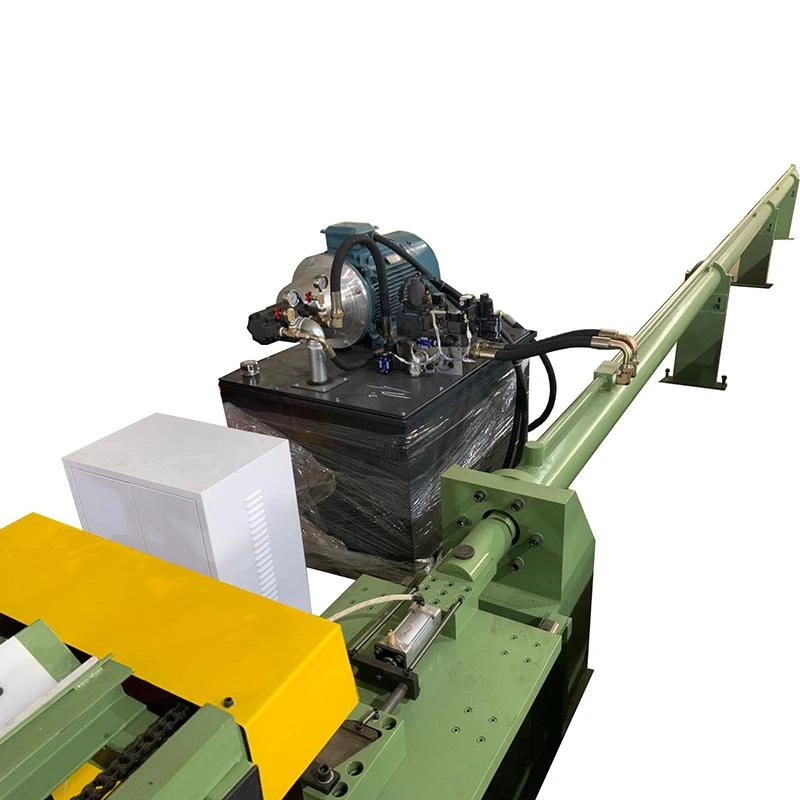
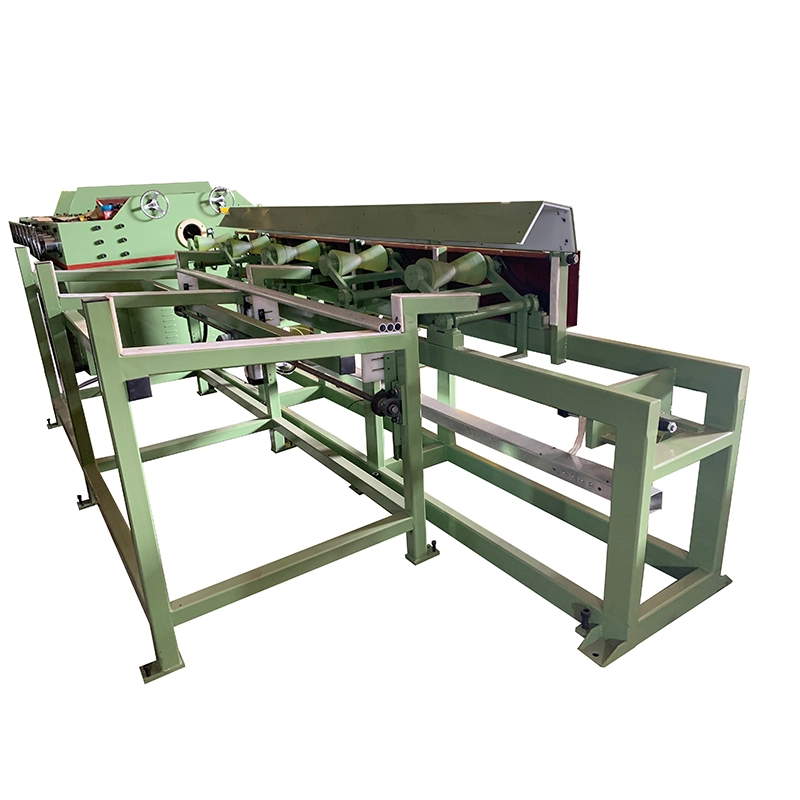
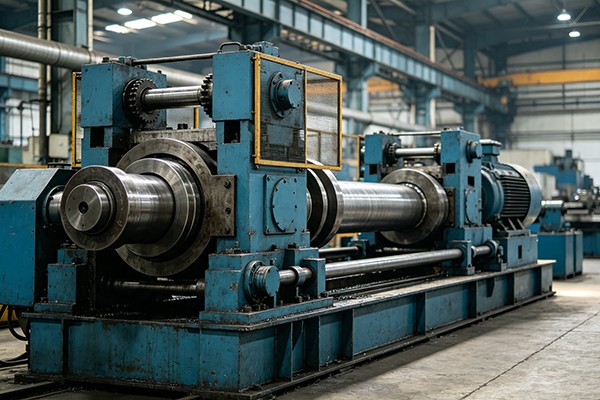
Машина для наведення титанового стрижня — це машина для формування металу, призначена для зменшення та формування переднього кінця титанового стрижня перед холодним витягуванням. Підготовлений кінець має бути достатньо малим і відповідної форми, щоб увійти в волочильну головку та дозволити волочильному обладнанню надійно захопити матеріал.

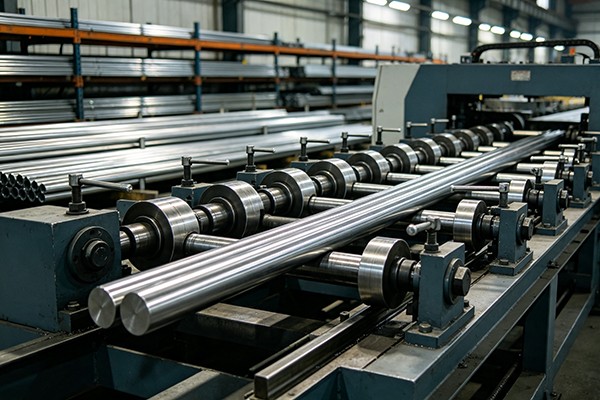
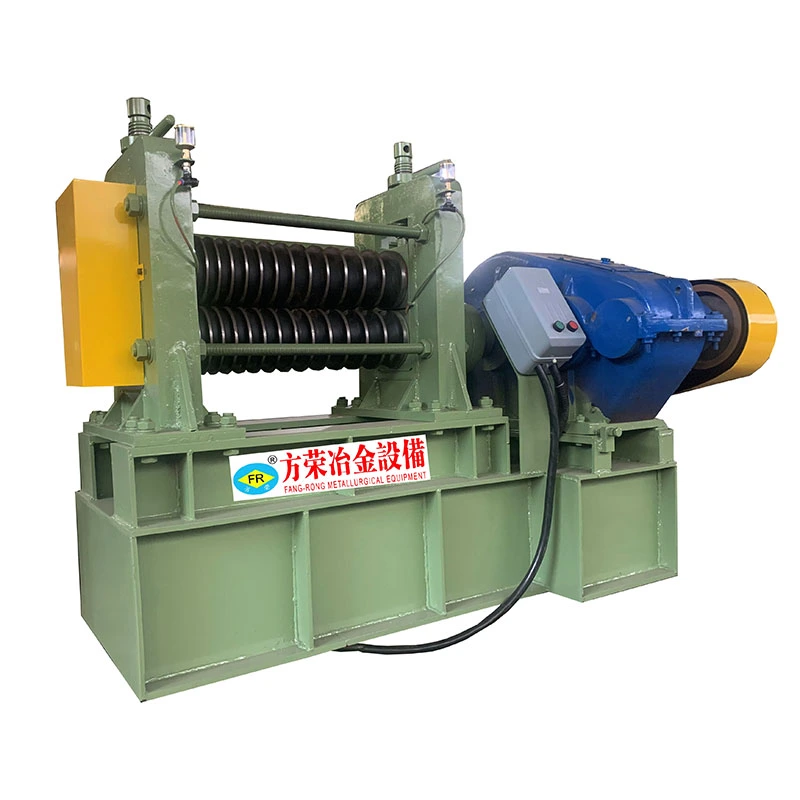
На відміну від процесів, які в основному покладаються на різання або шліфування, роликове наведення використовує фігурні канавки для деформації кінця стрижня. Це робить його практичним варіантом для виробників, яким потрібна повторювана підготовка торців для кількох заготовок.

FangRong пропонує обладнання для наведення титанових стрижнів у різних конфігураціях для різних діаметрів матеріалів і умов виробництва. Його стандартний модельний ряд від FR-10 до FR-100 охоплює наконечники діаметром приблизно від 2 мм до 100 мм, залежно від вибраного верстата.

Для виробників, які порівнюють обладнання для обробки металу тиском, корисно зрозуміти, як машина для наконечника титанового стрижня вписується в більш широкий процес холодного волочіння, а не оцінювати її як ізольовану частину машини.


Чому перед холодним витягуванням важливе наведення стрижня?

Титанові стрижні використовуються там, де важливі міцність, стійкість до корозії та контрольовані властивості матеріалу. Під час холодного волочіння стрижень повинен входити в матрицю з отвором, меншим за початковий діаметр. Тому передній кінець потребує відповідної підготовки перед початком операції витягування.

Без належного процесу наведення оператори можуть витрачати додатковий час на підготовку кінців штанг вручну. Непослідовна підготовка також може зробити входження матриці та захоплення менш передбачуваними, збільшуючи ризик перерв.

Правильно підібрана вказівна машина може підтримувати виробництво, забезпечуючи такі переваги:

  • Більш узгоджена торцева геометрія:Формувальні валики допомагають виробляти повторювані загострені секції, коли верстат і інструмент налаштовані правильно.
  • Покращена підготовка малюнків:Зменшений передній кінець може проходити крізь волочильну матрицю та легше досягати механізму захоплення.
  • Зменшене видалення матеріалу:Роликове формування змінює форму стрижня, а не залежить від інтенсивного шліфування чи різання.
  • Більш ефективний робочий процес:Механізоване наведення може зменшити повторювану ручну підготовку та допомогти підтримувати послідовність виробництва.
  • Гнучке планування виробництва:Різні розміри машини дозволяють виробникам підбирати обладнання відповідно до діапазону діаметрів штанг.

Ці переваги залежать від сорту титану, початкових розмірів стрижня, зменшення формування, стану ролика та робочого процесу. Правильний вибір машини та перевірка процесу залишаються важливими для надійних результатів.


Як працює машина для наведення титанового стрижня?

Принцип роботи роликової машини для наведення титанового стрижня базується на контрольованій деформації. Два рифлені ролики обертаються під дією двигуна та редуктора, поступово зменшуючи та формуючи кінець стрижня.

Типова послідовність операцій включає наступні етапи:

  1. Перевірка матеріалу:Перевірте марку титану, початковий діаметр, прямолінійність, стан поверхні та необхідні розміри загостреного кінця.
  2. Підготовка інструменту:Виберіть відповідні роликові канавки та переконайтеся, що конфігурація відповідає діаметру заготовки та вимогам до формування.
  3. Розташування штанги:Правильно розмістіть стрижень у зоні формування машини, дотримуючись інструкції з експлуатації та відповідних процедур безпеки.
  4. Валкове формування:Ролики, що обертаються, зачіпають кінець штока та поступово формують його у необхідний зменшений профіль.
  5. Перевірка розмірів:Виміряйте загострений перетин і перевірте його форму, стан поверхні та придатність для малювання.
  6. Передача вниз за потоком:Перемістіть підготовлений стрижень до процесу креслення або наступного призначеного етапу виробництва.

Оскільки титанові сплави можуть мати вимогливі характеристики формування, стратегію зменшення та конфігурацію ролика слід вибирати відповідно до фактичних специфікацій матеріалу. Перед повномасштабним виробництвом рекомендуються пробні прогони та перевірка розмірів.

Для повного налагодження виробництва виробники також можуть оцінити сумісні рішення для точкових машин і обладнання для холодної витяжки, щоб узгодити кінцеву підготовку з подальшою обробкою.


Які основні технічні характеристики машини?

Технічні характеристики машини визначають, чи може система наведення вмістити заготовку та відповідати доступному виробничому простору. Найважливіші параметри включають діапазон наведення, діаметр ролика, потужність двигуна, конфігурацію редуктора, розміри машини, вагу та висоту центру.

У наведеній нижче таблиці наведено дані стандартної моделі FangRong, опубліковані для серії верстатів для наведення титанових стрижнів. Розміри вказані в міліметрах, а діапазон наведення виражений як діаметр стрижня.

Модель Діапазон наведення (мм) Діаметр ролика (мм) Потужність двигуна Вага машини
FR-10 2–10 81 2,2 кВт 160 кг
FR-15 3–16 126 5,5 кВт 550 кг
FR-20 6–20 126 7,5 кВт 580 кг
FR-25 10–25 135 11 кВт 600 кг
FR-30 10–30 156 11 кВт 1,4 тонни
FR-40 15–40 168 15 кВт 1,7 тонни
FR-50 15–50 175 18,5 кВт 2 тонни
FR-60 30–60 203 22 кВт 2,8 тонни
FR-70 40–70 224 30 кВт 3 тонни
FR-80 40–80 224 37 кВт 3,5 тонни
FR-100 50–100 224 45 кВт 4 тонни

Примітка. Ці цифри є довідковими специфікаціями. Фактичні конфігурації можуть відрізнятися залежно від матеріалу, вимог до ролика, конструкції машини та виробничих потреб клієнта. Перед замовленням уточнюйте остаточні технічні дані у виробника.

Порівнюючи моделі, покупцям не варто орієнтуватися тільки на потужність двигуна. Відповідна машина повинна охоплювати необхідний діаметр стрижня, одночасно забезпечуючи відповідний інструмент, здатність до формування та сумісність з існуючою лінією креслення.


Як вибрати правильну модель машини?

Вибір правильної машини для наведення титанового стрижня починається з точного розуміння матеріалу та процесу виробництва. Занадто малий верстат може не вмістити заготовку, тоді як непотрібна потужність може збільшити початкові інвестиції в обладнання та потреби в просторі.

Перш ніж запитувати пропозицію, враховуйте наступні фактори:

  • Діаметр стрижня:Визначте як мінімальний, так і максимальний вхідний діаметр. Якщо обробляється кілька розмірів, надайте повний асортимент.
  • Марка титану:Укажіть клас матеріалу та відповідний стан матеріалу, оскільки поведінка формування різниться в залежності від класу та умов.
  • Необхідні розміри гострого кінця:Визначте цільовий діаметр, довжину, профіль конусності та вимоги до входу в волочильну форму.
  • Обсяг виробництва:Поясніть кількість прутів, оброблених за зміну або день, щоб допомогти визначити відповідну конфігурацію виробництва.
  • Вимоги до інструментів:Перевірте конструкцію канавки ролика та наявність додаткових інструментів для різних розмірів виробів.
  • План заводу:Перевірте площу машини, робочу висоту, електроживлення, механізми транспортування матеріалів і доступ для обслуговування.
  • Рівень автоматизації:Вирішіть, чи буде обладнання працювати незалежно чи підключатися до систем живлення та наступного обладнання для витягування.

Практичний процес закупівлі також повинен включати перевірку вимог до встановлення, навчання операторів, запасні частини, умови гарантії та технічну підтримку. Якщо це можливо, надайте репрезентативні зразки титану та креслення для проведення випробувань перед завершенням розробки специфікації.


У яких галузях промисловості використовується навідне обладнання з титанового стрижня?

Обладнання для наведення титанових стрижнів актуальне для виробничих середовищ, де стрижні потребують зменшеного переднього кінця перед холодним витягуванням або відповідними операціями формування. Його роль особливо важлива, коли послідовна кінцева підготовка підтримує повторювану обробку матеріалів і подальшу обробку.

  • Виробництво титанового стрижня:Готує кінці стрижнів перед кресленням для досягнення заданих розмірів і характеристик поверхні.
  • Виробництво титанового дроту:Допомагає підготувати сировину для процесів витягування, які поступово зменшують діаметр матеріалу.
  • Виготовлення кріплення:Підтримує підготовку відповідної титанової сировини для подальшої обробки в спеціалізовані кріплення.
  • Виробництво зварювальних матеріалів:Допомагає підготувати металеву сировину, яка використовується у виробництві виробів, пов’язаних зі зварюванням.
  • Обробка пружинного матеріалу:Підтримує підготовку відповідної вихідної сировини для наступних операцій витягування та формування.
  • Центри обслуговування прецизійних металів:Пропонує етап механічної підготовки для об’єктів, що обробляють стрижні різних розмірів і специфікацій замовника.

Придатність машини залежить від вимог до кінцевого продукту та конкретного титанового матеріалу, який обробляється. Застосування із суворими вимогами до розмірів або цілісності поверхні повинні встановити критерії прийнятності та підтвердити процес формування перед початком виробництва.


Як виробники можуть підтримувати ефективність і якість?

Постійна якість наведення залежить не тільки від номінальної потужності апарата. Стан інструменту, центрування, консистенція матеріалу, точність налаштування та профілактичне технічне обслуговування – усе це впливає на кінцевий кінець штанги.

Виробники можуть запровадити практичну процедуру контролю якості щодо таких видів діяльності:

  • Регулярно перевіряйте формувальні ролики:Перевірте рифлені поверхні на знос, пошкодження, забруднення або зміни, які можуть вплинути на загострений профіль.
  • Перевірте вирівнювання:Переконайтеся, що вузол ролика та розміщення матеріалу відповідають вимогам виробника до налаштування.
  • Компоненти приводу монітора:Огляньте двигун, редуктор, підшипники, кріпильні деталі та точки мастила згідно з графіком технічного обслуговування.
  • Виміряйте зразки заготовок:Перевіряйте розміри гострого кінця та стан поверхні під час налаштування та через відповідні проміжки часу під час виробництва.
  • Параметри процесу документообігу:Записуйте марку матеріалу, розміри стрижнів, конфігурацію інструменту та результати перевірки для покращення повторюваності між виробничими партіями.
  • Дотримуйтесь заходів безпеки:Тримайте огородження на місці, відключайте живлення перед обслуговуванням і навчіть операторів безпечно працювати навколо обертових компонентів.

FangRong описує процес виробництва та перевірки, який включає перевірку компонентів, складання машини, робочі випробування та функціональну перевірку перед відправкою. Покупці повинні підтвердити записи перевірок і критерії приймання, застосовні до їх конкретної конфігурації машини.

Для виробників, які планують ширшу технологічну лінію, можна також розглянути сумісну машину для правки металу для подальшої обробки, якщо це вимагається специфікацією продукту.


Часті запитання

1. Яке основне призначення машини для наведення титанового стрижня?

Його основне призначення полягає в тому, щоб зменшити та сформувати передній кінець титанового стрижня, щоб він міг увійти в волочильну матрицю та бути захопленим волочильним обладнанням перед холодним волочінням.

2. Який діапазон діаметрів можуть обробляти стандартні моделі FangRong?

Опубліковані серії від FR-10 до FR-100 охоплюють діапазони наведення приблизно від 2 мм до 100 мм. Відповідна модель залежить від фактичного діаметра стрижня та необхідної конфігурації формування.

3. Чи може одна машина обробляти різні діаметри титанового стрижня?

Різні діаметри можуть оброблятися в межах робочого діапазону вибраної моделі, якщо доступні відповідні роликові інструменти та умови налаштування. Уточнюйте вимоги до інструментів у виробника, якщо плануєте часту зміну розміру.

4. Чи видаляє матеріал наведення стрижня?

Роликове загострення в першу чергу змінює форму кінця стрижня шляхом механічної деформації, а не значного видалення матеріалу шляхом різання або шліфування. Отримана геометрія залежить від матеріалу та конфігурації інструменту.

5. Чи завжди перед холодним волочінням потрібна машина для наведення титанового стрижня?

Не в кожному виробничому процесі. Необхідність наведення залежить від початкового діаметра, отвору матриці, методу витягування та розташування захвату. Як правило, це потрібно, коли кінець штока не може увійти в матрицю та безпосередньо зачепити механізм витяжки.

6. Чи можна інтегрувати машину в автоматичну виробничу лінію?

так Залежно від обраної конфігурації, вказівна машина може працювати незалежно або бути включеною у виробничу лінію з подачею матеріалу та наступним обладнанням для холодного витягування. Деталі інтеграції слід підтвердити під час планування проекту.

7. Яку інформацію повинні надавати покупці, коли запитують пропозицію?

Надайте марку титану, діапазон діаметрів вхідного стрижня, довжину стрижня, цільові розміри загостреного кінця, очікуваний обсяг виробництва, необхідний рівень автоматизації та деталі будь-якого наявного обладнання для креслення. Креслення та репрезентативні зразки матеріалів можуть допомогти уточнити вимоги.

8. Що слід перевірити перед покупкою машини?

Перегляньте діапазон робочих діаметрів, конфігурацію ролика, потужність двигуна, розміри машини, вимоги до електрики, умови встановлення, процедури перевірки, гарантію, наявність запасних частин і післяпродажну підтримку. Запитуйте підтвердження остаточної конфігурації перед розміщенням замовлення.


Висновок: вибір надійного рішення для вказівки

Наконечник титанового стрижня є важливою частиною підготовки до холодного волочіння, коли кінці титанового стрижня необхідно зменшити та сформувати для надійного входу та захоплення штампа. Вибір правильної моделі вимагає ретельного розгляду діаметра стрижня, сорту матеріалу, розмірів загостреного кінця, обсягу виробництва, вимог до інструменту та потреб інтеграції.

FangRong пропонує ряд моделей стрижневих наконечників і відповідне обладнання для обробки металу для різних виробничих вимог. Оцінюючи технічні специфікації та перевіряючи процес на фактичних виробничих матеріалах, виробники можуть зробити більш обґрунтовані інвестиції в обладнання та встановити послідовний робочий процес підготовки.

Якщо ви шукаєте відповідну машину для вказівки титанового стрижня для вашого заводу,зв'яжіться з намиу FangRong, щоб обговорити марку титану, діапазон діаметрів стрижня, потреби в інструменті та виробничі цілі. Наша команда може допомогти вам оцінити відповідну конфігурацію машини для вашої програми холодного волочіння.

Схожі новини
Залиште мені повідомлення
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
Відхилятиприйняти