Whatsapp
Ми пропонуємо повний асортимент обладнання для точної обробки металу, включаючи верстати для правки, холодного волочіння, загострювання, зняття фаски, різання, різьбонакочувальні верстати та волочильні штампи, призначені для труб, прутків і дротяних матеріалів у різних галузях промисловості.
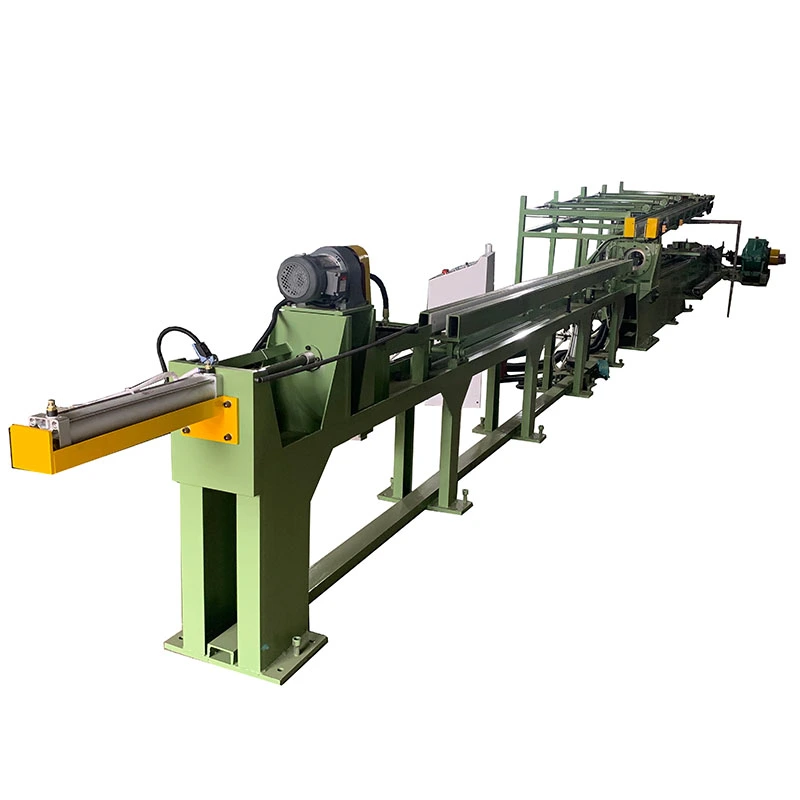
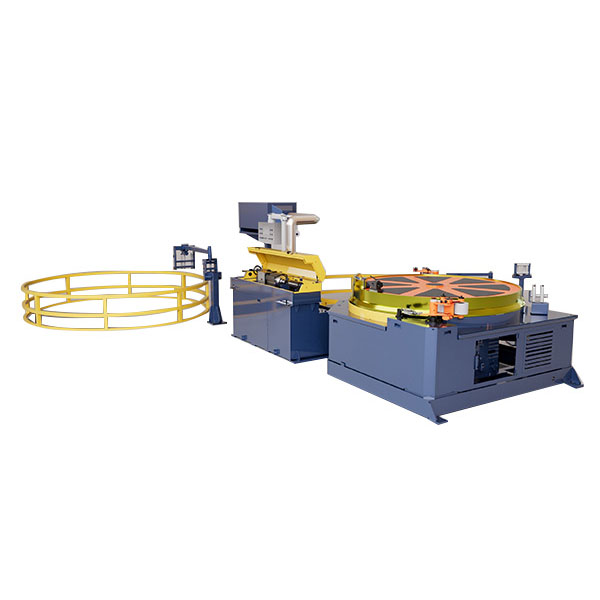
TheТри лінії автоматичної ротаційної машини для холодного волочіннястворено для виробників, яким потрібна більша продуктивність креслення без додавання трьох окремих виробничих ліній. Йоготриланцюгова поворотна система індексуваннярозміщує та подає три труби або прути для послідовного витягування, тоді як подвійний ланцюговий привід підтримує балансування тягового навантаження по всіх жилах. Моделі відFR-50 до FR-120забезпечити5-20 тоннпотужності малювання, швидкість до28 м/хв, і штрихи до9 м. Автоматичне подавання, затискання, витягування та розвантаження зменшують участь оператора та роблять машину придатною длятруби та прутки з вуглецевої сталі, легованої сталі, нержавіючої сталі, міді та алюмінію.
TheТри лінії автоматичної ротаційної машини для холодного волочінняпризначений для виробників, яким потрібна більша продуктивність із труб малого та середнього діаметру або прутків без встановлення трьох окремих волочильних столів. Це малюєтри заготовки одночасночерез три паралельні матриці, тоді як моторизований поворотний верстат готує та індексує наступні заготовки для наступного циклу.
Головна виробнича проблема полягає не просто в залученні сили. У великих обсягах виробництва труб завантаження, позиціонування та повернення каретки можуть займати значну частину циклу. Ця машина усуває це вузьке місце шляхом об’єднаннятрижильний малюнок, поворотна індексація, автоматичне затискання, витягування та повернення кареткив одній виробничій системі. Результатом є більша продуктивність на одну машину та менше ручної обробки.
Машини FangRong серії FR доступні ввід 5 до 20 тоннсилу витяжки зі швидкістю витягування25-28 м/хві нанесення штрихів7-9 м. Конфігурації для протягування труб можуть бути оснащені внутрішньою оправкою для контролю внутрішнього діаметра та товщини стінки.

Звичайний однолінійний волочильний верстат обробляє одну заготовку за один хід креслення. Коли попит на виробництво зростає, звичайними варіантами є додавання нових машин, збільшення робочих змін або згода на довший час виконання робіт. Додавання машин збільшує площу, операторів, допоміжне обладнання та пункти обслуговування.
Натомість трирядкова конфігурація поєднує три позиції малювання в одній машині. Theповоротна задня лаваособливо корисний, коли однакові специфікації труби або прутка виготовляються неодноразово. Заготовки можна розташувати до завершення циклу креслення, зменшуючи кількість часу, витраченого на очікування ручного завантаження та вирівнювання.
Наприклад, виробник мідних труб, який використовує конфігурацію FR-76 для трубок кондиціонування повітря, може запускати три труби за кожен штрих креслення замість того, щоб обробляти їх послідовно. У цьому додатку функція поворотного індексування є важливішою, ніж просто збільшення швидкості малювання, оскільки обсяг виробництва сильно залежить від часу завантаження та позиціонування.
1. Роторне завантаження
Труби або бруси розміщуються на поворотній задній лаві. Моторизований механізм індексування точно позиціонує наступні заготовки за трьома лініями малювання.
2. Годування та вказування
Заготовки подаються до штампів і затискаються. Загострювання можна виконати перед витягуванням, щоб зменшити кінець труби або прутка достатньо для надійного входу в матрицю. Інтегрований блок вказівки може бути визначений там, де цього вимагає виробничий процес.
3. Трьохрядний малюнок
Каретка протягує три заготовки через відповідні матриці одночасно. Дволанцюговий привід розподіляє тягове навантаження по каретці та зменшує ризик нерівномірного навантаження між трьома положеннями витягування.
4. Розвантаження продукту
Після завершення ходу витягування готові заготовки вивантажуються, а каретка повертається у вихідне положення.
5. Поворотне індексування та повторення
Задній стіл індексує наступні підготовлені заготовки на місце, і починається наступний цикл витягування.
ПЛК і HMI контролюють подавання, затискання, креслення, індексування та повернення каретки. Одно-, дво- та триланцюгова робота може бути налаштована відповідно до вимог виробництва.
Трехрядний малюнокє цінним, коли той самий продукт виробляється у великих кількостях. Якщо виробництво складається в основному з невеликих партій із частою зміною розміру, перевага у продуктивності є меншою, оскільки зміна налаштування та інструментів займає більшу частину загального часу виробництва.
Ротаційна індексаціянайбільш корисний, коли час завантаження є повторюваним вузьким місцем. Поворотний стіл дозволяє ефективніше розміщувати наступні заготовки, що особливо корисно для виробництва з довгим ходом, де ручна підготовка між циклами інакше зменшила б використання машини. Для невеликих обсягів виробництва ця функція може мати менший вплив на загальну вартість.
Дволанцюгова передача becomes more important as drawing force increases. Balanced pulling helps keep the carriage and die positions aligned. This matters when three strands must maintain similar dimensional results; it is less critical for very light-duty applications where drawing force is low.
Креслення внутрішньої оправкиважливий, коли потрібно контролювати як зовнішній, так і внутрішній діаметр або товщину стінки. Для застосувань, де критичним є лише зовнішній діаметр, обладнання для оправки може не знадобитися.
1. Три труби або бруски, намальовані одним рухом
Три ідентичні заготовки обробляються одночасно, збільшуючи продуктивність за цикл креслення без додавання трьох незалежних машин. Наприклад, постачальник автомобільних компонентів може використовувати конфігурацію для багаторазового виробництва трубчастих компонентів малого діаметра, де обсяг циклу важливіший, ніж часта зміна продукту.
2. Motorized Rotary Indexing Back Bench
Поворотний стіл зменшує ручне переміщення між циклами креслення та тримає наступні заготовки готовими до вирівнювання. Це особливо корисно для виробництва систем опалення, вентиляції, вентиляції та кондиціонування повітря та холодильних труб, де довгі виробничі цикли роблять кожне скорочення часу без витяжки значним.
3. Дволанцюговий привід
Два ланцюги передають навантаження на каретку, допомагаючи більш рівномірно розподілити зусилля між трьома положеннями витягування. У виробництві сталевих труб це стає важливим, коли більші сили витягування можуть інакше збільшити помилки вирівнювання, нерівномірне завантаження матриці або варіації між жилами.
4. Швидкість малювання до 28 м/хв
FR-50 і FR-76 розраховані на швидкість до 28 м/хв, тоді як FR-100 і FR-120 розраховані на 25 м/хв. Висока швидкість корисна, коли попередній процес може безперервно постачати матеріал, а подальше транспортування може йти в ногу. Це не автоматично кращий для кожного продукту, оскільки мастило, сорт матеріалу, зменшення за прохід і вимоги до поверхні можуть обмежити практичну швидкість витягування.
5. Креслення оправки для розмірів труби
Оправка підтримує контроль внутрішнього діаметра труби та товщини стінки під час витягування. Це актуально для гідравлічних труб, прецизійних труб з нержавіючої сталі та інших виробів, де узгодженість розмірів усередині труби така ж важлива, як і зовнішній діаметр.
6. Швидке повернення каретки
Окремий двигун повернення повертає каретку назад після штриха малювання. Це зменшує непродуктивну частину циклу, яка стає все більш важливою, коли машина працює протягом довгих виробничих змін.
7. Гнучка операція
Автоматичну ротаційну машину для холодної витяжки з трьома лініями можна налаштувати для одно-, дво- або трьохниткового виробництва. Робота з трьома потоками є кращою для великих обсягів замовлень, тоді як робота з одним потоком може бути корисною під час випробувань, невеликих замовлень або перевірки процесу.
8. Контроль PLC та HMI
Система керування координує подавання, затискання, витягування, поворотне індексування, вивантаження та повернення каретки. Це зменшує залежність від послідовності вручну та полегшує контроль і повторення операційного циклу.
Не вибирайте верстат тільки за номінальною місткістю. Необхідне зусилля витягування залежить відклас матеріалу, початкові розміри, кінцеві розміри, зменшення площі, тертя, змащення та кількість ниток, що працюють одночасно.
Для триструмного верстата доступна сила витягування повинна покривати загальну потребу всіх трьох заготовок. 5-тонної моделі може бути достатньо для трьох невеликих труб із помірним зменшенням, тоді як моделі з більшим тоннажем більше підходять для більших секцій, високоміцної сталі або вимогливого зменшення.
Штрих важливий при виготовленні довготягнутих виробів. Довший хід може зменшити кількість циклів малювання, необхідних для даної кінцевої довжини, але це також збільшує площу машини. Таким чином, швидкість витягування слід оцінювати разом із транспортуванням матеріалу, змащенням і різальною здатністю, а не розглядати як ізольоване число.
| Технологічний параметр | FR-50 | FR-76 | FR-100 | FR-120 |
| Макс. тягова сила (тонни) | 5 | 10 | 15 | 20 |
| Макс. хід малюнка (м) | 7 | 8 | 8 | 9 |
| Швидкість малювання (м/хв) | 28 | 28 | 25 | 25 |
| Двигун повернення каретки (кВт) | 0.75 | 0.75 | 1.1 | 2.2 |
| Модель редуктора | ZQ550 | ZQ650 | ZQ850 | ZQ1000 |
| Крок ланцюга | 2,5" | 3" | 4" | 3" дворядні |
| Потужність головного двигуна (кВт) | 22 | 30 | 45 | 55 |
| Габаритні розміри Д × Ш × В (мм) | 17000 × 1300 × 1600 | 17500 × 1350 × 1600 | 18000 × 1400 × 1600 | 23000 × 2200 × 1800 |
Стандартна конфігурація:волочильний верстат, головний привідний двигун, редуктор, подвійна ланцюгова передача, волочильна каретка, поворотний індексуючий задній стіл, потрійний тримач матриці, система керування PLC та HMI. Обладнання для оправлення поставляється для конфігурацій тягання труб.
Додаткове обладнання:вказівний блок, налаштований хід, додаткова автоматизація подачі та розвантаження, інструменти та системи оправок для конкретного застосування.
Використовується для труб амортизаторів, труб рульової колонки, компонентів приводного вала та інших трубчастих деталей повторного виробництва. Автомобільний постачальник рівня 1, який використовує трилінійний роторний волочильний верстат FR-100, може обробляти три труби за один хід, зменшуючи потребу в паралельній роботі кількох однолінійних машин. Ротаційна система завантаження особливо корисна, коли труби однієї специфікації виготовляються безперервно.
Мідні та алюмінієві труби для теплообмінників і систем кондиціонування повітря мають високу продуктивність і повторюваний контроль розмірів. У сценарії виробництва мідних труб FR-76 може обробляти три труби одночасно, поки роторний стіл готує наступний комплект, скорочуючи час простою, пов’язаний із завантаженням.
Циліндричні труби малого діаметра вимагають контрольованих зовнішніх розмірів і, у багатьох випадках, сталої товщини стінок. FR-120 можна вибрати, коли комбіноване зусилля витягування трьох сталевих труб потребує машини більшої потужності. Розташування подвійного ланцюга допомагає підтримувати збалансоване навантаження між трьома нитками.
Мідні та алюмінієві трубчасті компоненти, охолоджувальні труби та інші електропровідні секції можна обробляти там, де повторюваність і обсяг виробництва виправдовують багатониткове витягування. Для невеликих порожнистих секцій робота з трьома ланцюгами може збільшити продуктивність без необхідності встановлення трьох повних установок волочильного верстата.
Прецизійні труби та гіпотрубки з нержавіючої сталі вимагають суворішого контролю процесу, ніж звичайні структурні труби. У сценарії виробництва медичних трубок може використовуватися FR-50 для трижильного витягування невеликих труб з нержавіючої сталі, при цьому центрування та контроль оправки стають важливішими, ніж максимальне зусилля витягування.
Трилінійний автоматичний роторний холодний волочильний верстат також може застосовуватися для прецизійних труб підшипників, труб для приладів, невеликих конструктивних порожнистих секцій та інших труб або прутів для багаторазового виробництва, де три ідентичні заготовки можуть витягуватися паралельно.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.іYangjiang Fangrong Machinery Co., Ltd.підтримка виробництва машин, складання, тестування та доставки. Виробничий процес зосереджується на деталях, які безпосередньо впливають на точність креслення трьох ліній: напрямні рейки, вирівнювання тримача матриці, структура каретки, ланцюгова передача та поворотна індексація.
1. Розробка додатків— Зусилля витягування, графік проходу, розташування матриці, вимоги до оправки та послідовність поворотного індексування визначаються на основі матеріалу замовника та розмірів готової продукції.
2. Перевірка матеріалу— Основні конструктивні та трансмісійні компоненти перевіряються перед механічною обробкою та складанням.
3. Точна обробка— Напрямні рейки, тримачі матриць та інші важливі для вирівнювання компоненти обробляються відповідно до потрібних допусків на розміри.
4. Привід і каретка в зборі— Коробка передач, ланцюги, зірочки, каретка та компоненти натягу збираються та перевіряються перед остаточною інтеграцією.
5. Трирядкове вирівнювання— Три позиції креслення вирівняно, щоб зменшити варіації, викликані неузгодженим розташуванням матриці.
6. Введення в експлуатацію ПЛК і HMI— Випробовуються послідовності протягування, затискання, індексування, вивантаження та повернення.
7. Тест з малювання— Якщо доступні зразки замовника, усі три лінії можна перевіряти одночасно, щоб оцінити силу витягування, стабільність швидкості та результати вимірювання розмірів.
8. Підсумкова перевірка— Механічна робота, електробезпека, натяг ланцюга, змащення, витік масла та розміри готового продукту перевіряються перед відправкою.
For a three-line drawbench, checking whether the machine simply runs is not enough. The important factory acceptance points are whether the three drawing positions operate consistently, whether the carriage remains properly aligned under load, whether the rotary bench indexes accurately and whether the finished products from the three strands meet the required dimensions.
Розробка волочильного верстата з 1998 року
FangRong розробляє обладнання для холодного волочіння з 1998 року, маючи досвід роботи з механічною передачею, багатонитковим волочінням, вирівнюванням матриці та автоматизованим керуванням.
Досвід багатолінійного виробництва
Трирядна конструкція вимагає не просто додавання двох додаткових матриць. Розподіл зусиль, жорсткість каретки, вирівнювання матриці та синхронізація впливають на те, чи дають три нитки порівняльні результати. Ці фактори враховуються під час конфігурації машини.
Інженерія на основі додатків
Вибір моделі базується на матеріалі, початкових розмірах, кінцевих розмірах, зменшенні та необхідній продуктивності. Клієнти можуть надати технічні характеристики труб або стрижнів для розрахунку сили протягування та вибору машини перед замовленням.
Заводські приймальні випробування
Машини перевіряються перед відправленням, приділяючи увагу трилінійній синхронізації, механічній роботі, електричним елементам керування та характеристикам креслення. Матеріал замовника можна використовувати для тестування, якщо зразки надаються заздалегідь.
Монтаж і налагодження
Підтримка охоплює креслення фундаменту, нагляд за монтажем, введення в експлуатацію, навчання операторів, запасні частини та дистанційне усунення несправностей.
ISO 9001:2015— Система управління якістю, що охоплює відповідні процеси проектування, виробництва та обслуговування. Сертифікат № UQ231211R1.
Маркування CE— Стандартні моделі FR постачаються для відповідності застосовним європейським вимогам безпеки машин. У наданій документації на машину вказано застосовні директиви, стандарти та основу оцінки відповідності для замовленої конфігурації.
Перевірка SGS— Інспекція третьою стороною може бути організована відповідно до вимог проекту та узгодженого обсягу перевірки.
Запатентований дизайн машини— FangRong розробив запатентовані технології, що охоплюють такі сфери, як натяг ланцюга, утримання багатониткової матриці та системи швидкозмінних оправок.
Важливо для покупців з ЄС:Відповідність вимогам CE слід оцінювати за повною конфігурацією машини та правилами, що діють на момент розміщення машини на ринку ЄС. Точна декларація відповідності та застосовні стандарти EN мають бути підтверджені пропозицією та технічною документацією.
MOQ:1 комплект. Для повторних закупівель або проектів із кількома машинами можна встановлювати багаторівневу ціну відповідно до кількості та конфігурації.
| Кількість замовлення | Ціноутворення | Примітки |
| 1 комплект | Стандартна ціна за одиницю — котирується | Підходить для проектів з однією машиною |
| 2-4 підходи | Об'ємна ціна — котирується | Ціна залежить від ідентичних або індивідуальних комплектацій |
| 5+ комплектів | Вартість проекту — котирувальна | Доступні спеціальні ціни для пакетних замовлень |
Доставка для стандартних замовлень:приблизно30-60 днівдля стандартних конфігурацій FR-50 і FR-76, відповідно до остаточних специфікацій, графіка виробництва та умов оплати.
Доставка для стандартних замовлень більшої місткості:приблизно90-120 днівдля FR-100 і FR-120, залежно від конфігурації та графіка виробництва.
Прискорені замовлення:прискорений графік виробництва можна оцінити до підтвердження замовлення. Фактичний прискорений час виконання залежить від моделі машини, налаштувань, наявності компонентів і потужності заводу, і його слід підтвердити в контракті на купівлю, а не рекламувати як фіксоване число.
Для точної пропозиції надайтеклас матеріалу, початковий зовнішній діаметр і товщина стінки, кінцевий зовнішній діаметр і товщина стінки, довжина труби або прутка, необхідна продуктивність, кількість проходів витяжки та порт призначення. Ці параметри визначають тоннаж машини, оснащення та конфігурацію виробництва.
Автоматична роторна машина для холодного витягування з трьома лініями підготовлена до міжнародних перевезень з експортною упаковкою, захистом від вологи та корозії для відкритих оброблених і механічних компонентів. Великі збірки можуть бути відокремлені, якщо це необхідно за розмірами контейнера та способами транспортування.
Перед відправленням слід підтвердити пакувальний лист, розміри машини, вагу брутто та порядок завантаження, оскільки машини серії FR є довгим обладнанням із загальною довжиною приблизно 17-23 метри. Тому вибір контейнера та заводське завантаження необхідно планувати до відвантаження, а не після того, як машина буде завершена.
Вибір моделі в основному залежить від діаметра заготовки, матеріалу, необхідного обрізання за прохід, сили витягування та обсягу виробництва. FR-50 і FR-76 підходять для менших розмірів труб і прутків, тоді як FR-100 і FR-120 призначені для великих діаметрів і вищих навантажень. Для отримання точної рекомендації вкажіть марку матеріалу, початковий діаметр, кінцевий діаметр, товщину стінки та необхідну продуктивність.
Верстат може обробляти три заготовки протягом одного циклу витягування, що робить його корисним, коли обсяг виробництва великий, але фабрика не хоче встановлювати три окремі верстати. Поворотна система індексування переносить наступну заготовку в положення для креслення, зменшуючи повторне завантаження та розвантаження між циклами. Фактична перевага продуктивності залежить від матеріалу, довжини креслення, скорочення та часу завантаження.
Машину можна налаштувати для вуглецевої сталі, нержавіючої сталі, міді, алюмінію та окремих сплавів. Міцність і пластичність матеріалу визначають необхідне зусилля витягування, конструкцію матриці та допустиме зменшення. Наприклад, нержавіюча сталь зазвичай вимагає більш контрольованого зменшення та змащування, ніж м’які мідні або алюмінієві сплави.
Типове скорочення становить близько 25–35% для вуглецевої сталі та 15–25% для нержавіючої сталі та інших сплавів з високою міцністю, залежно від початкових умов, геометрії труби, інструменту та мастила. Максимальне практичне зменшення слід розраховувати на основі фактичних вимог до матеріалу та розмірів, а не вибирати лише на основі номінального зусилля витягування машини.
Так, коли використовуються відповідні матриця, оправка, підготовка матеріалу та умови змащування. Конфігурація з трьох ліній розроблена для повторюваного креслення труб і прутів, тоді як остаточна точність розмірів також залежить від допусків на вхідний матеріал і стану інструменту. Для застосувань, які вимагають жорсткого контролю внутрішнього діаметра, зовнішнього діаметра або товщини стінки, необхідний допуск слід вказати перед пропозицією.
Стандартна конфігурація може включати систему головного приводу, коробку передач, дволанцюговий тяговий механізм, тягову каретку, трилінійний тримач матриці, систему оправки, поворотний стіл, ПЛК і систему керування HMI. Конфігурація інструменту повинна бути підтверджена відповідно до розмірів і матеріалу труби або прутка клієнта. За потреби можна вказати спеціальні оправки, матриці або автоматичне транспортне обладнання.
Типовий час виробництва становить приблизно 30–60 днів для моделей FR-50 і FR-76 і приблизно 90–120 днів для більших машин FR-100 і FR-120. Ці періоди можуть змінюватися залежно від конфігурації машини, інструментів, автоматизації та навантаження заводського виробництва. Якщо потрібне пришвидшене замовлення, наявність доступного виробничого місця слід підтвердити перед оформленням замовлення на купівлю.
Надайте марку матеріалу, тип труби або прутка, початкові та кінцеві розміри, довжину креслення, необхідне зменшення, цільову виробничу потужність, вимоги до інструменту та джерела живлення. Для комерційної пропозиції постачальник також повинен підтвердити мінімальну ціну, ціну за одиницю товару, ціну FOB і назву порту відправлення, стандартний або прискорений час доставки, умови гарантії та включені запасні частини. Це запобігає відмінності вказаної конфігурації машини від виробничих вимог.
Адреса
NO.163, Shaton Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Тел
Електронна пошта