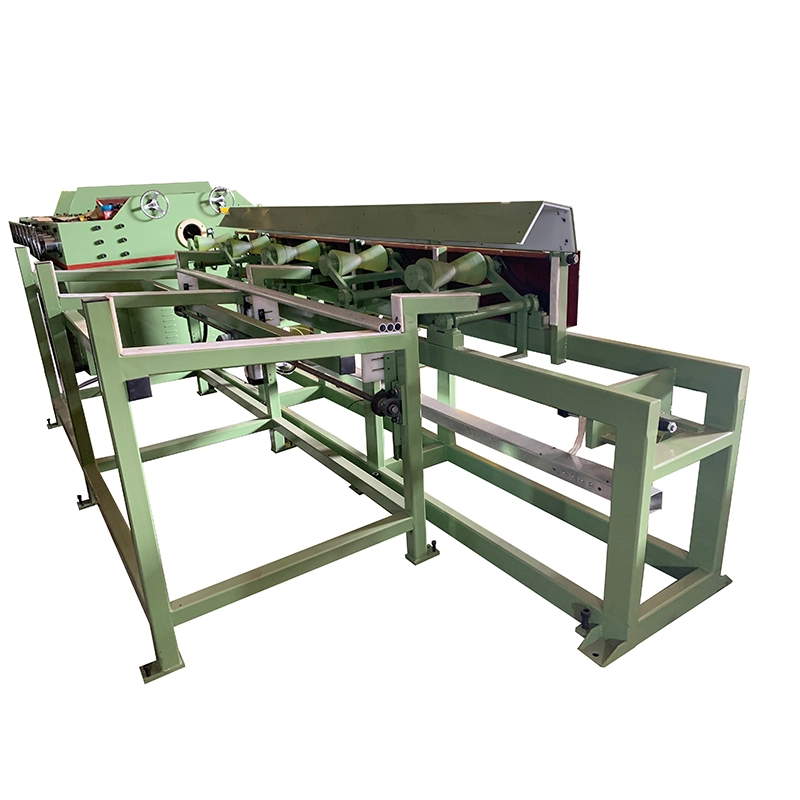
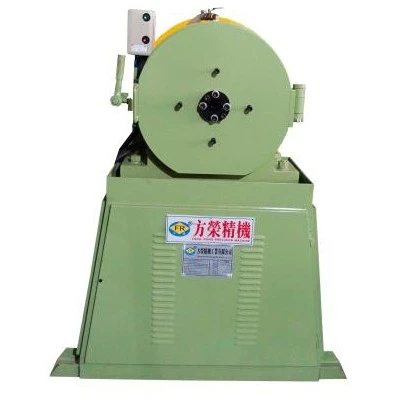
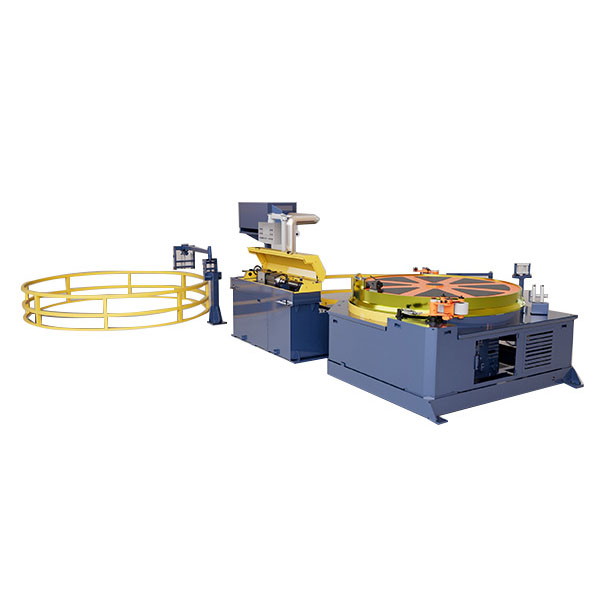
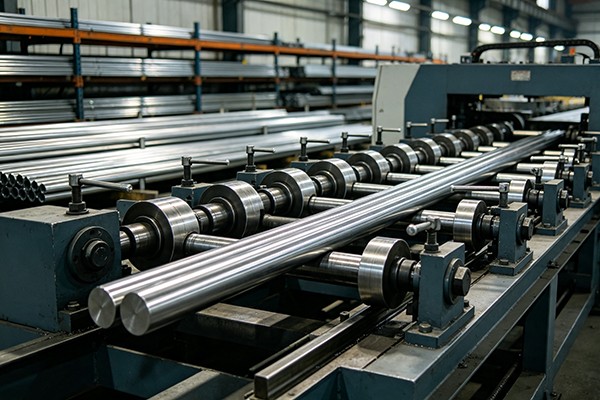
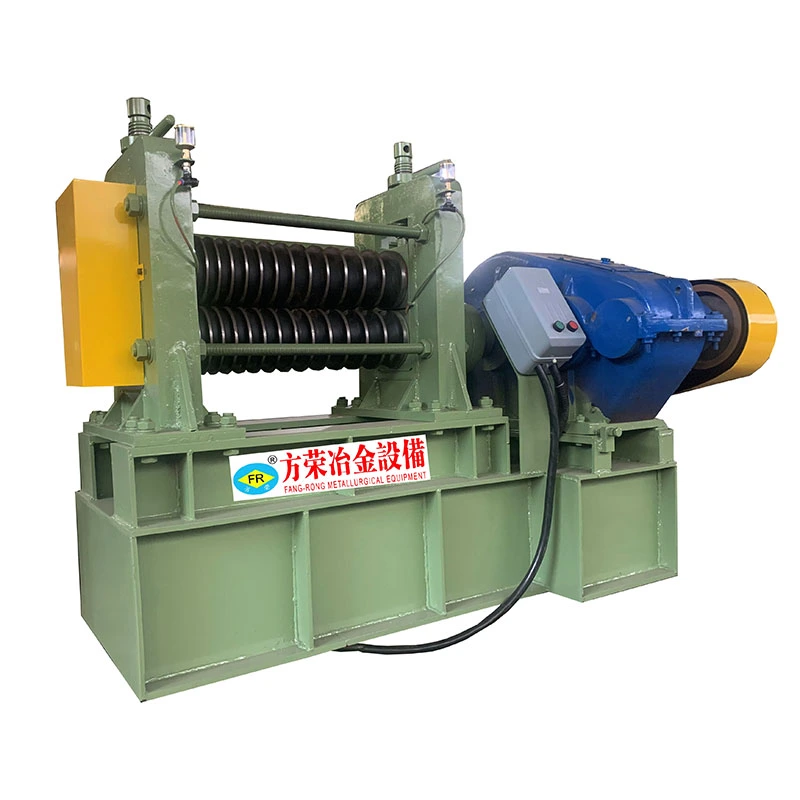
FangRongзабезпечуєМашина для формування внутрішньої різьби трубидля формування безперервної внутрішньої різьби та гвинтових канавок у трубах з міді, нержавіючої сталі, латуні та алюмінію. Завдяки конфігураціям FR-8 і FR-12, що охоплюють труби діаметром від 5 до 15 мм і швидкістю витягування до 60 м/хв, обладнання призначене для ефективної обробки труб у системах опалення, вентиляції, кондиціонування, холодильного обладнання, виготовлення гнучких шлангів і прецизійного виробництва труб.
Формування внутрішньої різьби та канавок є важливим процесом для виробників, які виробляють високоефективні металеві труби, гнучкі труби, теплообмінні труби та спеціальні компоненти для передачі рідини. На відміну від періодичних операцій механічної обробки, система безперервного формування може поєднувати подачу труб, формування внутрішнього профілю, контрольоване витягування та автоматичне згортання в одну виробничу послідовність. Це допомагає зменшити кількість повторних маніпуляцій, зберігаючи при цьому стабільний рух труби та стабільні умови формування.
Машина для формування внутрішньої різьби труб FangRong доступна в конфігураціях FR-8 і FR-12. Модель FR-8 підтримує труби діаметром 5–10 мм зі швидкістю витягування 15–30 м/хв, тоді як FR-12 працює з трубами 8–15 мм зі швидкістю 40–60 м/хв. Остаточна конфігурація може бути узгоджена з матеріалом труби, товщиною стінки, внутрішнім профілем, кроком, швидкістю виробництва та діаметром котушки.
Зміст
- Як працює машина для формування внутрішньої різьби труби?
- Які ключові особливості формування безперервної внутрішньої різьби?
- Які основні технічні характеристики машини?
- Як виробникам вибрати правильну машину?
- Де використовується ця машина?
- Які виробничі проблеми він може вирішити?
- Який підхід FangRong до машинобудування?
- Часті запитання
- Як розпочати свій проект із обробки труб?
Як працює машина для формування внутрішньої різьби труби?
Машина для формування внутрішньої різьби труби розроблена навколо безперервного руху труби. Замість окремої обробки окремих секцій труби, труба надходить у систему подачі та безперервно рухається через внутрішню формувальну секцію. Контрольований формувальний інструмент створює необхідну гвинтову різьбу або канавку на внутрішній поверхні, тоді як система тяги підтримує стабільний рух.
1. Контрольоване годування через зонд
Секція подачі направляє трубку до зони формування з контрольованою швидкістю. Точне вирівнювання є важливим, оскільки надмірне відхилення може вплинути на глибину формування, постійність кроку та остаточний внутрішній профіль.
2. Формування внутрішнього профілю
Система формування створює внутрішній спіральний профіль шляхом контрольованої деформації, а не покладається на звичайне різання видаленням матеріалу. Цей метод особливо підходить для безперервного виробництва, де важливі стабільний крок і повторювана внутрішня геометрія.
3. Креслення і тяга
Після входу в секцію формування труба безперервно протягується через машину. Силу витяжки та робочу швидкість можна регулювати відповідно до матеріалу та розмірів труби, допомагаючи підтримувати стабільні умови виробництва.
4. Автоматичне намотування
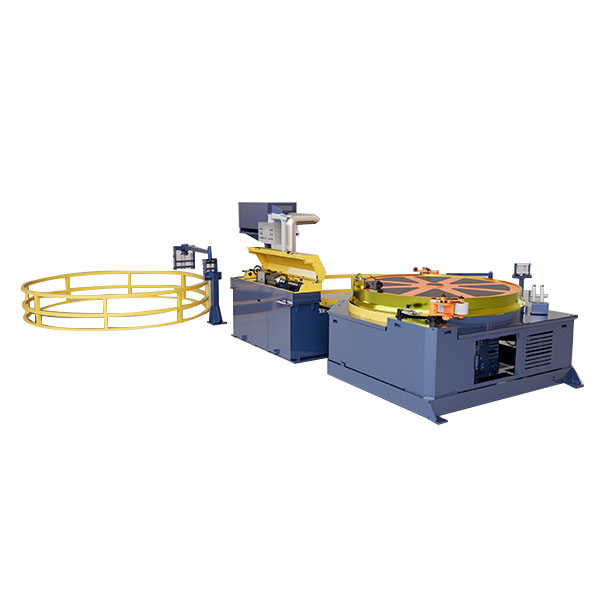
Після формування внутрішнього профілю готову трубу можна автоматично змотати в рулон. Це зменшує проміжну ручну обробку та полегшує процес підключення до обладнання для обробки труб вище або нижче.
Які ключові особливості формування безперервної внутрішньої різьби?
Для виробників труб продуктивність машини не визначається лише здатністю формування. Безперервне виробництво також вимагає скоординованих систем подачі, тяги, інструментів і намотування.
- Безперервна обробка:Формування, витягування та намотування труб можуть працювати як пов’язаний виробничий процес.
- Внутрішнє спіральне формування:Система формування створює внутрішні різьби або канавки по довжині труби.
- Сумісність кількох матеріалів:Конфігурації можуть бути розроблені для труб з міді, нержавіючої сталі, латуні, алюмінію та інших відповідних металевих труб.
- Регульовані параметри виробництва:Швидкість роботи та умови витягування можна вибрати відповідно до специфікацій матеріалу та труби.
- Автоматичний завод:Готові труби можна збирати в котушки, зменшуючи додаткову роботу по перемотуванні.
- Інтеграція виробничої лінії:Обладнання можна налаштувати для підключення до існуючих ліній обробки труб.
- Індивідуальний інструмент:Інструменти для формування можна підібрати до необхідних розмірів труби, кроку та внутрішнього профілю.
Які основні технічні характеристики машини?
В даний час FangRong пропонує дві стандартні конфігурації для різних розмірів труб і виробничих вимог. Наступні специфікації є практичним довідником для початкового вибору машини.
| Специфікація | FR-8 | FR-12 |
|---|---|---|
| Сила малювання | 2 т | 5 т |
| Діаметр труби | 5–10 мм | 8–15 мм |
| Швидкість малювання | 15–30 м/хв | 40–60 м/хв |
| Діаметр котушки | 600–1000 мм | 800–1200 мм |
| Головний двигун | 15 кВт | 22 кВт |
| Змінний драйвер | 18 кВт | 30 кВт |
Фактичні робочі параметри повинні бути підтверджені відповідно до матеріалу труби, зовнішнього діаметра, товщини стінки, необхідного внутрішнього профілю, кроку, виробничої потужності та вимог до готової котушки. Спеціальні конфігурації доступні, коли стандартні специфікації не повністю відповідають виробничій лінії.
Як виробникам вибрати правильну машину?
Вибір машини для формування внутрішньої різьби на основі лише потужності двигуна чи максимальної швидкості може призвести до невідповідної конфігурації виробництва. Більш надійним підходом є оцінка повної вимоги до обробки труб.
Матеріал трубки
Мідь, нержавіюча сталь, латунь і алюміній мають різні механічні властивості та поведінку формування. Тому вибране зусилля формування, інструменти та робочі параметри повинні відповідати матеріалу, що обробляється.
Діаметр труби і товщина стінки
Розміри труб безпосередньо впливають на конфігурацію машини. FR-8 призначений для труб 5–10 мм, тоді як FR-12 охоплює 8–15 мм. Товщину стінки також слід вказати під час запиту індивідуальної конфігурації.
Вимоги до внутрішньої різьби або канавки
Необхідний внутрішній профіль і крок визначають відповідний формувальний інструмент. Виробники, які виробляють труби з декількома специфікаціями, повинні враховувати гнучкість інструментів при плануванні обладнання.
Швидкість виробництва
Цільовий вихід є ще одним важливим фактором. Для середньошвидкісного виробництва з меншими трубами може підійти конфігурація FR-8. Для конфігурації FR-12 можуть знадобитися вищі вимоги до швидкості та більшої сили витягування.
Діаметр готової котушки
Систему намотування слід розглядати разом із необхідним розміром готової котушки. Різні схеми виробництва можуть вимагати різних конфігурацій намотування та механізмів обробки.
Де використовується ця машина?
Безперервне формування внутрішньої різьби та канавок може підтримувати низку застосувань у виробництві труб, де внутрішня геометрія сприяє продуктивності продукту або вимогам до складання.
- Виробництво труб для систем ОВК та кондиціонування
- Обробка холодильних і теплообмінних труб
- Виробництво гнучких шлангів з нержавіючої сталі
- Виробництво газових шлангів
- Компоненти водопостачання та сантехніки
- Виробництво металевих гофрованих труб
- Гнучкі автомобільні трубки
- Промислові труби для транспортування рідини
- Виробництво прецизійних металевих труб
Для застосування в мідних трубках можна сформувати внутрішні гвинтові канавки для спеціалізованих застосувань теплопередачі в системах кондиціонування повітря та охолодження. Остаточні інструменти та робочі параметри слід визначати з фактичної специфікації труби та застосування.
Які виробничі проблеми він може вирішити?
Традиційна обробка труб може включати кілька незалежних операцій, ручну подачу, повторне регулювання та окреме перемотування. Ці кроки можуть збільшити час обробки та створити можливості для вирівнювання або проблем узгодженості.
| Виробничий виклик | Підхід безперервного формування | Потенційна виробнича вигода |
|---|---|---|
| Повторне ручне годування | Безперервне годування через зонд | Менше проміжного обслуговування |
| Нестійке центрування труб | Контрольоване годування та розміщення | Більш послідовні умови формування |
| Окремі операції формування | Комплексне формування та креслення | Спрощений процес виробництва |
| Ручне перемотування | Автоматична намотка котушки | Зменшена обробка після формування |
| Різні характеристики труб | Настроювані інструменти та параметри | Більша гнучкість виробництва |
Головне значення безперервної конфігурації – це координація процесу. Об’єднавши подачу, внутрішнє формування, тягу та намотування в одну виробничу послідовність, оператори можуть витрачати більше часу на контроль параметрів і перевірку якості, а не на переміщення секцій труб між окремими операціями.
Який підхід FangRong до машинобудування?
FangRong has been involved in cold drawing, straightening, and related metallurgical equipment manufacturing since 1998. Its manufacturing process covers engineering design, structural fabrication, machining, forming-tool production, assembly, calibration, and testing.
Основні механічні компоненти, такі як волочильні матриці, напрямні колеса та внутрішні формувальні головки, виготовляються відповідно до їхніх робочих вимог. Залежно від компонента використовуються процеси механічної обробки та термічної обробки для підтримки стабільності розмірів і експлуатаційних характеристик.
Перед відправкою все обладнання перевіряється на механічну конструкцію, роботу трансмісії, формування компонентів, електричне керування, рух труби та координацію між системами приводу та керування. Індивідуальні машини також можуть бути перевірені відповідно до погоджених специфікацій труб і виробничих вимог.
Якість і технічні повноваження
- Сертифікація ISO 9001
- Відповідність CE
- Підтримка перевірки SGS
- 32 патенти на винаходи
- Більше 100 патентів на корисні моделі
- Виробничі потужності в містах Дунгуань і Янцзян, Гуандун
- Понад 26 років досвіду в супутньому металургійному обладнанні
FangRong також надає інструкції зі встановлення, навчання операторів, технічну підтримку та послуги із запчастин. Стандартний гарантійний термін становить 12 місяців, за винятком деталей, що зношуються.
Поширені запитання про машини для формування внутрішньої різьби труб
Які матеріали можна обробляти?
Машину можна налаштувати для міді, нержавіючої сталі, латуні, алюмінію та інших відповідних металевих труб. Умови формування залежать від властивостей матеріалу, розмірів труб і необхідного внутрішнього профілю.
З яким діаметром труби можуть працювати стандартні моделі?
FR-8 призначений для труб діаметром 5-10 мм, а FR-12 - 8-15 мм. Спеціальні конфігурації можуть бути обговорені для додатків поза цими стандартними діапазонами.
Яка різниця між FR-8 і FR-12?
FR-8 забезпечує силу витягування 2 Т і діапазон швидкості витягування 15–30 м/хв. FR-12 забезпечує силу витягування 5 Т і діапазон швидкості витягування 40–60 м/хв, що робить дві конфігурації придатними для різних розмірів труб і виробничих вимог.
Чи можуть внутрішні різьби або канавки формуватися безперервно?
так Машина розроблена для безперервного руху труби і може формувати внутрішню гвинтову різьбу або канавку вздовж необхідної довжини труби без окремої обробки кожної секції труби.
Чи можна його інтегрувати з існуючою виробничою лінією?
так Обладнання може бути інтегровано з системами обробки труб вище або нижче за течією. Спосіб з’єднання слід планувати відповідно до подачі трубки, швидкості виробництва, поводження з котушками та існуючого плану заводу.
Яку інформацію слід надати під час запиту ціни на машину?
Виробники повинні надати матеріал труби, зовнішній діаметр, товщину стінки, внутрішню різьбу або профіль канавки, крок, цільову швидкість виробництва, діаметр готової котушки, очікувану виробничу потужність та інформацію про існуючу виробничу лінію, якщо це можливо.
Чи можна налаштувати машину?
так Конфігурацію машини, формувальні інструменти, робочі параметри та виробничу лінію можна налаштувати відповідно до матеріалу труби, розмірів, вимог до формування та умов виробництва.
Як розпочати свій проект із обробки труб?
Вибір правильного обладнання для внутрішнього формування вимагає не тільки порівняння технічних характеристик машини. Матеріал труби, діаметр, товщина стінки, внутрішній профіль, крок, цільова швидкість, розміри котушки та вимоги до інтеграції лінії повинні розглядатися разом. Якщо ви плануєте нову лінію виробництва труб або модернізуєте існуючий процес, надайте свої специфікації труб і виробничі цілі FangRong для відповідної конфігурації обладнання.Зв'яжіться з намисьогодні, щоб обговорити вашу заявку, підтвердити відповідну модель машини та дослідити індивідуальне рішення машини для формування внутрішньої різьби труби відповідно до ваших виробничих вимог.