Whatsapp
Ми пропонуємо повний асортимент обладнання для точної обробки металу, включаючи верстати для правки, холодного волочіння, загострювання, зняття фаски, різання, різьбонакочувальні верстати та волочильні штампи, призначені для труб, прутків і дротяних матеріалів у різних галузях промисловості.
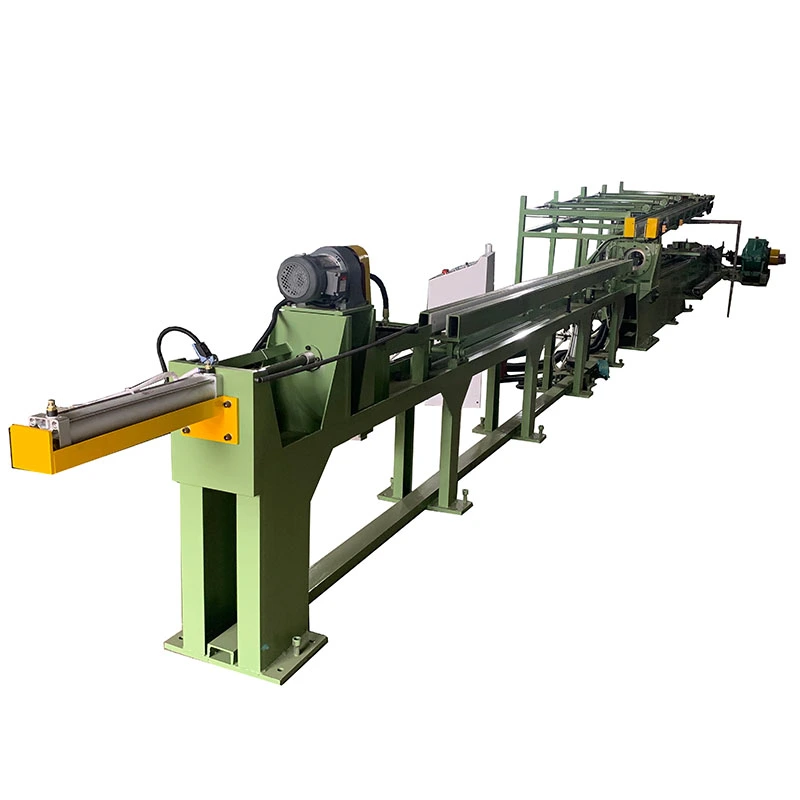
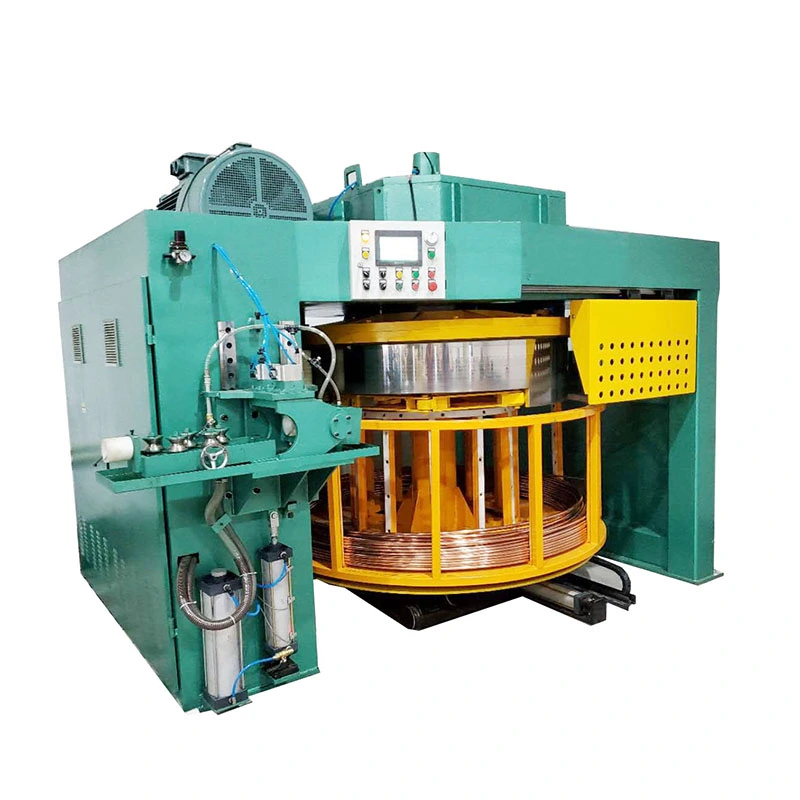
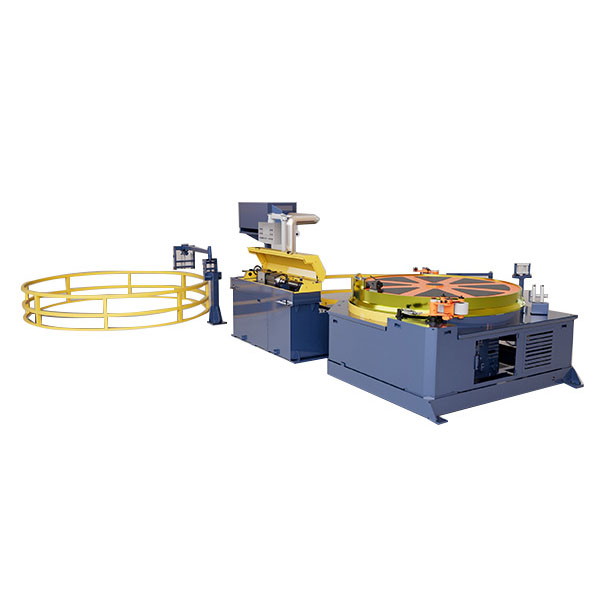
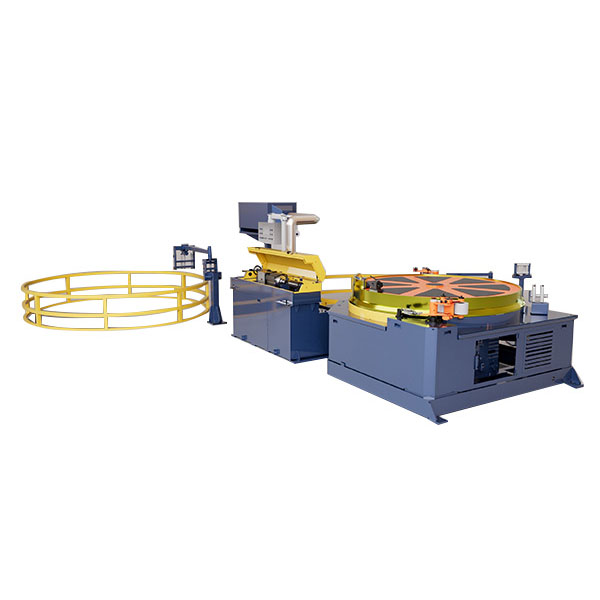
Машина для формування внутрішньої різьби труб призначена для безперервного формування внутрішніх спіральних різьб або канавок у металевих трубах і котушках. В основному використовується для мідних, нержавіючих, латунних і алюмінієвих труб у гнучких шлангах, гофрованих трубах, системах опалення, вентиляції та кондиціонування, холодильних установках і виробництві прецизійних труб. Машина поєднує в собі подачу труб, внутрішнє формування, контрольоване витягування та намотування котушки в одну безперервну операцію, зменшуючи повторне ручне використання під час виробництва.
Машина для формування внутрішньої різьби труб організована навколо безперервного руху труб, а не окремої обробки труб. Після того, як труба потрапляє в секцію подачі, система формування працює на внутрішній поверхні, тоді як тяговий блок підтримує рух труби з контрольованою швидкістю. Потім оброблена труба намотується в змійовик для збору або передачі на наступний етап виробництва.
Система подачі направляє трубу в секцію формування з контрольованою швидкістю. Правильне вирівнювання важливе, оскільки відхилення труби може вплинути на глибину формування, консистенцію кроку та кінцевий внутрішній профіль. Машину можна налаштувати відповідно до діаметра труби, матеріалу та розташування виробничої лінії.
Замість видалення матеріалу за допомогою звичайних ріжучих інструментів система формування використовує інструмент формування для створення необхідного внутрішнього гвинтового профілю шляхом контрольованої деформації. Цей підхід підходить для безперервної обробки труб, де потрібен постійний крок і стан поверхні по всій довжині труби.
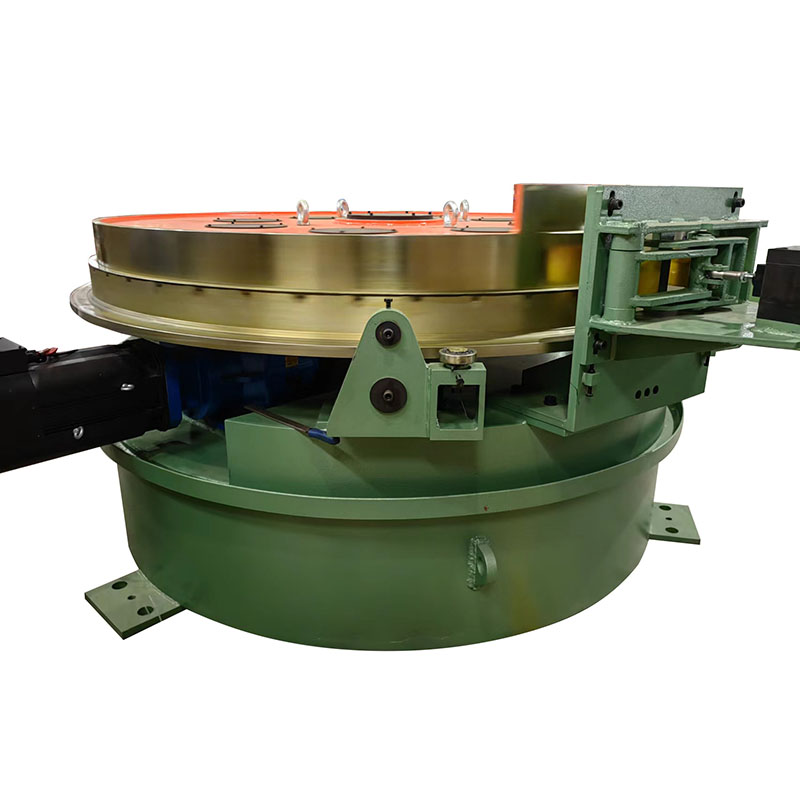
Система тяги контролює рух труб через формувальну секцію. Силу витяжки та робочу швидкість можна регулювати відповідно до специфікації матеріалу та труби. Після формування готова труба автоматично намотується в рулон, зменшуючи ручне перемотування та транспортування між етапами виробництва.
Правильну машину слід вибирати на основі фактичних вимог до труби та виробництва, а не лише на основі потужності машини. Зовнішній діаметр труби, матеріал, товщина стінки, необхідний внутрішній профіль, крок формування, швидкість виробництва та діаметр готової котушки впливають на конфігурацію.
Мідні труби є звичайним застосуванням, тоді як труби з нержавіючої сталі, латуні та алюмінію також можна обробляти відповідно до необхідних умов формування. Різні матеріали вимагають різних сил формування та робочих параметрів, тому матеріал слід підтвердити перед вибором моделі машини.
Необхідний крок і внутрішній профіль визначають конфігурацію формувального інструменту. Для проектів, що включають різні специфікації труб, формувальну систему та відповідні інструменти можна підібрати до необхідних розмірів труби замість використання однієї фіксованої установки для кожного продукту.
Необхідний вихід безпосередньо впливає на вибір машини. FR-8 призначений для трубок меншого розміру та помірної швидкості лінії, тоді як FR-12 забезпечує більшу силу витягування та вищий діапазон робочих швидкостей. Необхідний діаметр котушки також слід враховувати при плануванні ділянки намотування.
| Модель | Сила малювання | Діаметр труби | Швидкість малювання | Діаметр котушки | Головний двигун | Змінний драйвер |
|---|---|---|---|---|---|---|
| FR-8 | 2 т | 5–10 мм | 15–30 м/хв | 600–1000 мм | 15 кВт | 18 кВт |
| FR-12 | 5 т | 8–15 мм | 40–60 м/хв | 800–1200 мм | 22 кВт | 30 кВт |
Спеціальні конфігурації доступні для різних матеріалів труб, розмірів, вимог до формування та схем виробництва. Фактичні робочі параметри можуть відрізнятися залежно від матеріалу та специфікації трубки.
Формуванням внутрішньої труби стає важко керувати, коли виробництво значною мірою залежить від ручної подачі, регулювання та перемотування. Варіації у вирівнюванні труби можуть призвести до непостійного кроку, тоді як нестабільна тяга може вплинути на готовий внутрішній профіль. Окремі операції формування та перемотування також збільшують витрати часу на обробку та праці.
Безперервна конфігурація об’єднує подачу, формування, тягу та намотування в один виробничий процес. Оператори можуть зосередитися на налаштуванні параметрів і перевірці якості замість постійного переміщення окремих секцій труб між машинами.
Машину для формування внутрішньої різьби труб можна використовувати для виготовлення гнучких шлангів з нержавіючої сталі, газових шлангів, шлангів водопостачання, гофрованих металевих труб, сантехнічних компонентів, трубопроводів HVAC, автомобільних гнучких труб, промислових трубок для передачі рідини та теплообмінних трубок. Для обробки мідних труб формувальну систему можна налаштувати для внутрішніх гвинтових канавок, які використовуються в теплообмінниках систем кондиціонування повітря та холодильних установок.
FangRong виготовляє верстат у контрольованій послідовності, що охоплює інженерне проектування, конструкційне виготовлення, механічну обробку, виробництво формувального інструменту, складання та випробування. Рама та поворотний стіл проходять різання, зварювання, зняття напруги та обробку з ЧПУ, де це необхідно. Основні компоненти, такі як волочильні штампи, напрямні колеса та внутрішні формувальні головки, обробляються та піддаються термічній обробці відповідно до їх робочих вимог.
Після механічного складання встановлюються електрична та приводна системи, а машина калібрується перед доставкою. Обробка поверхні та остаточне складання завершуються відповідно до конфігурації обладнання. Тестування зосереджено на роботі машини, руху труби, продуктивності формування та координації систем приводу та керування.
Кожна машина перевіряється перед відправленням, щоб підтвердити, що механічна структура, система трансмісії, формувальні компоненти та електричні елементи керування працюють належним чином. Для індивідуального обладнання перевірка може бути проведена на відповідність узгодженим специфікаціям труб і виробничим вимогам, щоб визначити основні проблеми конфігурації перед встановленням на заводі клієнта.
Компанія Dongguan Fangrong Metallurgical Equipment Co., Ltd. була заснована в 1998 році та має більш ніж 26-річний досвід роботи з холодним витягуванням, правкою та відповідним металургійним обладнанням. Компанія управляє виробничими потужностями в містах Дунгуань і Янцзян, провінція Гуандун, підтримуючи потужності виробництва обладнання та доставки.
FangRong має сертифікат ISO 9001 і надає обладнання, що відповідає вимогам CE та перевірку SGS. Його технічне портфоліо включає 32 патенти на винаходи та понад 100 патентів на корисні моделі. Приклади включають патент 2013207829011 на пристрій натягу ланцюга, патент 2008300532117 на багатожильний тримач матриці та ZL2015 2 0842922.7 на систему швидкозмінної оправки.
Перед відправкою машину готують відповідно до її конструкції, способу транспортування та вимог до пункту призначення. Компоненти захищені від переміщення та пошкоджень під час транспортування, а за потреби упаковка організована для доставки за кордон.
FangRong надає інструкції зі встановлення, навчання операторів і технічну підтримку після доставки. Стандартний гарантійний термін становить 12 місяців, за винятком деталей, що зношуються. Для експлуатації та обслуговування обладнання доступні запчастини та довгострокова технічна підтримка.
Машину можна налаштувати для труб з нержавіючої сталі, міді, латуні, алюмінію та інших металевих труб. Відповідні параметри формування залежать від матеріалу, розмірів труби та необхідного внутрішнього профілю.
FR-8 охоплює діаметри труб від 5 до 10 мм, тоді як FR-12 охоплює 8 до 15 мм. Нестандартні конфігурації можна обговорити, якщо необхідний розмір труби виходить за межі цих діапазонів.
FR-12 забезпечує вищу силу витягування та більший діапазон швидкості витягування, ніж FR-8. FR-8 має силу витягування 2 Т і швидкість витягування 15-30 м/хв, тоді як FR-12 забезпечує 5 Т і 40-60 м/хв.
так Машина розроблена для безперервного руху труби і може формувати внутрішню гвинтову різьбу або канавку вздовж необхідної довжини труби без обробки кожної секції труби окремо.
так Обладнання може бути інтегровано з обладнанням для обробки труб вище або нижче. Необхідний спосіб підключення залежить від подачі трубки, швидкості виробництва, поводження з котушками та компонування існуючої лінії.
Укажіть матеріал труби, зовнішній діаметр, товщину стінки, необхідний профіль внутрішньої різьби або канавки, крок, цільову швидкість виробництва, діаметр готової котушки та очікувану виробничу потужність. Для інтеграції ліній також корисно наявне розташування обладнання.
так Конфігурація машини, інструменти та робочі параметри можуть бути налаштовані відповідно до конкретних матеріалів труб, розмірів, вимог до формування та схеми виробництва. Остаточні характеристики повинні бути підтверджені відповідно до фактичних умов виробництва.
так Керівництво з встановлення та навчання операторів доступні після доставки. Також надається технічна підтримка та обслуговування запасних частин для тривалої експлуатації обладнання.
Стандартна гарантія становить 12 місяців, за винятком деталей, що зношуються. Після закінчення гарантійного терміну технічна підтримка та обслуговування запасних частин тривають.
Адреса
NO.163, Shaton Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Тел
Електронна пошта