Продукти
Продукти

Ми пропонуємо повний асортимент обладнання для точної обробки металу, включаючи верстати для правки, холодного волочіння, загострювання, зняття фаски, різання, різьбонакочувальні верстати та волочильні штампи, призначені для труб, прутків і дротяних матеріалів у різних галузях промисловості.

Продукти
Машина для гідравлічного креслення шин
  • Машина для гідравлічного креслення шинМашина для гідравлічного креслення шин
  • Машина для гідравлічного креслення шинМашина для гідравлічного креслення шин

Машина для гідравлічного креслення шин

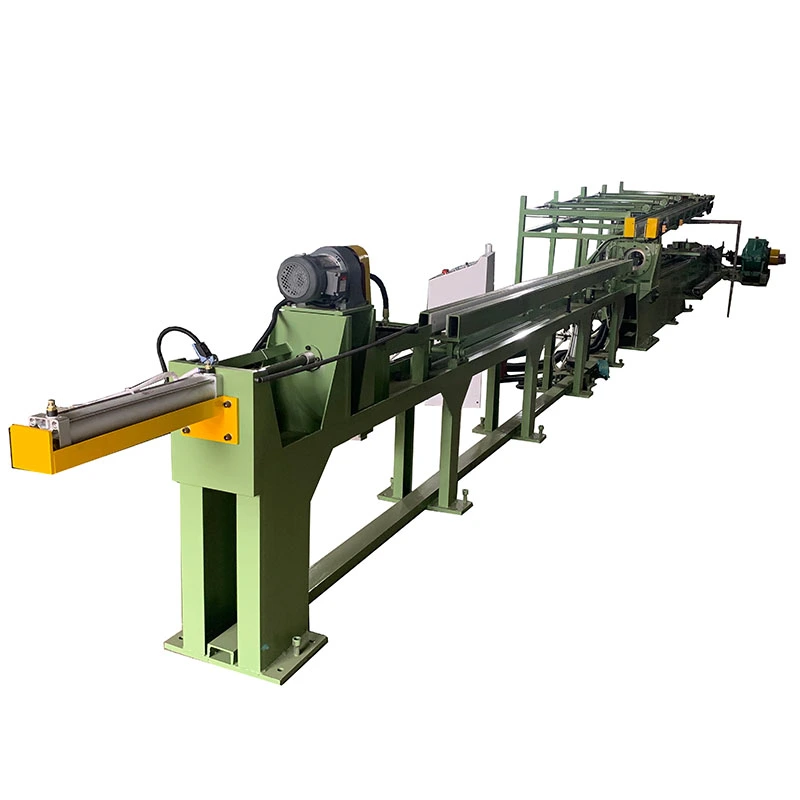
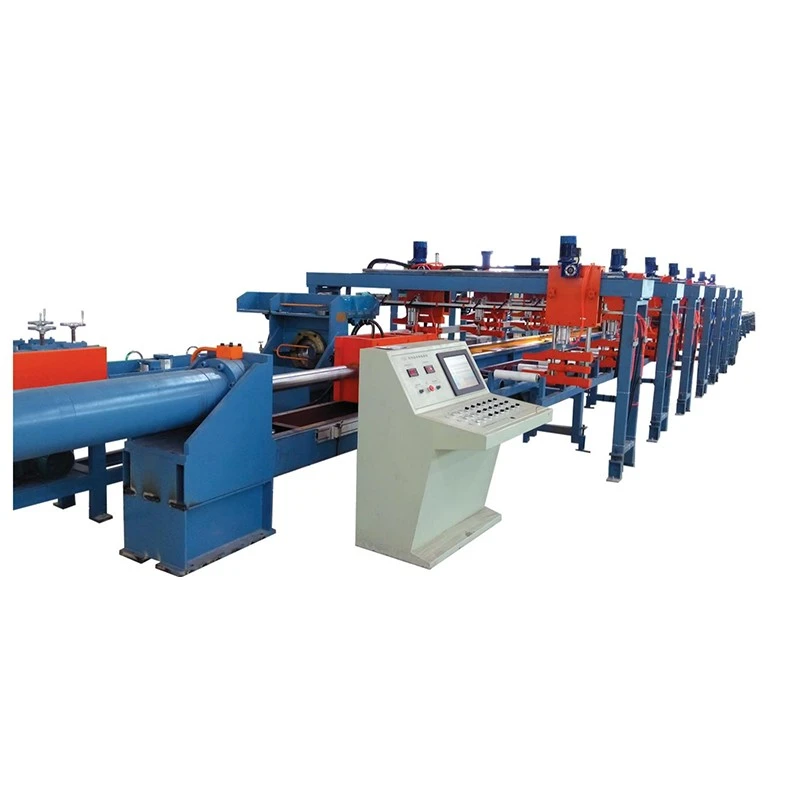
TheМашина для гідравлічного креслення шинпризначений для холодного витягуваннямідні та алюмінієві шини, покращуючи точність розмірів, обробку поверхні та твердість. Сила тяги коливається від10-100 тонн, з довжиною креслення6–12 мі швидкості2–12 м/хв. Він обробляє мідні шини з40×2 мм до 400×30 мм. Гідравлічний контроль сили та змінна швидкість забезпечують стабільне витягування зі зменшенням дефектів поверхні. Підходить длярозподіл електроенергії, трансформатори, розподільні пристрої та електрообладнання.

Рейтинг: 5.0
(Підрахунок рейтингів: 1)

TheМашина для гідравлічного креслення шин, також званий волочильним верстатом для мідних шин або гідравлічною машиною для волочіння шин, призначений для холодного волочіння мідних та алюмінієвих плоских прутів після екструзії або лиття. Гідравлічний циліндр протягує заготовку через прецизійну матрицю, щоб зменшити ширину та товщину, покращити консистенцію розмірів, покращити поверхню та збільшити міцність за допомогою холодної обробки.

Серія FangRong FR включаєFR-10T, FR-20T, FR-30T, FR-50T і FR-100T, що охоплюють зусилля тяги від 10 до 100 тонн. Залежно від моделі, машина обробляє шини відШирина від 15 до 400 мм, товщина від 2 до 30 мм і ефективна довжина витягування від 6 до 12 м. В основному використовується для мідних і алюмінієвих шин для розподільних пристроїв, розподільного обладнання, трансформаторів, електричних з’єднувачів та інших силових застосувань.

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

Як працює процес креслення шин

Машина для гідравлічного волочіння шин використовує гідравлічний процес протягування. Фактичну конструкцію матриці, зменшення за прохід і силу витягування слід визначати на основі початкової секції, цільової секції, стану матеріалу та необхідних властивостей, а не лише розміру шини.

1. Завантаження заготовки
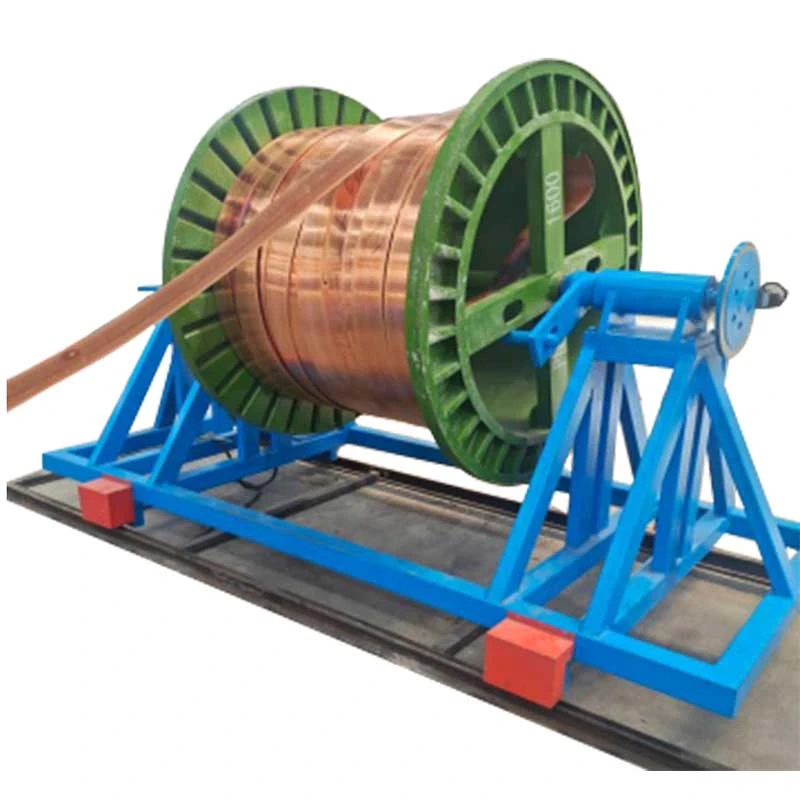
Екструдована або лита мідна або алюмінієва шина розташовується на подавальній стійці. Передній кінець загострений або зменшений, щоб він міг увійти в волочильну матрицю.

2. Введення матриці
Підготовлений кінець проходить через матрицю, розраховану на необхідний кінцевий поперечний переріз. Для нестандартних профілів збірних шин тримач матриці та інструменти можна налаштувати відповідно до секції.

3. Гідравлічний малюнок
Гідравлічний циліндр тягне шину через матрицю з контрольованою силою. Розміри отворів циліндрів у серії FR варіюються відвід 125 до 280 мм, з діаметром штока поршня відвід 70 до 140 мм.

4. Контроль швидкості малювання
Швидкість малювання регулюється відвід 2 до 12 м/хв. Нижча швидкість може бути кращою для великих скорочень, складних ділянок або умов процесу, що вимагають більш ретельного контролю, тоді як стабільні виробничі лінії можуть використовувати вищі налаштування, де це дозволяють інструменти та система змащення.

5. Зворотний удар
Після креслення каретка повертається для наступного циклу зі швидкістю до 20 м/хв на менших моделях і до 15 м/хв на FR-100T.

6. Випрямлення при необхідності
Додатковий випрямляючий пристрій можна додати, коли подальший процес вимагає суворішого контролю дуги або скручування.

ПЛК може керувати послідовністю малювання та повернення, тоді як HMI дозволяє операторам встановлювати та контролювати робочі параметри, такі як швидкість малювання та довжина штриха.

Які проблеми він вирішує?

Вільний допуск на розміри після екструзії
Сама по собі екструзія може не забезпечити допуск на ширину та товщину, необхідний для точних електричних компонентів. Протягування через калібрований штамп забезпечує контрольоване зменшення поперечного перерізу та покращує узгодженість розмірів уздовж прутка.

Дефекти поверхні від попереднього процесу
Екструдовані поверхні можуть містити сліди або нерівності, які стають неприйнятними для відкритих шин або прецизійних контактних компонентів. Правильно підібраний інструмент для креслення та мастило можуть покращити готову поверхню.

Низька твердість або недостатня міцність
Холодне волочіння вводить загартування. Це може збільшити твердість і міцність на розрив і допомогти шині зберегти свою форму під час подальшого згинання, складання або намотування. Точна зміна механічних властивостей залежить від зменшення та стану матеріалу.

Варіація поперечного перерізу
Прецизійний волочильний штамп контролює готову секцію більш послідовно, ніж покладаючись лише на екструзію, що важливо, коли шини повинні відповідати фіксованим зазорам, клемам, ізоляторам або електричним блокам.

Повторні ручні операції малювання
Гідравлічний привід забезпечує програмовані цикли витягування та повернення, зменшуючи ручне втручання порівняно з обладнанням з ручним або механічним приводом.

Основні функції та де вони важливі

Точний контроль перетину
Основна цінність процесу креслення – це корекція розмірів, а не просто збільшення тягової сили. Це найбільш корисно, коли екструдована секція має близький до необхідного остаточного розміру, але не завжди відповідає допуску, необхідному для складання або електричних компонентів.

Регульована швидкість малювання 2-12 м/хв
Змінна швидкість дозволяє оператору адаптувати процес до матеріалу, геометрії секцій, стану зменшення та інструменту. Максимальна швидкість автоматично не є найкращим виробничим параметром; якість поверхні, температура матриці та мастило також впливають на корисну швидкість.

Сила тяги 10-100 тонн
Необхідний тоннаж залежить від міцності матеріалу, зменшення, умов контакту та геометрії перетину. Ширша шина не обов’язково потребує такого ж зусилля, як вужча шина з однаковою площею поперечного перерізу, тому вибір моделі має ґрунтуватися на фактичному розрахунку сили витягування.

6-12 м ефективна довжина витяжки
Цей асортимент охоплює багато застосувань у виробництві прямих шин. Довший штрих можна розглядати, якщо цього вимагає довжина готового виробу або схема виробництва.

Регулювання гідравлічного зусилля
Гідравлічна система забезпечує контрольовану силу тяги протягом усього ходу. Це особливо корисно для великих мідних секцій і процесів, де раптові зміни тягової сили можуть вплинути на якість поверхні або термін служби інструменту.

Управління PLC і HMI
Програмоване керування може керувати штрихом малювання, зворотним штрихом і послідовністю циклів. Це корисно для повторного виробництва, оскільки оператори можуть працювати з певними налаштуваннями процесу, а не вручну контролювати кожен хід.

Додаткове випрямлення та інтеграція лінії
Для заводів, які обробляють шини за допомогою декількох наступних операцій, волочильну машину можна сконфігурувати з обладнанням для подачі, виправлення або іншим транспортним обладнанням, щоб зменшити проміжне транспортування.

Технічні характеристики

Вибір моделі варто починати зпочаткова ширина та товщина, цільова ширина та товщина, сорт міді або алюмінію, зменшення за прохід, необхідна довжина креслення та очікувана продуктивність. Потім номінальну вантажопідйомність слід порівняти з розрахованою силою тяги.

Модель FR-10T FR-20T FR-30T FR-50T FR-100T
Сила тяги (тонни) 10 20 30 50 100
Ширина шини (мм) 40 15-60 20-120 30-180 30-400
Товщина шини (мм) 2-5 2-10 2-20 2-30 3-30
Ефективна довжина креслення (м) 6-12 6-12 6-12 6-12 6-12
Діаметр отвору циліндра (мм) 125 150 180 200 280
Діаметр поршневого штока (мм) 70 80 90 100 140
Швидкість малювання (м/хв) 2-12 2-12 2-12 2-12 2-12
Швидкість повернення (м/хв) 5-20 5-20 5-20 5-20 5-15
Потужність головного двигуна (кВт) 22 45 55 75 75 × 2
Тиск в системі (кгс/см²) 140 170 230 210 250

Усі моделі серії FR розроблені переважно для мідних та алюмінієвих шин. Індивідуальні тримачі матриці, довші штрихи креслення, спеціальні діапазони ширини/товщини, системи подачі та обладнання для правки можна розглядати відповідно до виробничої лінії.

Як вибрати силу малювання

Не вибирайте гідравлічний тяговий стенд лише за максимальними розмірами шин, зазначеними в каталозі. Для інженерної рекомендації надайтеклас матеріалу, початкова ділянка, готова ділянка, довжина креслення, кількість проходів і цільовий вихід. Ці параметри дозволяють оцінити необхідну силу витягування та відповідний графік зменшення, перш ніж визначити машину.

Гідравлічний волочильний верстат шин із надлишковою вантажопідйомністю може збільшити вартість обладнання без покращення процесу, якщо необхідна сила витягування значно нижча. Навпаки, безперервна робота на межі зусилля машини залишає менше запасу для змін стану матеріалу, мастила чи інструменту. Тому відповідний робочий діапазон слід визначати на основі фактичного процесу, а не лише на основі тоннажу.

Додатки

Комутаційні пристрої та розподіл електроенергії

Мідні шини для розподільних пристроїв, розподільних панелей і шинних каналів вимагають постійної ширини та товщини, оскільки готова секція повинна підходити до систем ізоляції, клем та механічних опор. Верстат класу FR-30T до FR-50T може бути розглянутий для застосувань із середнім перетином після розрахунку сили.

Типова виробнича проблема:екструдований брусок за розмірами близький до цільового, але потребує додаткової механічної обробки перед складанням. Креслення може наблизити розріз до заданих розмірів, покращуючи консистенцію поверхні.

Виробництво трансформаторів

Flat copper conductors used in transformer assemblies may require controlled dimensions and suitable mechanical properties for forming or winding. Холодне волочіння може забезпечити робоче зміцнення на додаток до зменшення розмірів.

Типова виробнича проблема:занадто м'який або невідповідний за розмірами провідник може деформуватися під час намотування. Графік креслення можна вибрати для досягнення необхідного кінцевого перерізу та стану матеріалу перед операцією намотування.

Електричні роз’єми та клеми

Невеликі мідні секції, які використовуються для клем, з’єднувачів і компонентів заземлення, виграють від узгоджених розмірів поперечного перерізу, оскільки варіації можуть вплинути на підгонку збірки та електричний контакт.

Типова виробнича проблема:зміна товщини прутка створює непослідовний припуск на обробку або монтажну посадку. Відкалібрований волочильний штамп забезпечує повторювану кінцеву секцію.

Електролізне та сильнострумне обладнання

Великі мідні провідники та електродні шини, що використовуються в електролізі та інших сильнострумових системах, вимагають значної потужності поперечного перерізу. TheFR-100Tзабезпечує до 100 тонн номінального тягового зусилля та підтримує шини шириною до 400 мм і товщиною до 30 мм у межах заявленого модельного ряду.

Обладнання для відновлюваних джерел енергії

Мідні шини використовуються в сонячних інверторних шафах, системах накопичення енергії та обладнанні для перетворення електроенергії. Креслення корисно, коли провідник повинен відповідати контрольованим розмірам перед штампуванням, згинанням, покриттям або остаточним складанням.

Електричні системи автомобілів та електромобілів

Плоскі мідні провідники використовуються в акумуляторних системах, сильнострумових роз’ємах і вузлах розподілу електроенергії. Для цих застосувань узгодженість розмірів важлива, оскільки шини часто проходять через згинання, ізоляцію, штампування або монтаж клем після креслення.

Досвід проектування та виробництва

FangRong Hydraulic Drawing Machine Manufacturing

Розробка гідравлічних верстата з 1998 року
FangRong займається виробництвом обладнання для холодного витягування з 1998 року. Його інженерний досвід охоплює гідравлічні волочильні верстати, проектування штампів, розрахунок сили витягування, графіки скорочення та автоматизацію процесів для виробів з кольорових та інших металів.

Два виробничих приміщення
FangRong управляє виробничими потужностями в містах Дунгуань і Янцзян. Виробництво на двох підприємствах забезпечує додаткові виробничі потужності для стандартного та індивідуального креслярського обладнання.

Міжнародні установки
Обладнання FangRong постачається клієнтам у більш ніж 70 країнах і використовується для обробки міді, алюмінію, сталі, нержавіючої сталі та інших металообробних галузей.

Спеціальна інженерія
Для проекту збірної шини важлива інженерна робота не обмежується вибором гідравлічного циліндра. FangRong може допомогти з розрахунками сили витягування, конфігурації матриці, графіків зменшення, гідравлічних параметрів, креслень компонування та додаткової автоматизації на основі фактичних розмірів збірної шини клієнта.

Заводські приймальні випробування
Перед відправленням машини можуть пройти роботу в режимі холостого ходу з подальшим випробуванням на номінальне навантаження. Якщо доступні зразки замовника, фактичний матеріал може бути використаний для перевірки роботи креслення, гідравлічної стабільності, руху машини та вимог до готової продукції перед доставкою.

Майстерня та контроль якості

Hydraulic Drawing Machine Workshop

Виробничий процес

Hydraulic Drawing Machine Production Process

1. Замовити інжиніринг— Розміри збірних шин, матеріал, сила протягування, конфігурація матриці, гідравлічні параметри та вимоги до автоматизації переглядаються перед виробництвом.

2. Перевірка компонентів— Ключові компоненти, включаючи трубки циліндрів, поршневі штоки, ущільнення та конструкційну сталь, перевіряються перед складанням.

3. Точна обробка— Отвори циліндрів, поршневі штоки та направляючі компоненти обробляються та завершуються відповідно до потрібних допусків на розміри.

4. Гідравлічний вузол— Гідравлічні силові агрегати, клапани, трубопроводи та елементи керування зібрані та перевірені на стабільність тиску та витік.

5. Механічне центрування— Основний циліндр, тягова каретка та напрямна система зібрані та вирівняні для забезпечення стабільного руху під час тягання.

6. Інтеграція електрики та ПЛК— Система управління програмується відповідно до конфігурації машини та необхідного циклу малювання.

7. Навантажувальне тестування— Робота машини перевіряється за певних умов навантаження з випробуванням матеріалів замовником, де надаються зразки.

8. Підсумкова перевірка— Гідравлічний тиск, рух, електричні функції, пристрої безпеки, розміри та загальний стан машини перевіряються перед відправленням.

9. Експортна тара— Перед завантаженням компоненти захищені від вологи, корозії та пошкоджень під час транспортування.

Сертифікати та відповідність

Hydraulic Drawing Machine Certifications

ISO 9001:2015— Система управління якістю, що охоплює відповідну проектну, виробничу, монтажну та сервісну діяльність. Сертифікат №UQ231211R1.

CE— Стандартні конфігурації машин можуть постачатися з документацією про відповідність CE для застосовних вимог безпеки машин. Точну декларацію та конфігурацію безпеки слід підтвердити для замовленої машини та ринку призначення.

Перевірка SGS— Для клієнтів, які потребують незалежної перевірки перед відправленням, можна організувати перевірку третьою стороною.

Патенти— FangRong повідомляє про 32 патенти на винаходи та понад 100 патентів на корисні моделі, включаючи патенти, пов’язані з компонентами креслярського обладнання та системами інструментів.

Пакети та доставка

Hydraulic Drawing Machine Packaging and Shipping

Машина підготовлена ​​до експортного транспортування із захистом від корозії та вологи та відповідною дерев’яною упаковкою для основних компонентів. Великі гідравлічні та механічні вузли можуть доставлятися окремо відповідно до вимог завантаження контейнера та встановлення на місці.

Для пропозиції остаточний спосіб доставки, конфігурація упаковки, порт відправлення та Інкотермс повинні бути підтверджені відповідно до пункту призначення, розмірів машини та конфігурації замовлення.

Часті запитання

Q1: Які матеріали може обробляти машина для гідравлічного малювання шин?

Стандартним додатком ємідні та алюмінієві шини. Мідні сплави, алюмінієві сплави та інші кольорові матеріали також можуть бути розглянуті, якщо стан матеріалу, сила витягування та інструментарій підходять. Перед вибором моделі необхідно вказати марку матеріалу.

Q2: Які розміри збірних шин можуть обробляти серії FR?

Заявлений модельний ряд охоплює ширину відвід 15 до 400 ммі товщини відвід 2 до 30 мм, з точним діапазоном залежно від моделі. FR-100T покриває 30-400 мм шириною і 3-30 мм товщиною.

Q3: Якого зменшення можна досягти за один прохід малювання?

Немає єдиного значення зниження, яке б застосовувалося до кожної мідної чи алюмінієвої шини. Практичне зменшення залежить від сорту та стану матеріалу, початкової та кінцевої секції, геометрії матриці, мастила та необхідних механічних властивостей. Для більшого загального зменшення може знадобитися кілька проходів витягування та проміжний відпал.

Q4: Чи збільшує холодне волочіння твердість мідної шини?

так Холодна деформація, як правило, підвищує твердість і міцність за допомогою зміцнення. Ступінь зміни залежить від редукції та стану вихідного матеріалу. Якщо потрібна конкретна міцність на розрив, твердість або відносне подовження, графік витягування повинен бути розроблений відповідно до цільових механічних властивостей.

Q5: чи малюнок автоматично зробить поверхню шини яскравішою?

Drawing can significantly improve surface condition, but the final result also depends on the incoming surface, die quality, die geometry and lubrication. Волочильна машина не може видалити глибокі дефекти, які вже існують під початковою поверхнею.

Q6: Як вибрати між FR-30T, FR-50T і FR-100T?

Порівняйте необхідну силу протяжки, а не вибирайте лише за шириною кінцевої шини. Надайте початкові та цільові розміри, клас матеріалу та графік зменшення. FangRong може розрахувати приблизну силу тяги та порекомендувати відповідну модель.

Q7: Чи завжди встановлено швидкість малювання на 12 м/хв?

Ні2-12 м/хвдіапазон – це регульований робочий діапазон, а не обов’язкова швидкість виробництва. Відповідне налаштування залежить від геометрії секції, зменшення, матеріалу, мастила, стану матриці та необхідної якості поверхні. Вища швидкість корисна лише тоді, коли весь процес може підтримувати стабільні умови малювання.

Q8: Чи можна креслярську машину підключити до машини для випрямлення?

так Додатковий випрямляючий пристрій можна інтегрувати, коли готова шина потребує додаткового контролю дуги або скручування. Залежно від схеми виробництва також можна розглянути обладнання для годування та інше транспортно-розвантажувальне обладнання.

Q9: Що зазвичай входить до машини?

Стандартна конфігурація машини включає гідравлічну систему витягування, головний циліндр, тягову каретку, тримач матриці, гідравлічний блок живлення та систему керування PLC/HMI. Інструмент для конкретного розміру шини слід підтверджувати окремо, оскільки розміри матриці залежать від початкової та кінцевої секцій замовника.

Q10: Яка інформація потрібна для пропозиції?

Надайтеклас матеріалу, початкова ширина і товщина, кінцева ширина і товщина, необхідна довжина креслення, кількість проходів, цільова продуктивність і доступне заводське джерело живлення. Для нестандартних профілів також стане в нагоді креслення або схема в розрізі.

Q11: Яка стандартна ефективна довжина малюнка?

У серії FR використовується ефективна довжина креслення6-12 метрів. Під час інженерного проектування можна оцінити більшу довжину креслення або довжину креслення, що залежить від застосування.

Q12: Який типовий час виконання?

Стандартні моделі зазвичай вимагають приблизно30-60 днів, тоді як для більших або налаштованих машин може знадобитися60-90 днів. Підтверджений час виконання має бути вказаний у пропозиції, оскільки інструменти, автоматизація, розмір машини та робоче навантаження заводу можуть впливати на час виробництва. Прискорену доставку слід підтверджувати в кожному конкретному випадку, а не припускати.

Q13: Які стандартні умови оплати?

Стандартна комерційна домовленість30% депозиту після підтвердження замовлення та 70% перед відправкою після заводських приймальних випробувань. Можливе обговорення альтернативних умов під конкретні проекти.

Q14: Яка гарантія надається?

Стандартний гарантійний термін становить12 місяців з моменту введення в експлуатацію. Гарантійне покриття та винятки мають бути підтверджені в остаточному договорі купівлі-продажу.

Q15: Чи надаєте ви інсталяцію та навчання операторів?

так FangRong забезпечує нагляд за монтажем, підтримку введення в експлуатацію та навчання операторів. Навчання на місці зазвичай охоплює роботу з машиною, заміну матриці, планове технічне обслуговування та базову діагностику несправностей. Креслення фундаменту та схеми анкерних болтів можуть бути надані перед установкою.

Q16: Чи можете ви перевірити нашу мідну або алюмінієву шину перед покупкою?

так Там, де це можливо, зразки клієнтів можна використовувати для заводських випробувань. Це особливо корисно, коли секція збірної шини є великою, нестандартною або коли клієнт має особливі вимоги до розмірів, поверхні чи механічних властивостей.

Q17: Чи доступна сертифікація CE?

Для відповідних стандартних конфігурацій машини можна надати документацію CE. Оскільки відповідність обладнання залежить від фактичної конфігурації обладнання та ринку призначення, відповідну декларацію, пристрої безпеки та документацію слід підтвердити перед замовленням.

Q18: Чи може FangRong розрахувати необхідну силу тяги для нашої шини?

так Надайте марку міді або алюмінію, початкову секцію, цільову секцію та необхідний процес. FangRong може використовувати ці параметри для оцінки сили витягування, вибору відповідної моделі серії FR і рекомендації відповідного зменшення та конфігурації інструменту.

Надіслати запит
Контактна інформація
  • Адреса

    NO.163, Shaton Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China

  • Електронна пошта

    frsale@dgfangrong.com

Розкажіть нам про свій матеріал, технічні характеристики продукту, виробничий процес і вимоги до обладнання. FangRong може обговорити відповідну машину холодного волочіння, волочильні матриці, випрямляльну машину та індивідуальні рішення для вашої програми.
Рейтинг:
5.0
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
Відхилятиприйняти