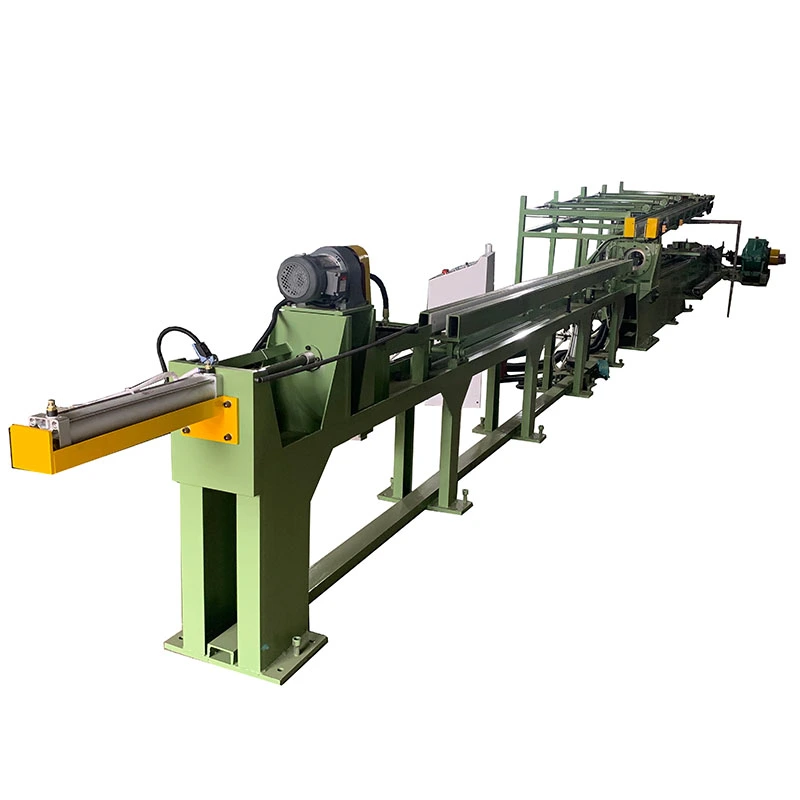
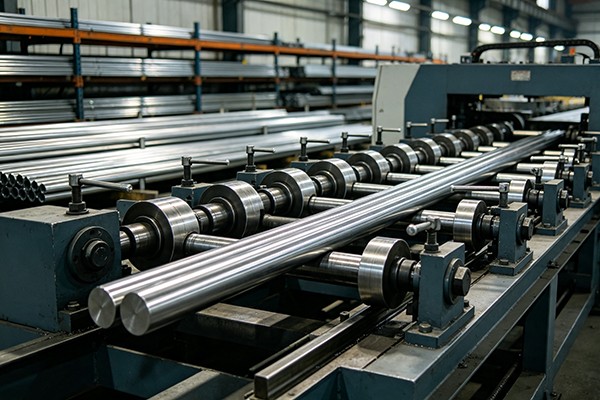
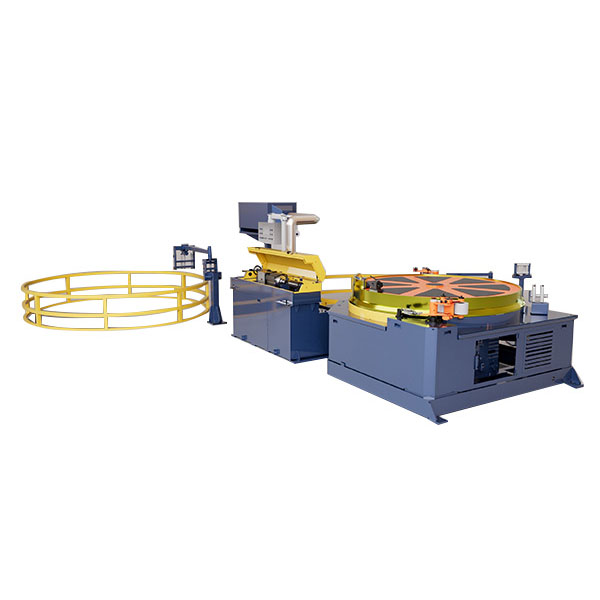
FangRong'sМашина холодного волочіння гусеничного типувикористовує нескінченну доріжку для постійного захоплення та витягування матеріалу. На відміну від звичайного ланцюгового верстата, який спирається на каретку, що рухається вперед і назад, гусенична система підтримує контакт із заготовкою по всій зоні витягування. Це робить його особливо придатним длядовгі котушки, суцільний матеріал і більш висока швидкість витягування.
Постійне зчеплення для довгих матеріалів
Кроулеру не потрібно відпускати матеріал і повертати каретку після кожного штриха малюнка. Кілька пар циліндрів притискають зносостійкі гумові накладки до заготовки, створюючи довгу контактну зону для витягування. Гідравлічне натяг гусениці підтримує відносно стабільний тиск захвату під час проходження матеріалу через машину, допомагаючи зменшити ковзання та нерівномірну подачу.
Таке розташування є корисним, коли виробництво включає велику довжину дроту, труби або смуги, і переривання звичайного волочильного верстата з зворотно-поступальним рухом обмежує вихід. Особливо це стосуєтьсяелектричний дріт, зварювальний дріт і трубки для екранування кабелю, де безперервна подача є більш цінною, ніж гнучкість обробки окремих коротких брусків.
Безперервне малювання - головна перевага.Гусенична система є найбільш корисною, коли вхідний матеріал може подаватися безперервно, а подальший процес також може йти в ногу зі швидкістю витягування. Для коротких шин або частої зміни розміру звичайний ланцюговий або гідравлічний верстат може бути більш практичним.
FR-16, FR-25 і FR-38
Три моделі гусеничних машин охоплюють матеріали діаметром приблизно від φ5 до φ40 мм із тяговими зусиллями10–50 кНі максимальна швидкість малювання приблизно 80–100 м/хв. Потужність основного двигуна коливається від 15 кВт до 37 кВт.
FR-16матеріал φ5–16 мм
Сила тяги 10 кН
Мотор 15 кВт
FR-25матеріал φ10–25 мм
Сила тяги 30 кН
Мотор 22кВт
FR-38матеріал φ10–40 мм
Сила тяги 50 кН
Мотор 37кВт
TheFR-16використовує 8 пар циліндрів, ширину гусеничного ходу 80 мм і довжину контакту 1800 мм. TheFR-25використовує 10 пар циліндрів, ширину колії 100 мм і довжину контакту 2500 мм. Для більшого матеріалуFR-38використовує 12 пар циліндрів, ширину гусеничного ходу 120 мм і довжину контакту 3500 мм.
| Модель |
Діаметр матеріалу |
Сила тяги |
Головний двигун |
Пари циліндрів |
Довжина контакту |
| FR-16 |
φ5–16 мм |
10 кН |
15 кВт |
8 пар |
1800 мм |
| FR-25 |
φ10–25 мм |
30 кН |
22 кВт |
10 пар |
2500 мм |
| FR-38 |
φ10–40 мм |
50 кН |
37 кВт |
12 пар |
3500 мм |
Малюнок «Повзун проти ланцюга».
| Пункт |
Креслення гусеничного типу |
Ланцюговий верстат |
| Матеріальне годування |
Безперервний |
Переривчастий |
| Метод витягування |
Безперервне зчеплення з доріжкою |
Переміщення каретки та ланцюга |
| Відповідний матеріал |
Довгі котушки, дріт, суцільна труба |
Прутки, труби та відрізки |
| Швидкість малювання |
Приблизно до 80–100 м/хв |
Залежить від машини та процесу |
| Характер виробництва |
Високошвидкісне безперервне виробництво |
Гнучке серійне виробництво |
| Найкраще використовувати, коли |
Необхідні безперервне годування і висока продуктивність |
Використовуються різні розміри, короткі прутки або більші зусилля витягування |
Гусеничний механізм не є автоматичною заміною ланцюгового верстата. Якщо виріб постачається у вигляді коротких окремих брусків або вимагає дуже високого зусилля витягування, ланцюгове або гідравлічне волочило може бути більш практичним вибором. Гусеничне обладнання має явну перевагу прибезперервний матеріал і швидкість циклує основними виробничими обмеженнями.
Тиск зчеплення має залишатися постійним
На високих швидкостях лінії прослизання між гусеницею та матеріалом може швидко вплинути на якість поверхні та постійність розмірів. FangRong використовує aсистема гідравлічного натягудля підтримки тиску на гусениці та зносостійкі гумові накладки для забезпечення розподіленого контакту. Довга частина захоплення також зменшує необхідність покладатися на надмірний локальний тиск в одній точці.
Необхідно розглядати поверхню матеріалу та силу захоплення разом.Стан колодки, гідравлічний тиск і стан вхідного матеріалу впливають на зчеплення. Для більш м’якої міді або алюмінію необхідно ретельно контролювати силу захоплення, щоб досягти достатнього зчеплення без маркування матеріалу.
Для безперервної обробки дроту та труб
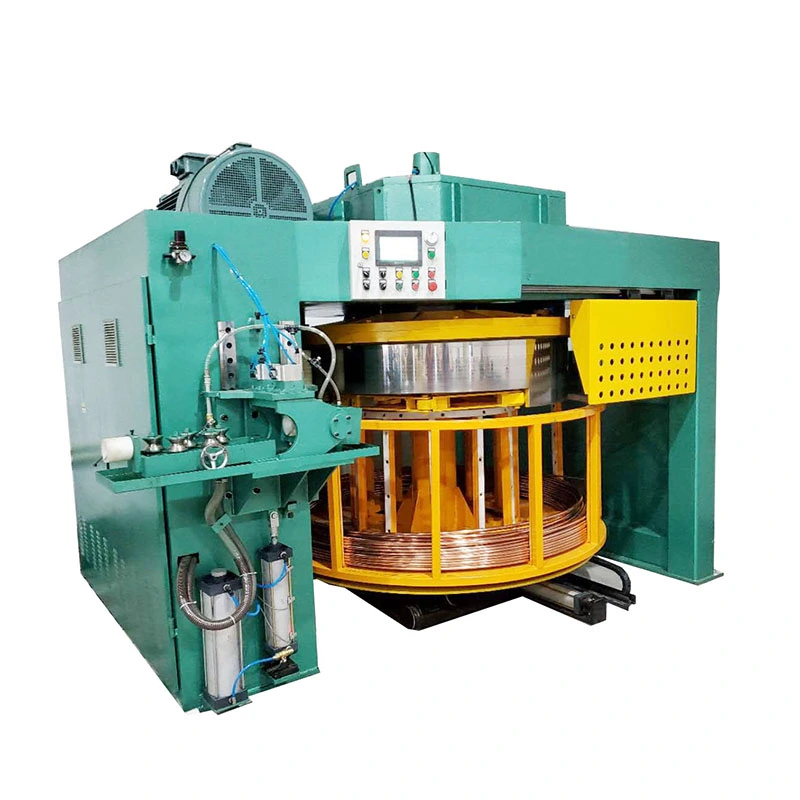
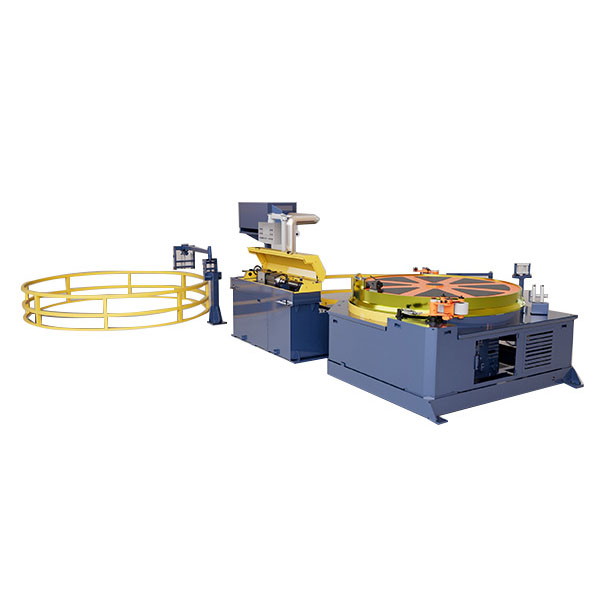
Зазвичай розглядається креслення на гусеничному ходуволочіння електричного дроту, виробництво зварювального дроту та екрануючих труб для кабелів. Якщо намальований матеріал потрібно збирати постійно, aМашина для перемотуванняможна розмістити після блоку малювання, щоб сформувати повний процес малювання та намотування.
Для фабрик, які переходять від періодичного витягування до безперервного виробництва, головне питання полягає не просто в тому, яку тягову силу забезпечує машина. Більш важливим фактором є те, чи можуть вхідний матеріал, необхідне зменшення, цільова швидкість і процес намотування в нижній частині працювати безперервно. Саме тут лінія гусеничного типу може запропонувати практичну перевагу перед звичайним волочильним верстатом із зворотно-поступальним рухом.


 Whatsapp