Whatsapp
Ми пропонуємо повний асортимент обладнання для точної обробки металу, включаючи верстати для правки, холодного волочіння, загострювання, зняття фаски, різання, різьбонакочувальні верстати та волочильні штампи, призначені для труб, прутків і дротяних матеріалів у різних галузях промисловості.
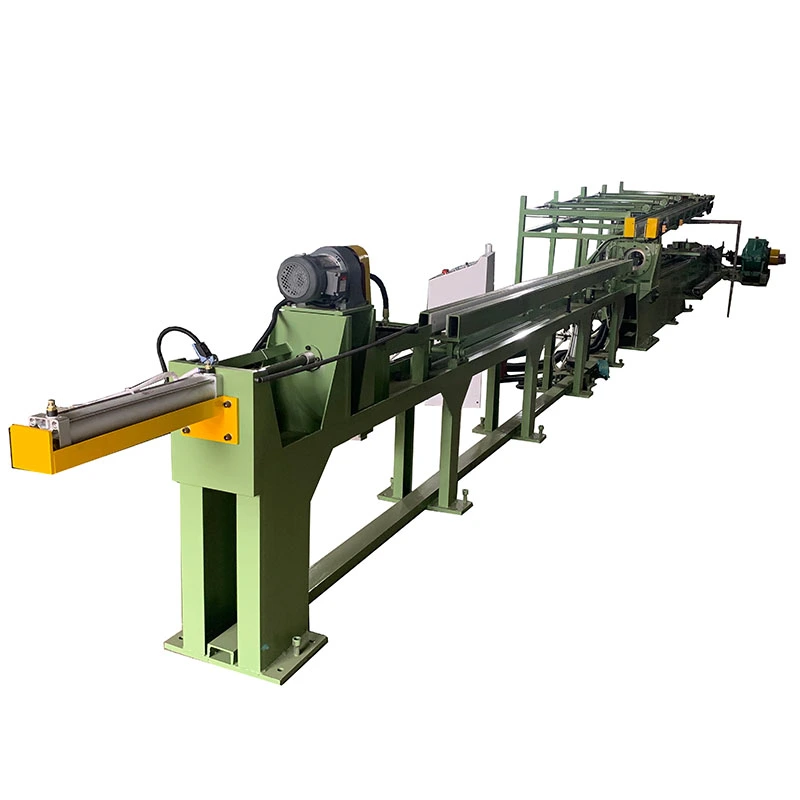
TheАвтоматична трилінійна машина холодного волочінняпроцеситри труби або бруски одночасно, що робить його придатним для виробництва великих обсягів без трьох окремих волочильних столів. Його подвійний ланцюговий привід врівноважує тягове навантаження, тоді як автоматична подача, вирівнювання, затискання та вивантаження зменшують ручне поводження. Пропонуються моделі від FR-16 до FR-9015–160 тоннтягової сили,15 м/хвшвидкість, а удари до10 мдля сталевих, мідних, алюмінієвих і сплавних труб або прутків.
TheАвтоматична трилінійна машина холодного волочінняце механічний багатожильний верстат, призначений для витягуваннятри труби або суцільні бруски одночасно. Він призначений для виробників, яким потрібна більша продуктивність однієї виробничої лінії без встановлення трьох окремих верстаків. The FR series covers15–160 тоннномінальної сили витягування зі стандартною швидкістю витягування15 м/хві а10 м стандартний хід. Довші ходи можуть бути розроблені для конкретних виробничих вимог.
Машина особливо корисна для багаторазового виробництва труб або прутків малого та середнього діаметру, де партіями виробляються однакові розміри. Для волочіння труб, інтегрсистема оправленняконтролює внутрішній діаметр і товщину стінки. Дволанцюговий привід тягне каретку з обох боків, допомагаючи підтримувати механічний баланс трьох положень малювання.
Однолінійний волочильний верстат обробляє одну заготовку за цикл. When a tube mill or bar producer has a stable, high-volume order for the same specification, adding another single-line machine increases equipment investment, floor space, loading work and maintenance points. Трирядкова конфігурація усуває це вузьке місце, обробляючи три заготовки під час одного штриха малювання.
Наприклад:a copper tube producer making the same small-diameter tube continuously can use three-line drawing instead of running three independent drawbenches. Основний приріст продуктивності досягається завдяки обробці трьох деталей за хід; the benefit is much smaller when production involves frequent size changes, low-volume orders or three different specifications at the same time.
Три загострені труби або бруски завантажуються в систему подачі та розміщуються навпроти відповідних матриць. Механізми подачі та повороту керують позиціонуванням заготовки, а система вирівнювання дозволяє регулювати положення кожної матриці відносно центральної лінії креслення.
Після затискання головний двигун приводить в рух редуктор і дволанцюгову систему. Каретка протягує всі три заготовки через матриці одночасно. Для труб внутрішня оправка підтримує внутрішню поверхню під час витягування та допомагає контролювати остаточний внутрішній діаметр і товщину стінки. Після креслення каретка повертається, і готові деталі вивантажуються для наступного циклу.
Координати ПЛКподача, вирівнювання, затискання, витягування, розрядка та повернення каретки. Додаткові системи різання на довжину та штабелювання можуть бути додані, коли подальший процес потребує автоматичного керування.
Сценарій виробництва:для виробника труб, що випускає довгі партії ідентичних труб для гідроциліндрів, автоматична подача та синхронізована витяжка зменшують ручне завантаження між ходами. Три нитки обробляються в одному машинному циклі, що робить систему більш придатною для багаторазового виробництва, ніж цехи зі змішаними специфікаціями.
1. Синхронний трирядний малюнок
За один цикл витягують три труби або бруски. Це найбільш цінно, коли місячний обсяг виробництва є високим і однакові або тісно відповідні специфікації виготовляються неодноразово. Це менш вигідно для частих змін, оскільки всі три позиції креслення призначені для роботи з однаковими налаштуваннями креслення.
Приклад застосування:Завод мідних труб, який виробляє труби стандартного розміру HVAC, може постійно використовувати три нитки замість додавання окремого однолінійного обладнання для збільшення продуктивності.
2. Дволанцюговий тяговий привід
Каретка тягнеться через дві сторони ланцюгової передачі, а не покладається на одну точку тяги. Збалансоване механічне навантаження є важливим, коли одночасно працюють три матриці, оскільки нерівномірне навантаження на каретку може вплинути на центрування, знос матриці та узгодженість розмірів.
Приклад застосування:коли три труби з нержавіючої сталі витягуються одночасно, підтримка постійного завантаження каретки допомагає зменшити різницю між трьома виробничими позиціями.
3. Незалежне вирівнювання матриці
Кожне положення креслення можна точно відрегулювати, щоб матриця була центрована з відповідною заготовкою. Це особливо важливо, коли вимоги до точного зовнішнього діаметра, товщини стінки або поверхні залишають мало можливостей для подальшої обробки.
Приклад застосування:у прецизійних гідравлічних трубах точне центрування матриці важливіше, ніж просто максимізація швидкості витягування, тому що зміна розмірів може призвести до бракування під час наступних випробувань тиском або складання.
4. Внутрішня оправка для витягування труби
Для порожнистих секцій оправка контролює внутрішню геометрію під час витягування. Це важливо, коли кінцевий ідентифікатор і товщина стінки є функціональними розмірами, а не косметичними вимогами.
Приклад застосування:труби гідравлічного циліндра вимагають контрольованих внутрішніх розмірів для сумісності поршня та ущільнення, що робить вибір оправки та розрахунок графіка проходження частиною машинобудування, а не додатковою деталлю виробництва.
5. Фіксована швидкість малювання 15 м/хв
Стандартна швидкість малювання 15 м/хв. Фіксована швидкість спрощує планування циклу та підходить для виробничих ліній, де стабільна продуктивність важливіша за широкий діапазон швидкості. Сорт матеріалу, зменшення, змащування та конструкція матриці все ще визначають, чи може конкретний продукт працювати безперервно на номінальній швидкості.
Приклад застосування:трубна лінія великого об’єму зі стабільним сортом матеріалу та графіком проходження може використовувати фіксовану швидкість для оцінки виробничої потужності та вимог до транспортування перед встановленням.
6. Автоматична подача, оборот і вирівнювання
Двигун подачі, двигун повороту та система вирівнювання зменшують ручне маніпулювання між циклами малювання. Це особливо корисно, коли тривалий час роботи робить повторне ручне завантаження вузьким місцем.
Приклад застосування:Багатозмінний завод може автоматизувати повторне завантаження та позиціонування заготовки, зосереджуючи увагу операторів на перевірці штампу, змащуванні, перевірці якості та технічному обслуговуванні.
7. Суцільне креслення прутка та труби
Автоматична трилінійна машина для холодного волочіння може бути налаштована як для порожнистих труб, так і для суцільних прутів. Для волочіння труб використовується відповідне розташування оправки, у той час як при виробництві суцільного прутка використовуються суцільні волочильні матриці без внутрішньої оправки.
Приклад застосування:обробник сталі, що виробляє прецизійні заготовки прутків і безшовні труби, може оцінити одну машинну платформу для обох застосувань, за умови, що вимоги до інструментів і сили витягування є відповідними.
8. Додаткова автоматизація нижньої течії
Автоматичне різання та укладання можна інтегрувати, коли клієнту потрібні готові шматки фіксованої довжини, а не витягнуті вироби. Ці параметри є найбільш корисними, коли креслярська машина безпосередньо подає наступний процес складання або пакування.
Вибір моделі повинен бути заснований наматеріал, вихідні розміри, цільові розміри, зменшення за прохід, кількість проходів, необхідний обсяг виробництва та розраховане зусилля витягування. Не вибирайте машину тільки за діаметром труби. Твердіші сплави та більші скорочення можуть вимагати значно більшої сили витягування, навіть якщо зовнішній діаметр є відносно малим.
| Модель | FR-16 | FR-25 | FR-30 | FR-35 | FR-38 | FR-40 | FR-50 | FR-70 | FR-90 |
| Місткість (тонни) | 15 | 20 | 30 | 35 | 50 | 65 | 90 | 120 | 160 |
| Головний двигун (кВт) | 37 | 55 | 75 | 90 | 132 | 166 | 225 | 315 | DC 400 |
| Коробка передач | JZQ650 | JZQ850 | JZQ1000 | ZL100-45 | ZL115-45 | ZL130-45 | P3HS-16-45-D | P3HS-17-45-D | P3HS-18-45-D |
| Оберт двигуна (кВт) | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 |
| Двигун подачі (кВт) | 3 | 3 | 3 | 3 | 3 | 4 | 5.5 | 5.5 | 5.5 |
| Двигун вирівнювання | 0,4 кВт | 0,4 кВт, 1:150 | 0,4 кВт, 1:150 | 0,4 кВт, 1:150 | 0,4 кВт, 1:150 | 0,4 кВт, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 |
| Тип ланцюга | 32А | 2010 гнута плита | 2010 гнута плита | 2814 гнута пластина | 3618 гнута пластина | 4020 гнута пластина | 4020 гнута пластина | 4020 гнута пластина | 5628 гнута пластина |
| Швидкість малювання (м/хв) | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
| Стандартний хід (м) | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 |
Стандартна конфігурація:3 лінії креслення, каретка креслення, подвійний ланцюговий привід, коробка передач, головний двигун, система подачі, система обертання, система вирівнювання матриці, керування ПЛК та розташування трубної оправки, де це необхідно.
Інженерна примітка:зазначена вантажопідйомність є номінальною тяговою здатністю машини, а не рекомендованою силою для кожного продукту. Для безперервного виробництва перед вибором моделі слід перевірити фактичне необхідне зусилля витягування, міцність матеріалу, умови зменшення та змащування.
Використовується для трубок амортизаторів, компонентів рульового керування, трубчастих деталей, пов’язаних із карданним валом, та інших труб для повторного виробництва. Трьохлінійний малюнок найбільш корисний, коли однакові специфікації виготовляються великими партіями.
Сценарій виробництва:автомобільний постачальник може використовувати три одночасні позиції креслення для повторних замовлень трубок амортизатора, зменшуючи кількість окремих циклів креслення, необхідних для певної партії.
Мідні та алюмінієві труби для теплообмінників і систем кондиціонування повітря підходять для застосування, коли розміри та характеристики матеріалів залишаються стабільними протягом тривалого виробництва.
Сценарій виробництва:Виробник мідних труб, що виготовляє труби теплообмінника стандартного розміру, може використовувати трилінійний малюнок для збільшення продуктивності, не займаючи площі трьох окремих волочильних верстатів.
Прецизійні сталеві труби для гідравлічних циліндрів вимагають контрольованого OD, ID і товщини стінки. Таким чином, конструкція оправки, геометрія матриці та зменшення витяжки безпосередньо впливають на готову трубу.
Сценарій виробництва:коли труби гідравлічного циліндра підлягають випробуванню тиском, контроль розмірних коливань між трьома ланцюгами допомагає зменшити проблеми з монтажем і перевіркою.
Автоматичну трилінійну машину холодного волочіння можна налаштувати для відповідних мідних і алюмінієвих труб або суцільних секцій, де потрібне багаторазове повторюване волочіння. Матеріальний стан і необхідне скорочення повинні бути підтверджені під час розрахунку пропуску.
Нержавіючу сталь, леговану сталь та інші високоміцні матеріали можна обробляти, якщо розраховане зусилля витягування та інструмент підібрані відповідно до матеріалу.
Сценарій виробництва:виробник труб з нержавіючої сталі з повторними замовленнями може використовувати конфігурацію з трьома лініями, щоб збільшити продуктивність, зберігаючи однакові налаштування матриці та оправки у всіх трьох положеннях.
26 років волочильної техніки
FangRong займається розробкою волочильного верстата з 1998 року, маючи досвід у механічних системах волочіння, ланцюгових передачах, тримачах матриць, оправках та автоматизації виробництва.
Два виробничих приміщення
Потужності Дунгуань і Янцзян підтримують обробку, збірку та виробництво обладнання. Наявність кількох виробничих місць особливо корисна для проектів із залученням кількох машин або індивідуальної автоматизації, оскільки виробничі роботи можна планувати паралельно.
Перевірка трилінійного вирівнювання
Для багатожильної машини недостатньо перевірити лише ненавантажену машину. Під час заводських випробувань слід разом перевіряти механізм тягування, натяг ланцюга, рух каретки та окремі позиції матриці, оскільки узгодженість розмірів залежить від повної механічної системи.
1. Інженерний огляд— Сорт матеріалу, вихідні розміри, цільові розміри, графік зменшення, необхідне зусилля, інструменти та вимоги до автоматизації переглядаються перед виготовленням.
2. Перевірка компонентів— Основні елементи конструкції та трансмісії перевіряються перед складанням.
3. Точна обробка— Напрямні рейки, тримачі матриць, вали, компоненти ланцюга та інші критичні частини обробляються відповідно до необхідних механічних допусків.
4. Механічна збірка— Редуктор, зірочки, ланцюги, каретка, система натягу та плашкотримачі зібрані та налаштовані.
5. Інтеграція електрики та ПЛК— Послідовність подачі, обороту, вирівнювання та малювання інтегрована в систему керування.
6. Трилінійне тестування— Три позиції малювання перевіряються на рух каретки, вирівнювання та синхронізацію роботи.
7. Тестування вибірки клієнта— Якщо зразки надаються заздалегідь, фактичні матеріали замовника можуть бути використані для перевірки запропонованого процесу та компонування інструментів.
8. Підсумкова перевірка— Механічна робота, електричні функції, пристрої безпеки, змащення та ключові розміри машини перевіряються перед відправленням.
ISO 9001:2015— Система управління якістю, що охоплює відповідні процеси проектування, виробництва, встановлення та обслуговування. Сертифікат № UQ231211R1.
Відповідність CE— Стандартні конфігурації машин постачаються для відповідності застосовним вимогам безпеки машин ЄС, включаючиДиректива щодо машин 2006/42/ECякщо це стосується поставленої машини та ринку.
Перевірка SGS— За потреби покупця може бути організовано перевірку третьою стороною, включаючи узгоджену перевірку продуктивності машини та елементів безпеки.
УЛ— Сертифікація UL не вказана як стандартна сертифікація для повного волочильного стенду FR. Якщо потрібні електричні компоненти, визнані UL, або конкретні електричні характеристики Північної Америки, електричну конфігурацію слід підтвердити перед розміщенням замовлення.
Машина підготовлена до експортної відправки з відповідним розбиранням, захистом від вологи та корозії для транспортування на великі відстані. Вимоги до упаковки можна регулювати відповідно до завантаження контейнера, клімату пункту призначення та логістики проекту.
MOQ:1 повна машина/набір. Замовлення з декількома машинами можна вказувати за окремою ціною на основі кількості.
Пропозиція на основі кількості:1 комплект, 2–4 набори та 5+ наборів вказуються окремо, оскільки кінцева ціна залежить від моделі, сили протягування, автоматизації, інструментів, електричних характеристик і конфігурації доставки. Зв’яжіться з FangRong, щоб дізнатися поточний графік цін на основі кількості, а не покладатися на фіксовану ціну на сайті.
FOB:FOBПорт Шеньчжень, Китайcan be quoted for export orders. Кінцевий порт завантаження має бути підтверджено комерційною пропозицією відповідно до фактичної домовленості про відвантаження.
Стандартний час виконання замовлення:приблизно30–60 днівпісля технічного підтвердження, підтвердження замовлення та отримання узгодженої передоплати, залежно від моделі та конфігурації.
Прискорене замовлення:термінове виробництво можна оцінити окремо на основі поточної потужності заводу, наявності компонентів і конфігурації машини. Прискорений графік підтверджується лише після того, як виробничий відділ FangRong затвердить запитану дату доставки.
Оплата:стандартні комерційні умови30% депозит і 70% залишок перед відправленням, якщо інше не обумовлено договором.
Гарантія:12 місяців з моменту введення в експлуатацію на погоджених умовах гарантії.
Зазвичай ні. Три позиції малювання призначені для роботи з однаковими або сумісними інструментами та умовами малювання. Якщо ваше виробництво вимагає одночасно різних діаметрів, необхідний окремий технічний огляд, оскільки геометрія матриці, розмір оправки та необхідне зусилля витягування можуть відрізнятися.
так Труби витягуються за допомогою відповідного внутрішнього розташування оправки, тоді як суцільні прутки використовують суцільні волочильні матриці. Розрахунок інструменту та сили витягування повинен узгоджуватися з матеріалом і кінцевими розмірами.
Укажіть марку матеріалу, початковий зовнішній діаметр і товщину стінки, цільовий зовнішній діаметр і товщину стінки, кількість проходів волочіння, стан мастила та необхідну продуктивність. FangRong може розрахувати необхідну силу витягування для трьох заготовок і порекомендувати відповідну модель. Вибір лише за діаметром може призвести до того, що машина буде занижена під час обробки високоміцних сплавів або важких обрізків.
Немає єдиного значення зменшення, яке підходить для кожного матеріалу та продукту. Вуглецева сталь може витримувати більш високе скорочення, ніж багато нержавіючих сталей або спеціальних сплавів, але практичне обмеження залежить від стану матеріалу, кута матриці, змащення, розташування оправки та необхідної якості поверхні. Графік остаточного проходження слід розраховувати для фактичного продукту, а не використовувати загальний відсоток.
Жодна конфігурація машини не може замінити правильний інструмент, підготовку матеріалу та контроль процесу. Трирядкова система використовує збалансоване витягування каретки та індивідуальне вирівнювання матриці для зменшення коливань між пасмами. Фактична консистенція розмірів все ще залежить від матеріалу, стану матриці та оправки, змащення та графіка проходження.
Стандартна конфігурація машини включає основну систему волочіння, коробку передач, дволанцюговий привід, каретку, трипозиційне розташування матриці, головний двигун, механізми подачі та повороту, систему вирівнювання та керування ПЛК. Спеціальні для продукту матриці, спеціальні оправки, автоматичне різання, укладання та інше спеціальне обладнання слід зазначати окремо в пропозиції.
так Прискорене виробництво можна оцінити для термінових проектів. Досяжна дата доставки залежить від обраної моделі FR, конфігурації двигуна та коробки передач, вимог до автоматизації, наявності компонентів і поточного графіка виробництва. Прискорену дату слід вказати в підтвердженні замовлення після схвалення заводом.
Так, за попередньою домовленістю зразки клієнтів можна використовувати для перевірки процесу. Для трилінійного волочильного верстата тестування зразків є корисним, оскільки воно дозволяє перевірити запропоновані матрицю, оправку, графік редукції та потужність машини на фактичний матеріал замість того, щоб покладатися лише на теоретичні розрахунки.
FangRong надає інформацію про фундамент і анкерні болти для вибраної машини. Фактичний фундамент слід підготувати відповідно до остаточно затвердженого креслення, включаючи довжину машини, навантаження, положення установки, вимоги до електрики та доступ для обслуговування.
так Нагляд за монтажем, введення в експлуатацію та навчання операторів можуть бути включені в обсяг проекту. Навчання охоплює роботу з машиною, зміну штампів і оправок, регулярне змащування, основні процедури усунення несправностей і обслуговування.
Адреса
NO.163, Shaton Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Тел
Електронна пошта