Whatsapp
Ми пропонуємо повний асортимент обладнання для точної обробки металу, включаючи верстати для правки, холодного волочіння, загострювання, зняття фаски, різання, різьбонакочувальні верстати та волочильні штампи, призначені для труб, прутків і дротяних матеріалів у різних галузях промисловості.
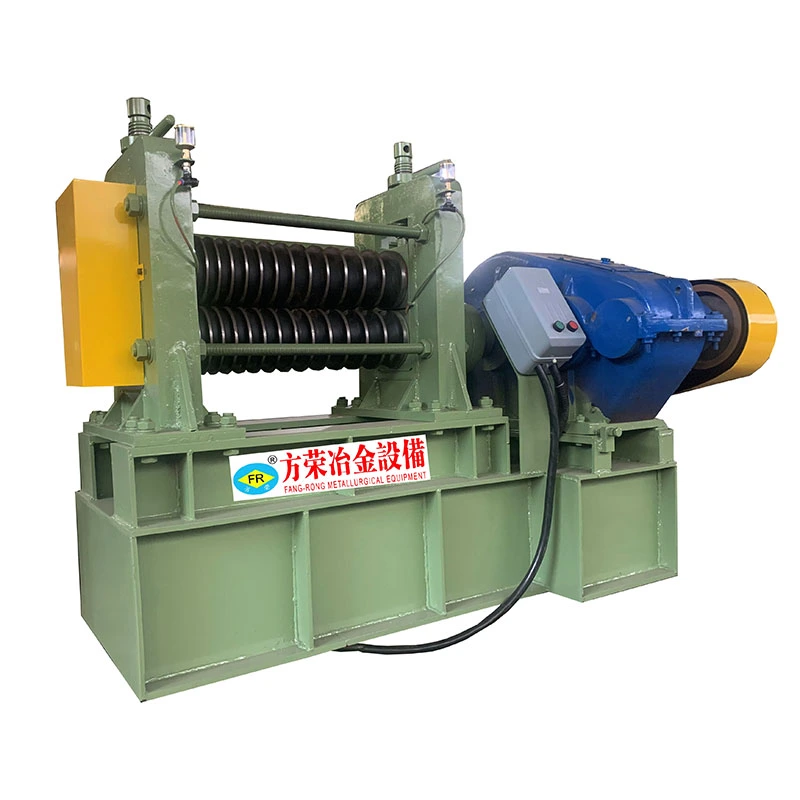
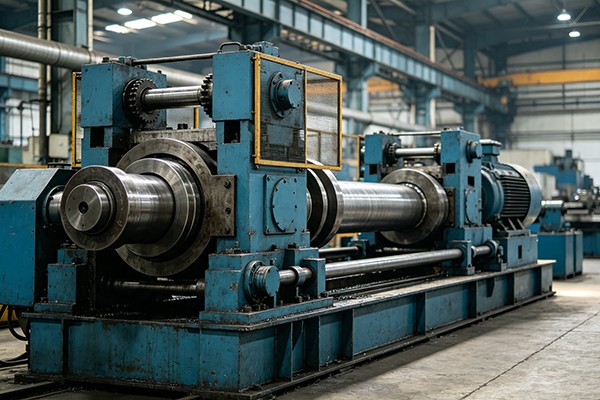
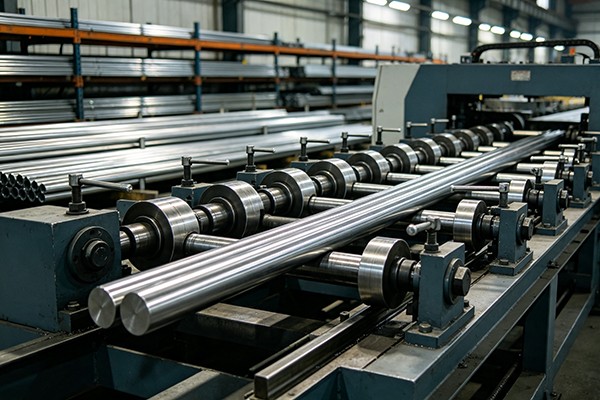
Вертикальна двовалкова машина для випрямлення вуглецевої сталі від FangRong призначена для виправлення вигинів і деформації прутків, прутів і труб з вуглецевої сталі після прокатки, волочіння, термічної обробки, кування або транспортування. Машина використовує вертикальне розташування двох роликів для застосування контрольованих коригуючих сил, у той час як матеріал безперервно проходить через робочу секцію.
Для вуглецевої сталі вибір машини не визначається лише діаметром. Міцність на розрив, твердість, початкова деформація, геометрія профілю, довжина матеріалу та необхідна прямолінійність – усе це впливає на необхідну силу випрямлення та конфігурацію валика. FangRong може налаштувати машину відповідно до фактичних вимог до матеріалів і виробництва.
Заготівля проходить між двома формувальними роликами, розташованими для створення контрольованого вигину під час подачі. Регулюючи положення валика та робочий тиск, машина виправляє наявну деформацію замість того, щоб покладатися на один сильне натискання.
Це особливо важливо для прутків і труб з вуглецевої сталі, оскільки після прокатки, холодного волочіння, термічної обробки або транспортування може залишитися залишковий вигин. Необхідна корекція залежить від місця зігнутості матеріалу, ступеня деформації та того, як поперечний переріз реагує на прикладену силу.
| Модель | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
|---|---|---|---|---|---|---|---|
| Діаметр суцільного прутка (мм) | φ5–20 | φ10–40 | φ15–60 | φ20–80 | φ25–100 | φ35–130 | φ40–160 |
| Мінімальна довжина (мм) | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Максимальна міцність на розрив | ≤1000 МПа | ≤1000 МПа | ≤1000 МПа | ≤1000 МПа | ≤1000 МПа | ≤1300 МПа | ≤1300 МПа |
| Твердість поверхні | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 |
| Необроблена прямота | ≤3 мм/м | ≤3 мм/м | ≤3 мм/м | ≤3 мм/м | ≤3 мм/м | ≤3 мм/м | ≤3 мм/м |
| Допуск на діаметр | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Готова прямолінійність | ≤0,3 мм/м | ≤0,3 мм/м | ≤0,3 мм/м | ≤0,3 мм/м | ≤0,3 мм/м | ≤0,3 мм/м | ≤0,3 мм/м |
| Допуск готового діаметра | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Шорсткість готової поверхні | ≤0,8 мкм | ≤0,8 мкм | ≤0,8 мкм | ≤0,8 мкм | ≤0,8 мкм | ≤0,8 мкм* | ≤0,8 мкм* |
| Діаметр ролика | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Робоча швидкість (м/хв) | 2–30 | 2–10 | 3–15 | 3–15 | 3–15 | 3–15 | 3–15 |
| Головний двигун (кВт) | 7,5 × 2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 110 × 2 | 110 × 2 |
| Підйомний двигун (кВт) | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Розміри (Д × Ш × В, м) | 4,7 × 1,7 × 1,8 | 5.7 × 2.0 × 2.2 | 6,6 × 2,3 × 2,6 | 6,6 × 2,3 × 2,6 | 8,1 × 3,1 × 3,6 | 11 × 5,4 × 4,3 | 11 × 5,4 × 4,3 |
| Вага (т) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Загальна встановлена потужність (кВт) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
*Для FR-130 і FR-160 заявлена шорсткість готової поверхні стосується очищеного матеріалу; матеріал з чорною шкірою може потребувати інших умов обробки.
Наведені вище характеристики є довідковими значеннями. Остаточний вибір машини повинен базуватися на фактичній марці вуглецевої сталі, діаметрі або розмірах труби, товщині стінки, твердості, міцності на розрив, початковому вигині, необхідній прямолінійності, стані поверхні та швидкості виробництва.
Вертикальна двовалкова машина для випрямлення з вуглецевої сталі підходить для корекції на нижній частині, де прямолінійність впливає на механічну обробку, складання, подачу або перевірку кінцевого продукту.
Для пропозиції FangRong зазвичай потрібно більше, ніж назва матеріалу та діаметр. Вуглецева сталь з однаковим номінальним розміром може потребувати різних конфігурацій машини через відмінності в міцності на розрив, твердості та початковій деформації.
Для суцільних прутків ключова інформація включає діаметр, довжину, марку матеріалу, твердість або міцність на розрив, вхідну прямолінійність і необхідну кінцеву прямолінійність. Для труб зовнішній діаметр, товщина стінки, сорт матеріалу, овальність і стан деформації також важливі, оскільки надмірний тиск ролика може вплинути на геометрію труби.
Якщо на одній виробничій лінії обробляється кілька діаметрів, при визначенні розташування роликів і конфігурації машини також слід враховувати необхідний діапазон розмірів і частоту змін.
FangRong виробляє обладнання для рихтування та металообробки з 1998 року з виробничими потужностями в містах Дунгуань та Янцзян. Компанія поставила обладнання більш ніж 10 000 клієнтів у понад 60 країнах і регіонах.
Виробництво охоплює механічні компоненти, виробництво роликів, складання машин, електричний монтаж і випробування машин. Перед відправкою обладнання перевіряється відповідно до узгодженої технічної конфігурації та експлуатаційних вимог.
Система управління якістю FangRong сертифікована за стандартом ISO 9001:2015, сертифікат № UQ231211R1. Компанія також надає обладнання з маркуванням CE та послуги перевірки SGS, якщо це необхідно.
Компанією розроблені запатентовані технології металообробного обладнання, в тому числі патенти на винаходи та корисні моделі. Приклади патентів включають 2013207829011, 2008300532117 і ZL2015 2 0842922.7.
Великі рихтувальні верстати готуються до відвантаження відповідно до розмірів машини, ваги та умов транспортування. Компоненти захищені та закріплені перед завантаженням, щоб зменшити ризик пошкодження під час обробки та транспортування на великі відстані.
Почніть з діаметра прутка, марки вуглецевої сталі, міцності на розрив або твердості, вхідної деформації та необхідної кінцевої прямолінійності. Слід також враховувати швидкість виробництва та довжину прутка. Одного тільки діаметра недостатньо для точного вибору моделі.
Стандартний діапазон цільних стрижнів охоплює приблизно φ5–20 мм до φ40–160 мм залежно від моделі FR. Відповідний діапазон для конкретного матеріалу залежить від його механічних властивостей і стану деформації.
Так, окремі моделі розроблені для матеріалів з міцністю на розрив до 1300 МПа. Моделі FR-130 і FR-160 перераховані для матеріалів до цього діапазону. Фактична придатність повинна бути підтверджена відповідно до конкретної марки сталі, твердості та стану заготовки.
Так, у межах застосовного робочого діапазону вертикальної двовалкової випрямляльної машини з вуглецевої сталі. Якщо потрібні декілька діаметрів, перед вибором машини слід враховувати конфігурацію ролика, діапазон регулювання, вимоги до переналаштування та обсяг виробництва.
Вказана кінцева прямолінійність становить ≤0,3 мм/м. Фактичні результати залежать від стану матеріалу, початкової деформації, діаметра, твердості, налаштування ролика та налаштування процесу. Для жорстких вимог щодо прямолінійності рекомендується перед остаточним налаштуванням конфігурації зразок матеріалу або детальні креслення заготовки.
Будь ласка, надайте марку матеріалу, діаметр суцільного прутка або зовнішній діаметр труби та товщину стінки, довжину матеріалу, міцність на розрив або твердість, вхідну прямолінійність, необхідну прямолінійність готової обробки, стан поверхні, необхідну швидкість виробництва та очікувану кількість. Фотографії або креслення заготовки також корисні, коли розріз або деформація незвичні.
```Адреса
NO.163, Shaton Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Тел
Електронна пошта