Whatsapp
Ми пропонуємо повний асортимент обладнання для точної обробки металу, включаючи верстати для правки, холодного волочіння, загострювання, зняття фаски, різання, різьбонакочувальні верстати та волочильні штампи, призначені для труб, прутків і дротяних матеріалів у різних галузях промисловості.
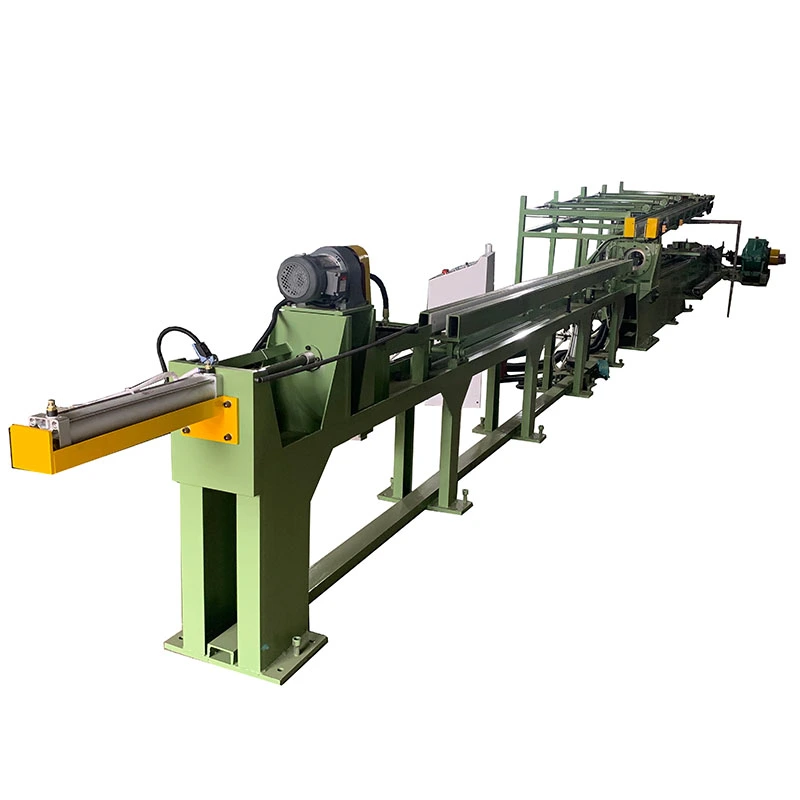
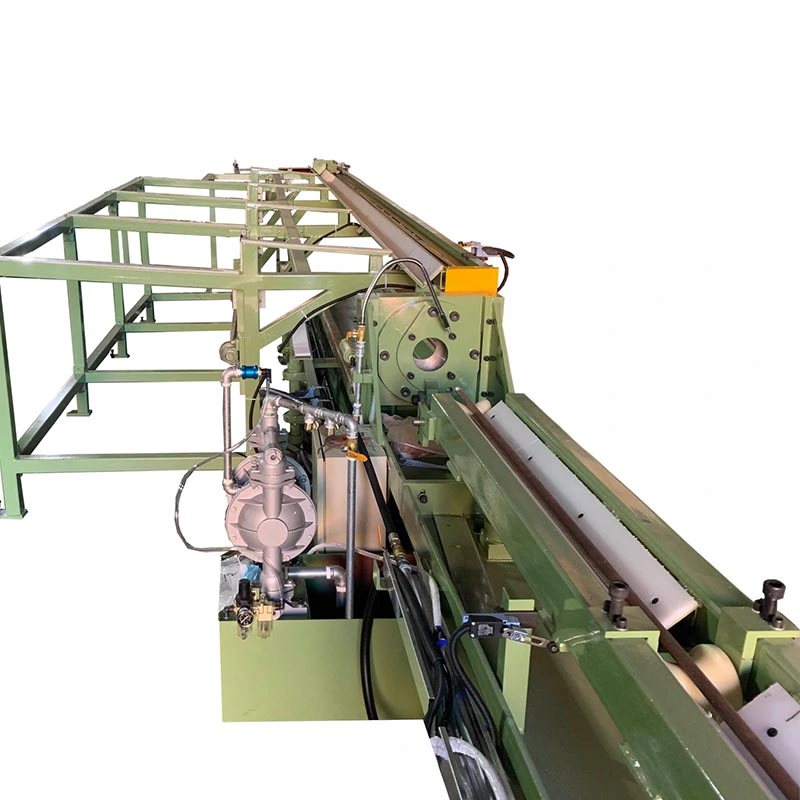
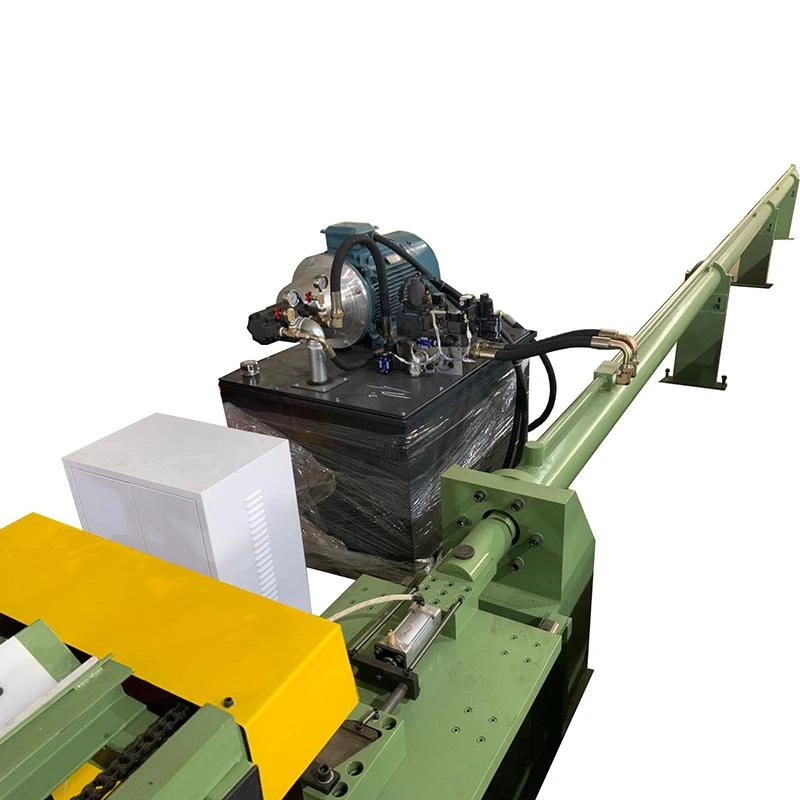
TheГідравлічна машина для холодного волочіння трубзменшує зовнішній діаметр металевих труб, одночасно контролюючи товщину стінок і внутрішні розміри за допомогою контрольованого процесу холодного витягування. Гідравлічний циліндр протягує трубу через волочильну головку, а вибрана заглушка або оправка контролює внутрішню геометрію.
Машина підходить для виробництва, де гарячекатані, екструдовані та інші вхідні труби потребують суворішого контролю розмірів перед механічною обробкою, хонінгуванням, згинанням або остаточним складанням. Фактична конфігурація креслення вибирається з необхідного кінцевого діаметра, товщини стінки, внутрішньої точності, матеріалу, скорочення за прохід і виробничої довжини.
Трубка розміщується на станції волочіння, а її підготовлений кінець пропускається через матрицю. Залежно від процесу, пробка або оправка розташована всередині труби. Потім гідравлічний циліндр протягує трубу через інструмент із контрольованою швидкістю.
Основна перевага гідравлічного приводу полягає в тому, що швидкість витяжки та гідравлічний тиск можна регулювати відповідно до розмірів труб і матеріалів. Це корисно, коли виробнича лінія обробляє більше ніж одну специфікацію труб або коли графік креслення вимагає різних робочих умов між проходами.
Попередньо напружена закрита рама підтримує матрицю, каретку, циліндр і відповідні компоненти. Збереження взаємозв’язку між віссю труби, віссю матриці та віссю оправки є важливим, оскільки несумісність може вплинути на товщину стінки, овальність і якість поверхні.
Трубка протягується через фільєру без внутрішньої заглушки. Цей метод має простіше розташування інструментів і підходить, коли основною вимогою є зменшення зовнішнього діаметра, а не жорсткий контроль внутрішнього діаметра та товщини стінки.
Стаціонарна пробка контролює внутрішній діаметр під час витягування. Його зазвичай вибирають, коли зовнішній діаметр і товщину стінки потрібно контролювати точніше, ніж при протягуванні.
Заглушка розташована всередині трубки та рухається разом із процесом витягування. Метод може забезпечувати різний баланс між зменшенням, внутрішнім контролем розмірів і силою витягування, тому вибір інструменту повинен ґрунтуватися на фактичній специфікації труби.
Довга оправка проходить через трубу під час волочіння і забезпечує більший контроль над внутрішнім діаметром і товщиною стінки. Це зазвичай розглядається, коли вимоги до внутрішніх розмірів є більш вимогливими.
Чотири методи не є взаємозамінними для кожної труби. Material strength, starting dimensions, finished dimensions, reduction per pass, lubrication, and required tolerances should be reviewed before selecting the tooling arrangement.
Сила протягування не вибирається тільки діаметром труби.Дві труби з однаковим зовнішнім діаметром можуть вимагати дуже різної потужності машини через різницю в міцності матеріалу, товщині стінки, зменшенні, інструменті та мастилі.
Вуглецева сталь, нержавіюча сталь, легована сталь, мідь, алюміній, латунь, титан та інші метали мають різні характеристики деформації. Матеріали з вищою міцністю або більш важкі обрізки зазвичай потребують більшої сили витягування та відповідного розташування інструментів.
Вхідний зовнішній діаметр, товщина стінки, кінцевий зовнішній діаметр, товщина готової стінки та довжина труби визначають зменшення, необхідне для кожного проходу. Ці значення необхідні перед тим, як модель верстата та інструменти можна буде завершити.
Ефективна готова довжина труби залежить від моделі машини. Якщо виробнича лінія обробляє довгі труби, доступний хід креслення та компонування верстата слід перевіряти разом, а не вибирати волочильний верстат лише з потужності зусилля.
Швидкість витягування впливає на тривалість циклу, але максимальна швидкість не обов’язково є найкращим параметром виробництва для кожної труби. Поведінка матеріалу, змащення, інструменти, зменшення та вимоги до поверхні можуть визначати практичну робочу швидкість.
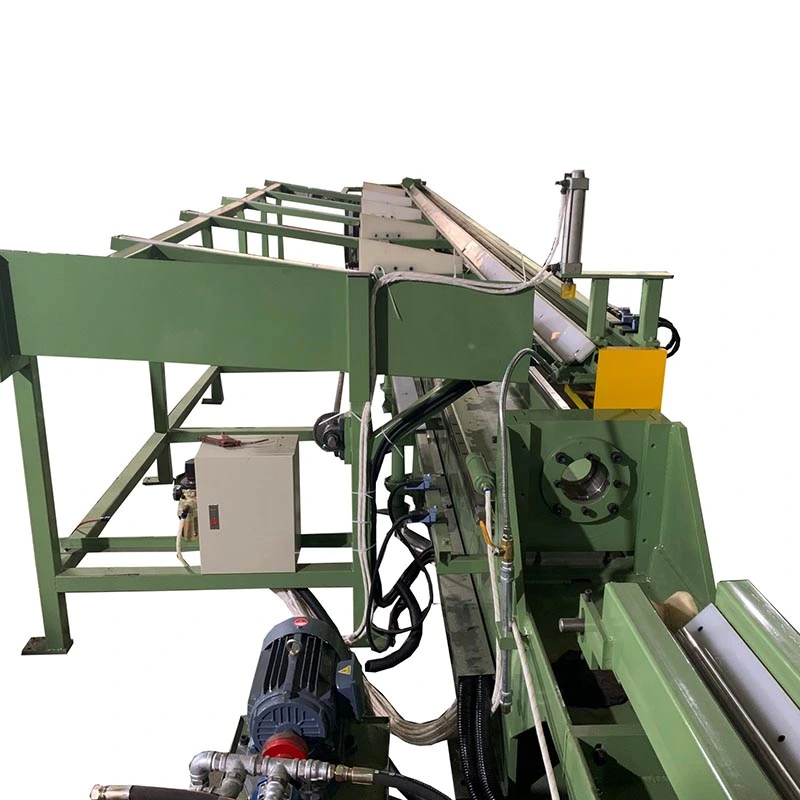
Машину гідравлічного холодного волочіння труб можна налаштувати відповідно до необхідного методу роботи та обсягу виробництва. Елементи управління PLC і HMI керують послідовністю креслення, рухом каретки, зворотним ходом, робочими параметрами та станом машини. Додаткове обладнання для транспортування труб можна розглянути, коли завантаження, розвантаження або повторювані виробничі цикли створюють вузьке місце.
FangRong постачає гідравлічні верстати різних класів сили. У таблиці нижче показано надані дані серії FR. Фактична конфігурація повинна бути підтверджена відповідно до матеріалу труби замовника, розмірів, методу креслення та виробничих вимог.
| Модель | ФР-2Т | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Макс. Сила тяги (кН) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Швидкість малювання (м/хв) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Ефективна довжина готової труби (м) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Діапазон зовнішнього діаметра готової труби (мм) | φ5 макс | φ25 макс | φ50 макс | φ60 макс | φ70 макс | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Макс. Товщина стінки готової труби (мм) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| Головний масляний циліндр (мм) | φ63*φ35 | φ80*φ45 | φ125*φ70*3200 | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Кількість гідравлічних станцій | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Робочий тиск (МПа) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Макс. Тиск в системі (МПа) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Основний масляний насос (ручний змінний плунжерний насос) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Головний двигун (кВт) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Габаритні розміри Ш×В×Д (м) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Вага (т) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Специфікація:Наведені вище значення взято з таблиці моделей FR, що входить до комплекту постачання, і надаються для довідки. Final machine dimensions, force capacity, tooling, hydraulic configuration, and operating parameters are confirmed according to the actual tube process.
Холодне волочіння можна використовувати для контролю зовнішнього діаметра, товщини стінок і внутрішніх розмірів труб, що використовуються для циліндричних стволів і пов’язаних компонентів. Необхідний метод малювання залежить від вимог до розмірів перед хонінгуванням або механічною обробкою.
Машина для гідравлічного холодного волочіння труб може обробляти сталеві труби для механічних компонентів, промислового обладнання, структурних частин, теплообмінників та інших застосувань, що вимагають контрольованих розмірів труб.
Мідні та латунні труби можна витягнути для контролю розмірів у системах опалення, вентиляції та кондиціонування, холодильних установках, теплообмінниках, сантехнічних компонентах та електриці. Відповідний інструмент і швидкість витягування залежать від матеріалу та специфікації труби.
Витягування алюмінієвих труб використовується там, де потрібні контрольовані розміри та легкі трубчасті секції, у тому числі в окремих автомобільних, теплообмінних і промислових застосуваннях.
Для титану, нікелевих сплавів та інших спеціальних металів потрібні параметри процесу, узгоджені з їхньою міцністю та характеристиками деформації. Таким чином, продуктивність машини, метод креслення, інструменти та графік зменшення повинні бути підтверджені з фактичної марки матеріалу та розмірів труби.
Перед виготовленням FangRong перевіряє матеріал труби, вихідні розміри, готові розміри, метод креслення, вимоги до зменшення, довжину труби, силу витягування та ціль виробництва. Ці параметри визначають гідравлічну систему, об’єм циліндра, розташування інструментів, хід машини та конфігурацію керування.
Рама машини, напрямні рейки, каретка для креслення, монтажна конструкція циліндра та тримач матриці обробляються та збираються відповідно до конструкції обладнання. Вирівнювання напрямної рейки перевіряється, оскільки рух каретки безпосередньо впливає на взаємозв’язок між трубою та волочильним інструментом.
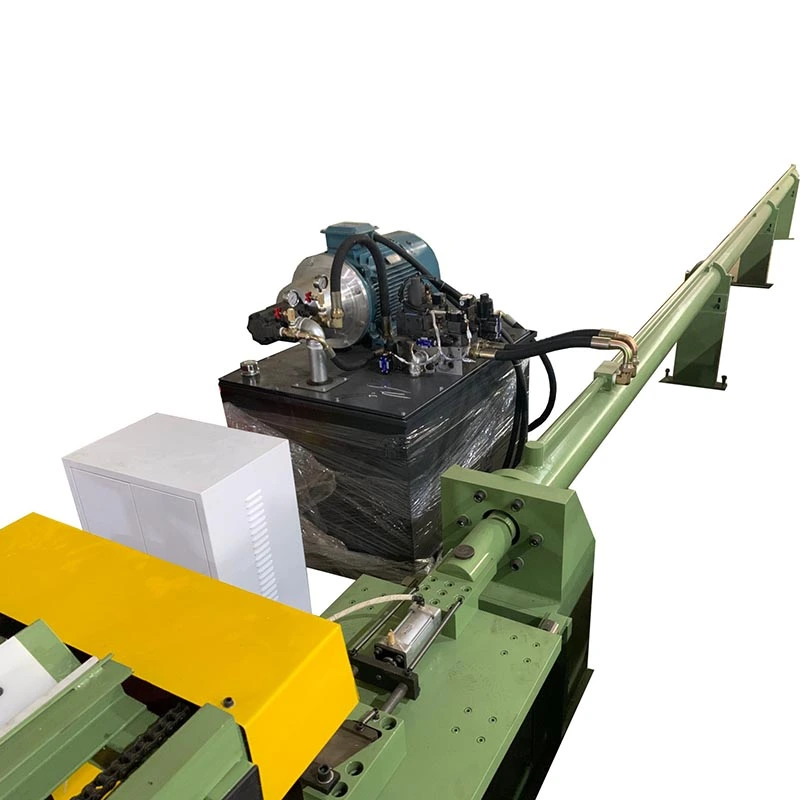
Гідроагрегат, головний циліндр, клапани, трубопроводи та супутні компоненти перевіряються під час складання та введення в експлуатацію. Гідравлічний тиск, рух циліндра, реакція клапана та робоча стабільність включені в тест машини.
Система керування налаштована на узгоджені функції машини. Налаштування логіки ПЛК і HMI охоплюють операції малювання, рух каретки, зворотний хід, режими роботи та відповідну інформацію про стан машини.
Укомплектована машина проходить роботу без навантаження з подальшим випробуванням під навантаженням відповідно до погоджених технічних вимог. Механічний рух, гідравлічні характеристики, електричні елементи керування, функції малювання та функції безпеки перевіряються перед відправленням.
FangRong займається виробництвом обладнання для холодного волочіння з 1998 року. Його діапазон обладнання охоплює гідравлічні машини для холодного волочіння разом із відповідним обладнанням для обробки труб і прутків.
Компанія управляє виробничими потужностями в містах Дунгуань і Янцзян, Гуандун, де виробництво охоплює механічне виготовлення, механічну обробку, гідравлічне складання, електричну інтеграцію, складання машин і випробування. Річна виробнича потужність перевищує 650 машин.
Для проектів, які вимагають більше, ніж волочильний верстат, виробничу лінію можна спланувати навколо таких процесів, як наведення, витягування, рихтування, різання та зняття фаски відповідно до вимог готової труби.
Система управління якістю FangRong сертифікованаISO 9001:2015, сертифікат №UQ231211R1.
ThePipe Hydraulic Cold Drawing Machine is supplied with CE marking based on the applicable Machinery Directive 2006/42/EC requirements. The final safety configuration is confirmed according to the machine design and destination market.
Перевірка SGS може надати додатковий варіант незалежної перевірки для клієнтів, яким потрібна перевірка третьої сторони перед відправленням.
FangRong повідомляє про понад 130 патентів, у тому числі 32 патенти на винаходи та понад 100 патентів на корисні моделі. Типові номери патентів включають 2013207829011, 2008300532117 і ZL2015 2 0842922.7.
Для пропозиції та вибору машини клієнти повинні надати матеріал і марку труби, вихідний зовнішній діаметр і товщину стінки, кінцевий зовнішній діаметр і товщину стінки, довжину труби, необхідний метод креслення, якщо він відомий, очікуваний обсяг виробництва та доступні умови майстерні.
MOQ: 1 комплект.
Для закупівель на основі кількості пропозиція може бути структурована таким чином:
1 комплект:Стандартна проектна пропозиція на основі обраної моделі та конфігурації.
2–4 підходи:Ціни на основі кількості доступні після підтвердження моделі та конфігурації.
5+ наборів:Котирування проекту або обсягу на основі загальної потреби в обладнанні.
Порт завантаження FOB Китай.Конкретний порт відправлення, порядок упаковки та розміри транспортування підтверджуються в комерційній пропозиції відповідно до остаточної конфігурації машини.
Стандартний порядок:приблизно 30–60 днів для обладнання класу FR-16 до FR-100, залежно від остаточної конфігурації.
Велике або індивідуальне замовлення:приблизно 90–120 днів для більших моделей або проектів із спеціальною автоматизацією.
Прискорене замовлення:коротша доставка може бути можлива в залежності від виробничих потужностей і наявності компонентів. Підтверджена дата доставки повинна бути вказана в документах замовлення.
Оплата:30% депозиту та 70% залишку перед відправленням після заводських приймальних випробувань (FAT).
Гарантія:12 місяців з моменту введення в експлуатацію з дотриманням погоджених гарантійних умов.
Почніть із матеріалу труби, вхідного зовнішнього діаметра та товщини стінки, кінцевого зовнішнього діаметра та товщини стінки, довжини труби, необхідного зменшення та планового виробництва. Ці параметри використовуються для визначення необхідної сили витягування, ходу машини, методу інструменту та гідравлічної конфігурації.
У кресленні поглинання не використовується внутрішня заглушка та в основному контролюється зовнішній діаметр. Креслення заглушки вводить внутрішні інструменти для контролю отвору та товщини стінки. Методи фіксованої заглушки, плаваючої заглушки та рухомої оправки забезпечують різні рівні внутрішнього контролю розмірів.
Сила витягування залежить від міцності матеріалу, розмірів труби, площі зменшення, геометрії матриці, тертя, мастила, швидкості витягування та вибраного інструменту. Тому лише зовнішнього діаметра труби недостатньо для визначення потужності машини.
Так, за умови, що потужність і інструменти гідравлічної машини для холодного волочіння труб є відповідними. Для вуглецевої сталі, нержавіючої сталі, міді, алюмінію, латуні, титану та інших сплавів можуть знадобитися інші параметри креслення, інструменти та графіки обробки.
Кількість проходів залежить від загального зменшення, властивостей матеріалу, допустимого зменшення за прохід, методу креслення та кінцевих розмірів. Більше загальне зменшення зазвичай поділяють на кілька проходів, щоб підтримувати процес у відповідних умовах формування.
так Залежно від готового виробу, волочильний верстат можна поєднувати з такими процесами, як загострення, випрямлення, різання та зняття фаски. Конфігурацію лінії слід визначати з необхідного виробничого потоку та методу транспортування труб.
Їх можна обробляти, якщо якість зварного шва, стан труби, матеріал, розміри та необхідне зменшення придатні для холодного волочіння. Перед підтвердженням процесу витягування слід перевірити стан вхідної трубки.
Надайте матеріал і марку труби, вхідний зовнішній діаметр і товщину стінки, кінцевий зовнішній діаметр і товщину стінки, довжину труби, метод креслення, якщо відомий, необхідний вихід, кількість проходів, якщо встановлено, і вимоги до автоматизації. Розміри майстерні та інформація про джерело живлення також корисні для остаточного планування машини.
Адреса
NO.163, Shaton Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Тел
Електронна пошта