Whatsapp
Ми пропонуємо повний асортимент обладнання для точної обробки металу, включаючи верстати для правки, холодного волочіння, загострювання, зняття фаски, різання, різьбонакочувальні верстати та волочильні штампи, призначені для труб, прутків і дротяних матеріалів у різних галузях промисловості.
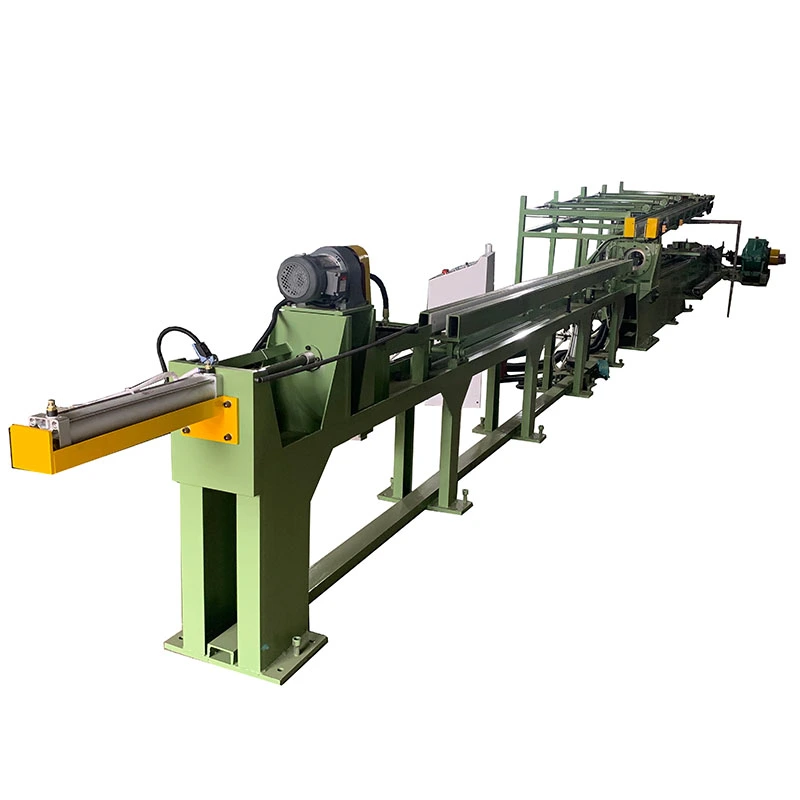
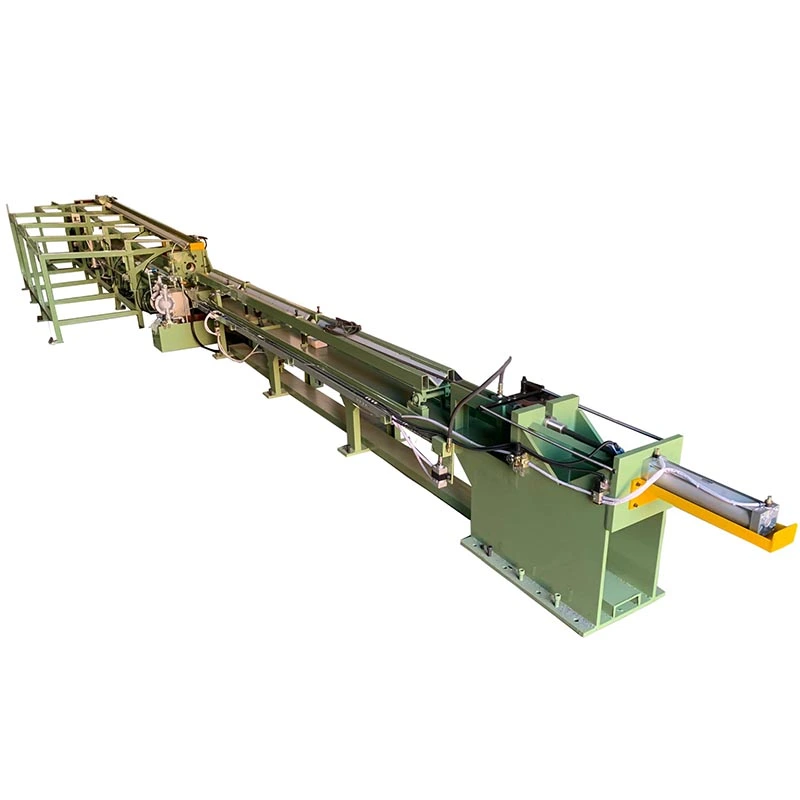
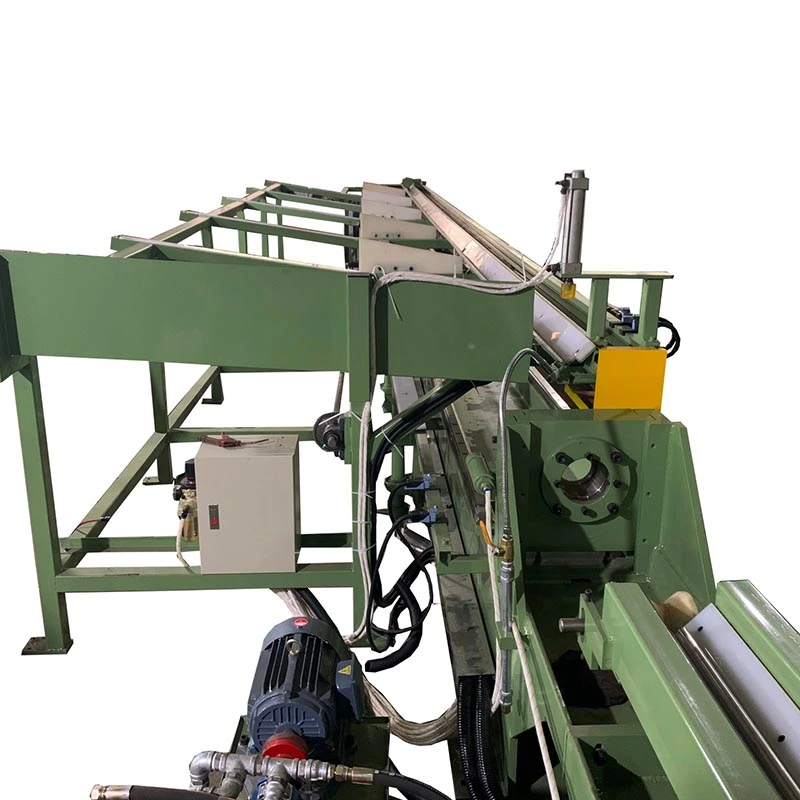
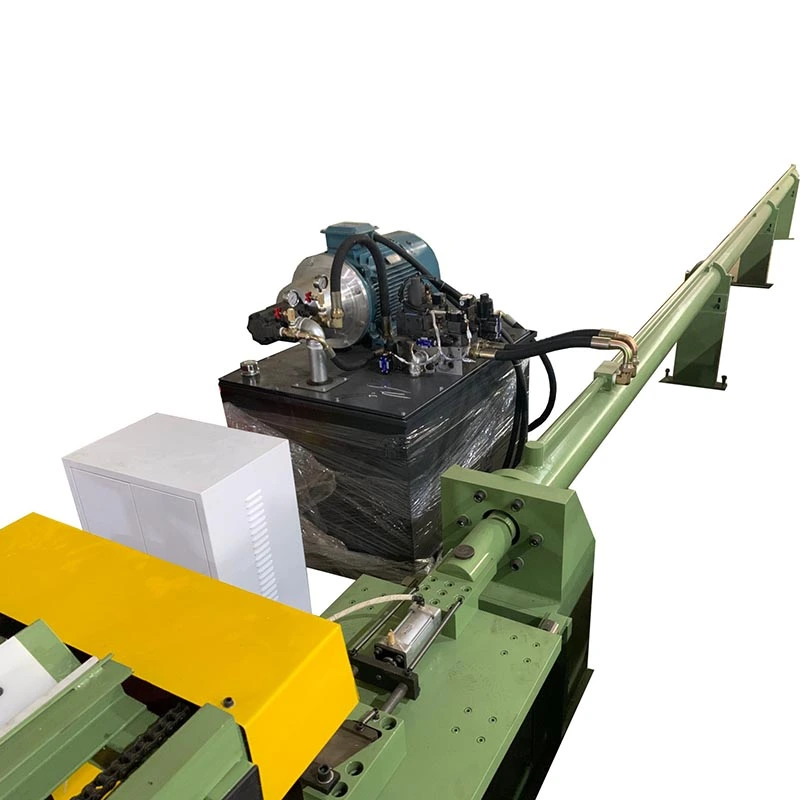
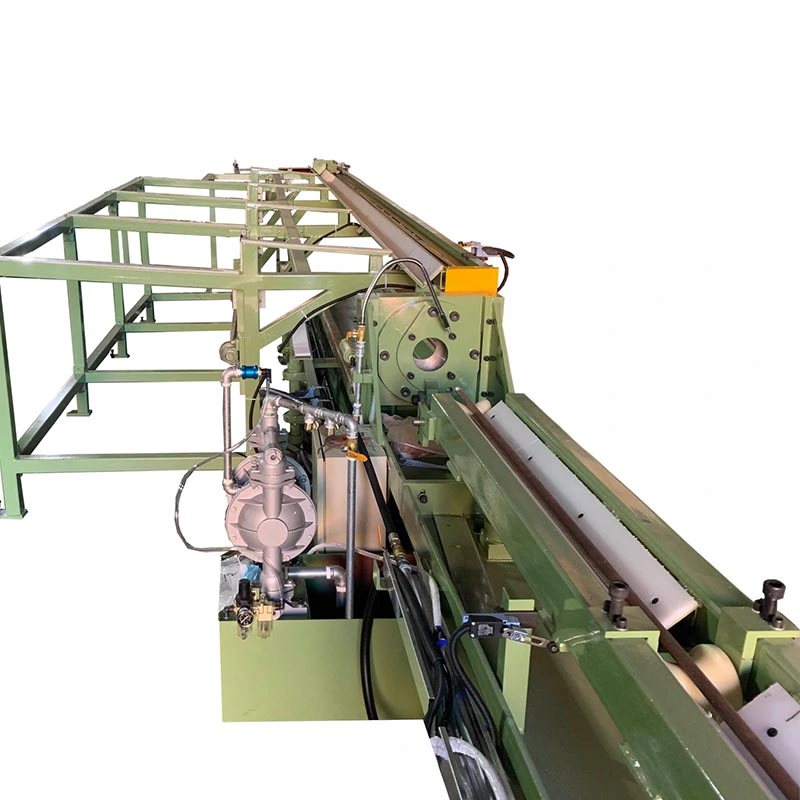
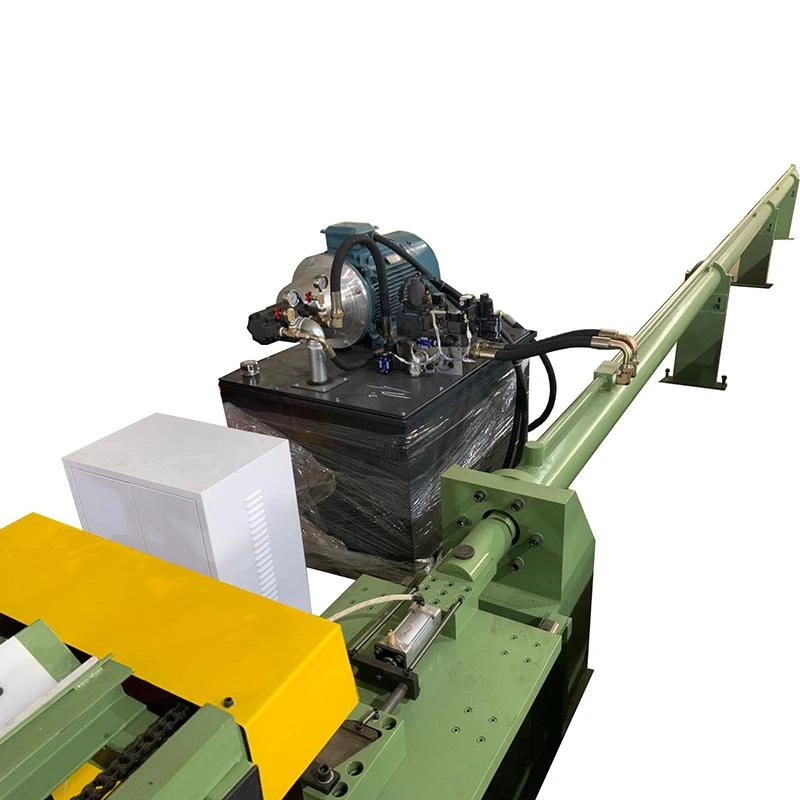
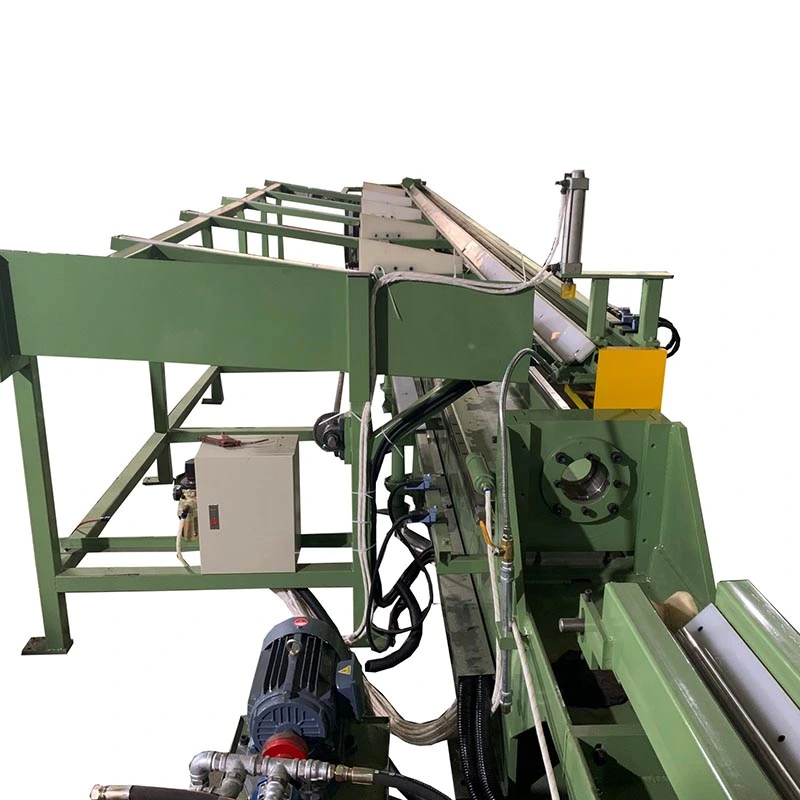
TheНерегулярна гідравлічна машина холодного волочінняпризначений для формуванняскладні некруглі профіліякі вимагають високої сили витягування та контрольованої деформації, включаючи квадратні, прямокутні, шестикутні, восьмикутні, овальні, канальні, кутові, Т-подібні та нестандартні асиметричні форми. Забезпечує гідравлічний привідСила тяги 50–20 000 кНзі штрихами до25 м, що дозволяє формувати великі або високоміцні труби та тверді прутки за один прохід холодного витягування. Прецизійні штампи контролюють геометрію профілю, визначення кутів і точність розмірів, роблячи процес придатним для сталевих, нержавіючих сталей, міді, алюмінію та спеціальних сплавів, де звичайна прокатка не може отримати необхідний профіль.
Нерегулярна гідравлічна холодна волочильна машина — це волочильний верстат із гідравлічним приводом, розроблений спеціально для виготовлення некруглих металевих профілів --- включно з квадратними, прямокутними, шестикутними, восьмикутними, овальними, швеллерними, кутовими, Т-подібними та нестандартними асиметричними профілями --- з круглої труби або суцільного прутка через один прохід холодного витягування. На відміну від волочильних верстатів загального призначення, які виробляють круглі профілі, це обладнання включає спеціалізовані системи штампів і каретки з точним керуванням, які підтримують складну геометрію поперечного перерізу протягом усього процесу креслення.
Машина працює шляхом протягування загостреної заготовки через прецизійно оброблену матрицю з некруглим отвором. Коли матеріал проходить через матрицю, він пластично деформується, щоб відповідати геометрії порожнини матриці --- зменшуючи площу поперечного перерізу, одночасно змінюючи форму секції. Для протягування труби внутрішня оправка або заглушка контролює розподіл товщини стінки по нерівній ділянці. Гідравлічна потужність забезпечує плавне застосування сили без вібрації --- критично важливо для підтримки гострих кутів і постійної товщини стінок у складних секціях.


Гарячекатані або екструдовані некруглі профілі мають фундаментальні обмеження: вільні допуски на розміри (зазвичай ±0,5 мм або гірше), покриті окалиною поверхні, що вимагають значного очищення, шари знеуглерожування, які послаблюють властивості поверхні, і нестабільні механічні властивості в поперечнику. Кожен з альтернативних методів має компроміси: гаряча прокатка не може досягти жорстких допусків на кутові радіуси та площинність; холодне формування обмежується однорідними ділянками та залишає залишкові напруги; екструзія пропонує складні форми, але зі значно вищою ціною та нижчою продуктивністю.
Холодне витягування вирішує ці обмеження за допомогою принципово іншого механізму деформації. Поєднання геометрії матриці та контрольованого зменшення змушує матеріал текти в порожнину матриці під напругою стиснення та розтягування. Це виробляє:
- Жорсткий контроль розмірів: Допуски до ±0,05 мм для критичних розмірів
- Чудова обробка поверхні: Гладкі поверхні без накипу, готові до безпосереднього використання
- Покращені механічні властивості: Холодна обробка підвищує межу текучості та твердість, зберігаючи при цьому пластичність
- Гострі чіткі кути: На відміну від гарячеформованих профілів із закругленими кутами, холоднотягнуті профілі зберігають точну геометрію кутів, необхідну для структурної цілісності та підгонки складання
- Постійна товщина стінок: Рівномірний розподіл матеріалу забезпечує передбачувану продуктивність під навантаженням
Маючи 26 років виробництва обладнання для холодного волочіння з 1998 року, FangRong розробив рішення для тисяч застосувань нерегулярного профілю. Наші нестандартні гідравлічні машини холодного волочіння виготовляють профілі від невеликих точних профілів менше 10 мм до великих конструкційних секцій понад 300 мм із вуглецевої сталі, легованої сталі, нержавіючої сталі, алюмінію, міді, титану та спеціальних сплавів. Кожна машина містить інженерні знання, накопичені від 10 000+ клієнтів у 70+ країнах, включаючи 5000+ сталеливарних заводів, 2100+ виробників нержавіючої сталі, 1800+ виробників міді, 700+ виробників алюмінію та 500+ клієнтів титану та спеціальних сплавів.
1. Точний контроль некруглої геометрії
Попередньо напружена рама та жорстка направляюча каретка забезпечують ідеальне вирівнювання матриці протягом повного ходу --- критично важливо для підтримки складної геометрії поперечного перерізу. На відміну від ланцюгових або механічних тягових верстатів, які можуть відчувати зміщення вирівнювання, гідравлічна система підтримує постійне вирівнювання вектора сили. Зберігаються гострі чіткі кути --- гарячеформовані секції не можуть досягти такої точності.
2. Гідравлічна потужність без вібрації
Гідравлічні циліндри забезпечують плавне безступінчасте застосування зусилля --- усуваючи сліди від ударів і дефекти поверхні, типові для механічних або ланцюгових систем. Це особливо критично для нерівних секцій, де нерівномірний розподіл сили може спричинити викривлення, зміну товщини стінок або округлення кутів.
3. Можливість профілю широкого профілю
Підтримує квадратні, прямокутні, шестикутні, восьмикутні, овальні, еліптичні, канальні, кутові, Т-подібні та нестандартні асиметричні профілі. Системи перемикання штампів забезпечують швидке перемикання профілів, що робить машину придатною як для великосерійного виробництва, так і для гнучкості робочих цехів.
4. Можливість багатопрохідного малювання
Складні профілі, що вимагають значного зменшення, можна витягувати за кілька проходів із проміжною термічною обробкою. Кожен прохід поступово покращує розміри та механічні властивості. Гідравлічна система підтримує постійне зусилля незалежно від послідовності проходу.
5. Контроль товщини стінки труб
Для волочіння труби система внутрішньої оправки або плаваючої заглушки контролює розподіл товщини стінки по нерегулярних ділянках. Критичний для застосувань, де однорідна товщина стінки визначає номінальний тиск або характеристики конструкції.
6. Варіанти інтегрованої виробничої лінії
Додаткові вбудовані системи включають наведення (зменшення головки), випрямлення та різання на довжину --- створення повної виробничої лінії від сировини до готових секцій за один прохід.
7. Універсальність матеріалу
Обробляє вуглецеву сталь (з низьким/середнім/високим вмістом вуглецю, сплав, HSLA), нержавіючу сталь, алюміній, мідь, латунь, титан, нікелеві сплави та спеціальні метали. Сила витягування та швидкість регулюються відповідно до характеристик деформації матеріалу.
8. Контроль ПЛК із реєстрацією даних процесу
Програмований логічний контролер із HMI забезпечує точне програмування параметрів і моніторинг у реальному часі. Реєстрація даних підтримує відстеження якості та оптимізацію процесу --- необхідне для операцій, сертифікованих ISO9001.
Вибір правильної моделі вимагає відповідності потужності машини відповідно до ваших конкретних виробничих вимог. Основні параметри вибору включають: силу витягування (визначається зменшенням площі поперечного перерізу та межею текучості матеріалу), максимальний розмір секції (залежить від розмірів порожнини матриці та отвору каретки), довжину ходу (визначається довжиною готового продукту) і швидкість витягування (впливає на швидкість виробництва та якість обробки поверхні). Для нерегулярних секцій вимоги до ефективної сили витягування зазвичай вищі, ніж для круглих секцій еквівалентної площі через додаткову роботу деформації, необхідну для зміни форми кутів і збереження геометрії.
Наші нерегулярні гідравлічні машини для холодного витягування варіюються від 50 до 20000 кН, з ходом до 25 м і швидкістю до 30 м/хв. Усі специфікації можна налаштувати. Для розмірів перерізу зверніться до максимального діаметра описаного кола --- найменшого кола, яке охоплює неправильний перетин.
| Модель/Технологічний параметр | ФР-2Т | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Макс. Сила тяги (КН) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Швидкість малювання (м/хв) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Ефективна довжина готової труби (м) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Накреслений діапазон зовнішнього діаметра готової труби (мм) | φ5макс | φ25макс | φ50макс | φ60макс | φ70макс | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Макс. Намальована товщина готової труби (мм) | 1,5 мм | 2 мм | 3 мм | 4 мм | 5 мм | 6 мм | 8 мм | 10 мм |
| Головний масляний циліндр (мм) | φ63*φ35 | φ80*φ45 | φ125*φ70мм*3200мм | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Номер системної станції | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Робочий тиск системи (МПа) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Макс. Тиск системи (МПа) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Основний масляний насос (ручний змінний плунжерний насос) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Головний двигун (кВт) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Габаритні розміри (Ш × В × Д) (м) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Вага (т) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Індивідуальні характеристики доступні за запитом. Розмір перерізу означає максимальний діаметр описаного кола.
- Компоненти шасі, каркаси безпеки, деталі підвіски: Квадратні та прямокутні секції з вузькими радіусами кутів для структурної цілісності
- Рульові колонки, кардани: шестигранні та шлицеві профілі, що вимагають точного контролю розмірів
- Трубки для охолодження акумулятора: Овальні та прямокутні тонкостінні секції з рівномірною товщиною стінок для управління температурою
Справа: автомобільний постачальник Tier 1 замінив гарячекатані прямокутні труби на холоднотягнуті профілі на компоненті підвіски. Допуск на розміри покращено, усуваючи вторинну операцію фрезерування. Собівартість продукції знижена.
- Направляючі рейки, компоненти конвеєра: прецизійні квадратні та прямокутні стрижні для систем лінійного руху
- Рами машин, гідравлічні лінійки: Прямокутні та спеціальні секції для важких стін для несучих застосувань
- Телескопічні компоненти: Вкладені квадратні та прямокутні секції з контрольованим зазором
Справа: Виробник гідравлічних циліндрів витягує квадратні труби розміром 80 × 80 мм із круглих діаметрів 89 мм для корпусів циліндрів. Оздоблення поверхні виключає хонінгування, заощаджуючи 15 хвилин обробки на циліндр.
- Рами причепів, стелажні системи: Високоміцні прямокутні та швелерні профілі
- Елементи конструкції літака: Нерегулярні профілі з титану та легованої сталі з суворими вимогами до розмірів і механічних властивостей
- Компоненти вантажного контейнера: Стандартизовані квадратні та прямокутні перерізи
- Меблі в індустріальному стилі: точні геометричні розрізи, що вимагають естетичної якості поверхні
- Офісні та торгові вітрини: Декоративні профілі з індивідуальним перерізом
- Теплообмінні труби: Овальні та сплющені трубки для збільшення площі поверхні теплопередачі
- Компоненти вітрових турбін: Структурні секції з високим співвідношенням міцності до ваги
Компанія FangRong була заснована в 1998 році і вже 26 років спеціалізується на обладнанні для холодного волочіння. Компанія виникла в результаті партнерства спільного підприємства з тайванським виробником із понад 30-річним досвідом виробництва верстатів для холодного волочіння, який у 2013 році перейшов до повної власності. Ця інженерна лінія означає, що наші машини втілюють десятиліття знань про процес холодного волочіння --- не лише механічного дизайну, але й металургійного розуміння того, як різні матеріали поводяться під час деформації.
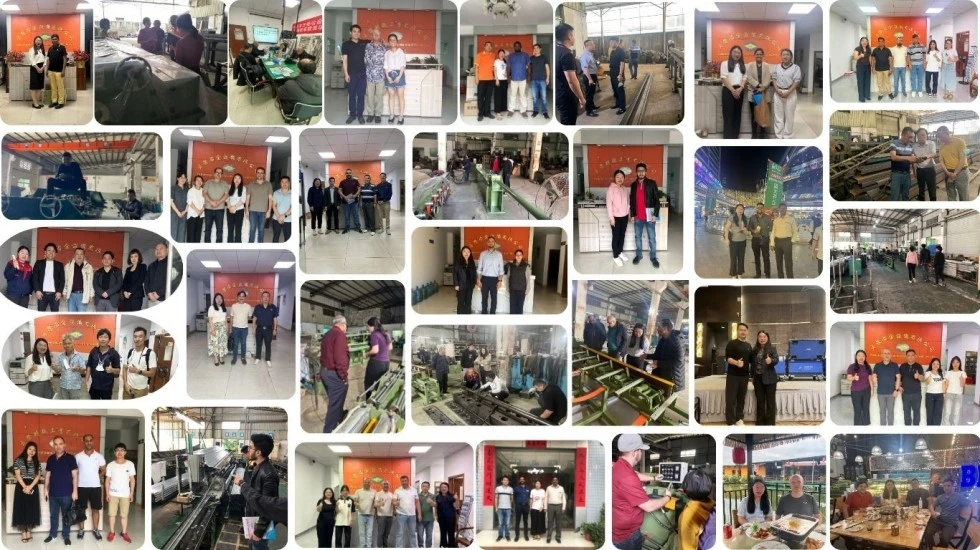
Два заводи: Dongguan Fangrong Metallurgical Equipment Co., Ltd. і Yangjiang Fangrong Machinery Co., Ltd. Річна виробнича потужність: 650+ машин. Середній річний оборот: 45 мільйонів юанів. Подвійні операції забезпечують паралельне виробництво та швидшу доставку.
Експортується в 70+ країн. 10 000+ клієнтів: 5000+ сталеливарних заводів, 2100+ виробників нержавіючої сталі, 1800+ виробників міді, 700+ виробників алюмінію, 500+ клієнтів титану та спеціальних сплавів. Цей масштаб забезпечує інженерний зворотний зв’язок, з яким не може зрівнятися жоден дрібносерійний виробник.
Кожна нерегулярна гідравлічна машина для холодного витягування перед відправленням проходить випробування на повне навантаження: робота в режимі холостого ходу протягом 30 хвилин, потім поступове навантаження до номінальної потужності. Перевірка розмірів до ±0,02 мм. Контрольована температура масла --- не повинна перевищувати 60 ℃ при повному навантаженні. Гідравлічна система пройшла випробування тиском на герметичність.
Послуги з монтажу, введення в експлуатацію, навчання операторів, технічного обслуговування та ремонту. Глобальна мережа сервісних партнерів для локальної підтримки та запасних частин.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Штаб-квартира та основна виробнича база в місті Даланг, місто Дунгуань. Спеціалізується на машинах для холодного волочіння, правильних машинах і різьбонакатному обладнанні.
Yangjiang Fangrong Machinery Co., Ltd.-- Допоміжне підприємство в районі Яндун міста Янцзян розширює виробничі потужності та забезпечує швидшу доставку.
1. Замовлення та інжиніринг-- Кожна машина розроблена відповідно до конкретних вимог клієнта, матеріалів і виробничих цілей.
2. Закупівля та перевірка матеріалів-- Вся сировина від кваліфікованих постачальників з вхідним контролем.
3. Точна обробка-- Критичні компоненти: головний циліндр, тягова каретка, тримач матриці, попередньо напружена рама, напрямні рейки. Прямолінійність напрямної рейки ≤0,5 мм по всій довжині.
4. Збірка гідравлічної системи-- Блоки живлення, інтегровані блоки картриджних клапанів, системи керування зібрані та протестовані.
5. Вузол-- Механізм подачі, затискна система, опціональні вузли випрямлення та різання.
6. Фінальна збірка-- Інтегровані механічні, гідравлічні та електричні системи.
7. ПЛК і інтеграція керування-- Програмування та встановлення інтерфейсу HMI.
8. Тестування повного навантаження-- Кожна машина: робота в режимі холостого ходу 30 хв, поступове завантаження до номінальної потужності, перевірка розмірів, моніторинг температури масла (≤60 ℃).
9. Перевірка якості-- Перевірка відповідності ISO9001:2015.
10. Упаковка та відвантаження-- Захищене пакування для міжнародної доставки з експортною документацією.
Система управління якістю ISO9001:2015-- Номер сертифіката: UQ231211R1. Охоплює проектування, постачання, виробництво та післяпродажне обслуговування.
Сертифікація CE-- Відповідає Європейській директиві щодо машин 2006/42/EC. Включає дворучне керування, світлові завіси безпеки, зблоковані огородження.
Сертифікація SGS-- Незалежна перевірка якості продукції та виробничих процесів.
Національні патенти-- 32 патенти на винаходи + понад 100 патентів на корисні моделі, що захищають власні технології в гідравлічних системах, дизайні матриць, автоматизованому управлінні та конструкції машини. Представник: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Квадратні, прямокутні, шестикутні, восьмикутні, овальні, еліптичні, швелерні, кутові, Т-подібні та нестандартні асиметричні профілі. Зміна матриці дозволяє швидко перемикатися між профілями. Для секцій труб внутрішні оправки контролюють розподіл товщини стінки.
Холодне витягування досягає допусків до ±0,05 мм на критичні розміри. Гострі кути зберігаються --- гарячеформовані секції не можуть досягти такої точності.
Вуглецева сталь (з низьким/середнім/високим вмістом вуглецю, легована, HSLA), нержавіюча сталь, алюміній, мідь, латунь, титан, нікелеві сплави та спеціальні метали.
| Аспект | Холодний малюнок | Гаряча прокатка |
| Допуск на розміри | ±0,05 мм | ±0,5 мм |
| Оздоблення поверхні | Без накипу | Накип є, потребує очищення |
| Кутова геометрія | Гострий, визначений | Округлі |
| Механічні властивості | Покращено за допомогою загартування | Як прокат, менша міцність |
| Зневуглецювання | Видаляється поверхневим зсувом | Присутній, повинен бути вимкнений |
Необхідна сила = зменшення площі поперечного перерізу × межа текучості матеріалу × коефіцієнт деформації (1,2--1,5 для нерегулярних перерізів). Ми надаємо безкоштовні розрахунки сили з вашими специфікаціями матеріалів і цільовими розмірами. Для нерегулярних секцій коефіцієнт деформації вищий, ніж для круглих, завдяки роботі з формування кутів.
Зазвичай зменшення площі на 15--30% за один прохід для нерівних ділянок. Для більшого скорочення може знадобитися кілька проходів із проміжним відпалом. Ми рекомендуємо випробування процесу з вашим конкретним матеріалом і геометрією секцій.
так Кінець заготовки має бути зменшений у діаметрі, щоб пройти через матрицю. FangRong пропонує інтегровані верстати для наведення (зменшення головки) як частину виробничої лінії.
Стандартні нерегулярні гідравлічні машини холодної витяжки: 30-60 днів. Машини, розроблені на замовлення: 90--120 днів залежно від специфікацій. Подвійна фабрика дозволяє паралельно виготовляти кілька замовлень.
Живлення 380 В, 50--60 Гц. Потрібна бетонна основа --- конструкція попередньо напруженої рами означає, що основа витримує лише вагу машини, а не тягне сили (сили містяться в замкнутій рамній конструкції). Мінімальна площа підлоги: залежить від довжини ходу. Надаємо креслення фундаменту з ціновою пропозицією.
так Наша команда інженерів надає рекомендації щодо конструкції штампу, планує послідовність проходів, вибирає мастило та підтримує пробний запуск під час введення в експлуатацію. Маючи понад 10 000 клієнтів у понад 70 країнах, ми стикалися та вирішували практично всі проблеми з кресленням нестандартних розрізів.
Верстат, гідравлічний блок живлення, система керування PLC з HMI, стандартний тримач матриці, один набір інструментів для запуску, нагляд за монтажем, введення в експлуатацію та навчання операторів. Матриці для ваших конкретних профілів котируються окремо залежно від геометрії та матеріалу.
Стандарт: 30% передоплата, 70% до відправлення.
12 місяців з моменту введення в експлуатацію.
10 000+ клієнтів у 70+ країнах. За запитом ми можемо надати довідкові матеріали для певної галузі.
Надішліть: тип і клас матеріалу, початкові розміри секції, цільове креслення готової секції, цільовий обсяг виробництва (штук/день або тонни/день) і максимальну готову довжину. Ми надамо розрахунок сил, рекомендацію моделі, ціну та графік доставки.
Адреса
NO.163, Shaton Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Тел
Електронна пошта