Продукти
Продукти

Ми пропонуємо повний асортимент обладнання для точної обробки металу, включаючи верстати для правки, холодного волочіння, загострювання, зняття фаски, різання, різьбонакочувальні верстати та волочильні штампи, призначені для труб, прутків і дротяних матеріалів у різних галузях промисловості.

Продукти
Нерегулярна ланцюгова машина холодного волочіння
  • Нерегулярна ланцюгова машина холодного волочінняНерегулярна ланцюгова машина холодного волочіння
  • Нерегулярна ланцюгова машина холодного волочінняНерегулярна ланцюгова машина холодного волочіння
  • Нерегулярна ланцюгова машина холодного волочінняНерегулярна ланцюгова машина холодного волочіння
  • Нерегулярна ланцюгова машина холодного волочінняНерегулярна ланцюгова машина холодного волочіння

Нерегулярна ланцюгова машина холодного волочіння

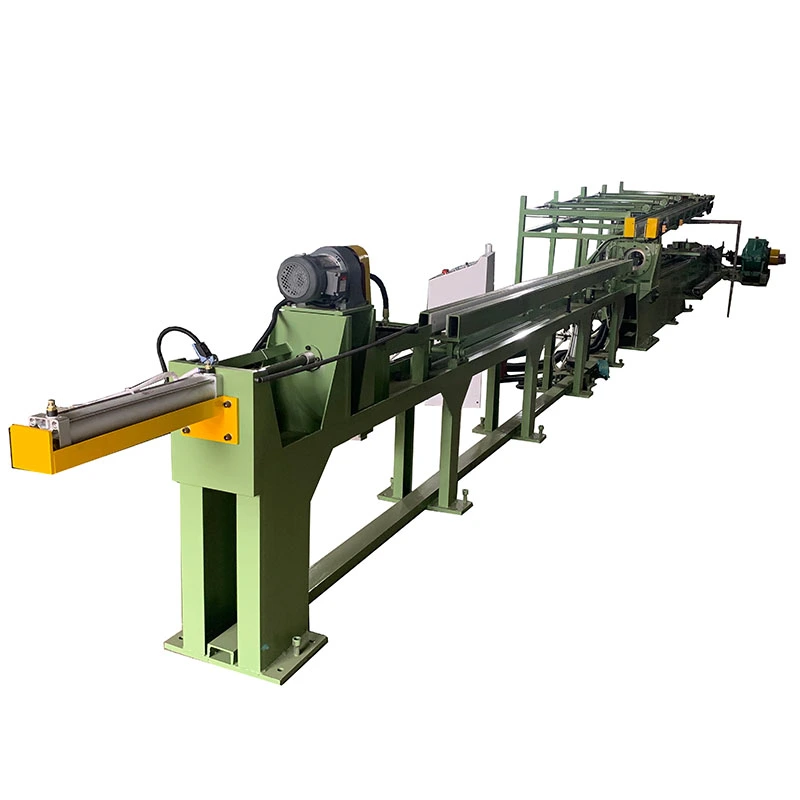
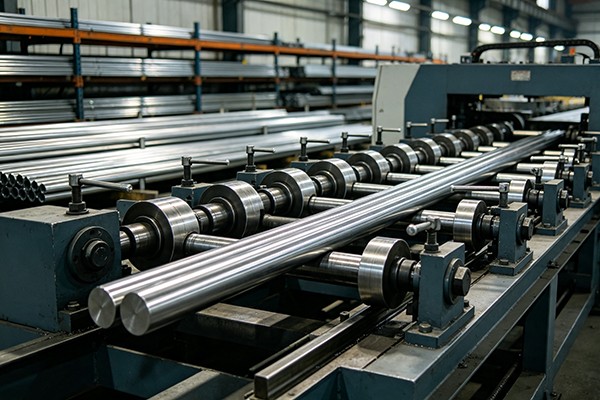
TheНерегулярна ланцюгова машина холодного волочінняперетворює круглі труби або тверді бруски вквадратні, прямокутні, шестикутні, восьмикутні, овальні, канальні, кутові, Т-подібні та індивідуальні асиметричні профілішляхом контрольованого холодного витягування. Волочильний верстат із ланцюговим приводом забезпечуєСила витягування 7–1000 кН, прискорюється до28 м/хв, і штрихи до10 м. Конфігурації з кількома ланцюгами можуть витягнути 1–5 деталей одночасно, тоді як прецизійні штампи контролюють розміри профілю, чіткість кутів і обробку поверхні. Підходить для вуглецевої сталі, нержавіючої сталі, легованої сталі, міді, алюмінію, титану та інших спеціальних сплавів.

Рейтинг: 5.0
(Підрахунок рейтингів: 1)

TheНерегулярна ланцюгова машина холодного волочінняце механічний верстат для холодного волочіння некруглих труб і суцільних профілів через прецизійну матрицю. Він призначений для квадратних, прямокутних, шестикутних, восьмикутних, овальних, канальних, кутових, Т-подібних та інших нестандартних асиметричних профілів, які вимагають більш вузьких розмірів, контрольованої геометрії кутів і більш однорідної поверхні, ніж зазвичай може забезпечити матеріал гарячого формування.

Основна проблема, яку вирішує ця машина, - це не просто зміна форми металевої секції. Це дозволяє виробникам починати з відповідної круглої труби або прутка і використовувати контрольовану холодну деформацію для отримання кінцевого нерегулярного профілю з більш передбачуваними розмірами та станом поверхні. Це особливо корисно для труб гідравлічних циліндрів, структурних профілів, точних механічних деталей, мідних і алюмінієвих профілів, автомобільних компонентів і виробів зі спеціальних сплавів, де в іншому випадку знадобилася б подальша механічна обробка.

Серія FR FangRong охоплює 10 стандартних моделей від FR-16 до FR-250, з максимальним зусиллям витягування від 7 до 1000 кН і швидкістю витягування до 28 м/хв. Залежно від моделі, оснащення та розмірів виробу одночасно можна тягнути від 1 до 5 труб або прутків. Машина також може бути налаштована з автоматичним обладнанням для подачі, різання та приймання для багаторазового виробництва.

Irregular Chain Cold Drawing Machine for non-round tube and profile drawing Chain drawbench for square rectangular and irregular profiles Multi-strand irregular profile cold drawing machine Heavy-duty irregular profile cold drawing equipment

Чому Cold Draw має нерегулярний профіль?

Гаряча прокатка та екструзія є ефективними для виробництва основних профілів, але вони можуть не забезпечити точність розмірів, стан поверхні або визначення кутів, необхідних для точних застосувань. Якщо готову секцію згодом обробляють, виробник також повинен враховувати додаткове видалення матеріалу, час обробки та брак.

Холодне витягування змінює переріз матриці під дією контрольованої сили витягування. Штамп визначає зовнішній профіль, тоді як зменшення креслення забезпечує розміри та зміцнення. Для порожнистих профілів також можна використовувати оправку або заглушку для контролю внутрішніх розмірів і розподілу стінок.

Цей процес є найбільш цінним, коли клієнту потрібен повторюваний готовий профіль, а не просто груба структурна форма. Наприклад, виробник, який виробляє квадратні труби для гідроциліндрів, може використовувати холодне витягування, щоб наблизити зовнішні розміри та внутрішню геометрію до кінцевих вимог перед хонінгуванням або іншими операціями обробки. Проте, якщо виріб є простою структурною секцією низької точності, гаряче формування може залишатися більш економічним процесом.

Як працює машина холодної витяжки нерегулярного ланцюга

Процес зазвичай починається з підготовленої круглої труби або суцільного бруска. Передній кінець зменшений або загострений, щоб він міг увійти в волочильну матрицю і бути захопленим кареткою. Потім заготовка проходить через некруглу матрицю, а каретка з ланцюговим приводом тягне її вздовж рейок із точним наведенням.

Коли матеріал рухається через матрицю, його поперечний переріз одночасно зменшується та змінюється. Матеріал стікає в порожнину матриці, утворюючи необхідну квадратну, прямокутну, шестикутну або спеціальну геометрію. Для порожнистих секцій внутрішня оправка або пробка контролює отвір і допомагає керувати розподілом товщини стінки.

Ланцюгова передача, редуктор і каретка повинні працювати як одна система. Якщо сила тяги нестабільна або каретка погано вирівняна, розміри кутів, прямолінійність і якість поверхні можуть стати непостійними. Ось чому потужність машини слід вибирати з фактичного матеріалу та графіка зменшення, а не лише з розмірів готового профілю.

Типовий сценарій виробництва:Замовник, який виробляє прецизійні прямокутні труби, може використовувати багатониткову конфігурацію, коли кілька труб використовують той самий матеріал і графік малювання. Це збільшує продуктивність за штрих малювання. Якщо замовник часто змінює розміри профілю, одноланцюгова установка може бути практичнішою, оскільки зміна штампа та налаштування налаштування простіші.

Які проблеми він вирішує?

Проблема виробництва Як допомагає холодне малювання Коли це найважливіше
Розхитані розміри після гарячого формування Волочильний штамп розраховує профіль під час холодної деформації. Важливо для компонентів, які потребують контрольованого монтажного зазору або припуску на механічну обробку.
Неправильна геометрія кутів Штамп контролює зовнішній профіль і форму кута. Важливо для квадратних, прямокутних і нестандартних профілів, які використовуються як сполучні або структурні компоненти.
Додаткова механічна обробка після формування Ближчий до готового профілю може зменшити подальшу механічну обробку. Найбільш цінним при механічній обробці є значна частина існуючої собівартості продукції.
Непослідовний розподіл стінок у порожнистих профілях Оправка або заглушка забезпечують внутрішню підтримку під час витягування. Важливо для напірних труб, циліндричних труб і точних порожнистих профілів.
Низький вихід при обробці окремої деталі Багатожильний інструмент може намалювати кілька частин одним рухом. Корисно для продукції великого обсягу зі стабільними розмірами та повторюваними інструментами.

Ключові характеристики для виробництва

1. Контроль точності некруглих профілів
Матриця та керована витяжна каретка контролюють профіль, коли матеріал проходить через зону витягування. Це особливо корисно для прямокутних і квадратних секцій, де ширина, висота та кутові розміри впливають на складання. У типовому застосуванні структурних або механічних компонентів суворіший контроль профілю може зменшити кількість коригувальних обробок після креслення.

2. Швидкість малювання до 28 м/хв
Волочильні верстати з ланцюговим приводом можуть забезпечити високу швидкість витягування відповідних матеріалів і невеликих профілів. Вища швидкість корисна, коли той самий продукт виробляється постійно у великих кількостях. Це менш важливо для високоміцних сплавів або матеріалів, які важко витягнути, де змащування, знос матриці та стійкість до деформації можуть обмежити практичну швидкість витягування.

3. Малюнок від 1 до 5 ниток
Під час одного ходу каретки можна витягнути декілька профілів, якщо це дозволяють розміри продукту та розташування матриці. Для виробників мідних, алюмінієвих або сталевих профілів, які випускають тисячі подібних деталей, багатожильне витягування може збільшити продуктивність без збільшення лінійної швидкості витягування. Для невеликих замовлень із частою зміною розміру витягування однієї нитки може спростити перехід.

4. Контрольований стан поверхні
Холодне витягування може покращити стан поверхні відповідним чином підготовленої заготовки, оскільки матеріал проходить через прецизійну матрицю, а не залишається в стані гарячого формування. Однак це не слід описувати як автоматичне видалення кожної тріщини, ямки чи дефекту. Якість поверхні після витягування все ще залежить від стану вхідного матеріалу, травлення або підготовки поверхні, змащення, стану матриці та вибраного зменшення.

5. Внутрішній контроль для нерегулярних труб
Для порожнистих профілів внутрішню геометрію контролює оправлення або заглушка, тоді як зовнішня форма визначає зовнішню форму. Це важливо для гідравлічних і пневматичних труб циліндрів, де внутрішній зазор і розподіл стінок безпосередньо впливають на подальшу обробку та робочі характеристики.

6. Потужний ланцюг і привід коробки передач
У серії FR використовуються різні кроки ланцюга та конфігурації коробки передач відповідно до вимог тягової сили. Великі ланцюгові системи призначені для більших навантажень. Для високоміцного сталевого профілю, який потребує значної тяги, ємність ланцюга та вибір редуктора стають важливішими, ніж максимальна швидкість витягування.

7. Окремий привід повернення каретки
Двигун повернення повертає каретку назад у вихідне положення після штриха малювання. Це не збільшує деформаційну здатність верстата, але зменшує час без витягування, а тому має більше значення при повторюваних виробничих циклах, ніж при дрібносерійному виробництві.

8. Додаткова автоматизація виробництва
Автоматичні системи подачі, різання та приймання можуть бути інтегровані відповідно до схеми виробництва. Автоматизація є найбільш корисною, коли розміри продукту залишаються стабільними протягом тривалого виробництва. Для роботи над прототипом або частої зміни профілю ручне завантаження може бути економнішим.

Технічні характеристики

При виборі моделі найважливішими параметрами є необхідне зусилля витягування, розміри виробу, міцність матеріалу, скорочення за прохід, швидкість витягування, довжина ходу і кількість ниток. Силу витягування слід розраховувати на основі фактичного процесу, а не за допомогою простої формули площі поперечного перерізу, оскільки тертя матриці, стан матеріалу, геометрія деформації та змащення впливають на необхідну силу.

Модель Макс. Сила тяги (кН) Макс. Подорож креслення (м) Швидкість малювання (м/хв) Зворотний двигун (кВт) Редуктор Крок ланцюга Головний двигун (кВт)
FR-16 7 7 28 0.75 ZQ250 1,5" 4
FR-25 10 8 28 0.75 ZQ400 2" 7,5 / 11
FR-50 50 8 25 1.1 ZQ500 2,5" 22
FR-76 100 9 25 2.2 ZQ650 3" 30 / 37
FR-100 150 10 12 3 ZQ850 4" 45
FR-120 200 10 12 3 ZQ850 3" подвійний 55
FR-150 400 10 10 3 ZQ1000 4" подвійний 75
FR-180 600 10 10 4 ZQ1250 5" подвійний 98
FR-200 800 10 10 4 ZQ850 × 2 4" Потрійний 55 × 2
FR-250 1000 10 10 4 ZQ1450 5" Потрійний 132

Стандартна конфігурація:система оправки для волочіння труб, головний привід, редуктор, каретка, тримач матриці та система керування. Автоматична подача, різак і приймальна стійка є додатковими. Кількість ниток: 1–5. Обведення малюнка та інструменти можна налаштувати відповідно до вимог виробництва.

Сила малювання та вибір моделі

Модель верстата слід вибирати відповідно до максимального розрахункового зусилля витягування з відповідним робочим запасом. Простий розрахунок, заснований лише на зменшенні площі та межі текучості, недостатній для неправильних профілів, оскільки матеріал також змінюється всередині матриці.

Наприклад, прямокутна труба з низьковуглецевою сталлю з помірним зменшенням може комфортно працювати на меншій моделі FR, у той час як профіль з нержавіючої сталі або нікелевого сплаву з такими ж кінцевими розмірами може потребувати значно більшого зусилля витягування. Таким чином, практичний вибір повинен враховувати міцність матеріалу, початкову та кінцеву секції, геометрію матриці, тертя, змащування, графік скорочення та швидкість виробництва.

Типовий сценарій клієнта:коли виробник переходить від круглого до прямокутного креслення до складнішого асиметричного розрізу, машині може знадобитися більший показник зусилля, навіть якщо кінцева площа поперечного перерізу подібна. Це пояснюється тим, що матеріал повинен текти далі в кути та навколо змінної геометрії секцій.

Automatic cold drawing machine configuration for irregular profiles

Додатки

Гідравлічні та пневматичні циліндри

Квадратні, прямокутні та інші некруглі циліндричні труби вимагають контрольованих внутрішніх і зовнішніх розмірів, оскільки остаточний зазор і товщина стінки впливають на хонінгування, ущільнення та робочі характеристики. Клієнт, який виробляє ці труби, може використовувати креслення за допомогою оправки, щоб зменшити кількість корекції, необхідної перед остаточною обробкою.

Автомобільні та електротранспортні компоненти

Прямокутні, овальні та нестандартні секції використовуються в структурних компонентах, деталях, пов’язаних із рульовим управлінням, системах охолодження акумулятора та інших транспортних засобів. Коли потрібні тисячі ідентичних профілів, багатожильне витягування та автоматична подача можуть покращити продуктивність. Для невеликих обсягів виробництва прототипів ці варіанти автоматизації можуть не виправдати додаткових інвестицій.

Електротехніка та електроніка

Прямокутні секції з міді та алюмінію використовуються для збірних шин, з’єднувачів і компонентів терморегуляції. Узгодженість розмірів важлива, коли профіль повинен підходити до попередньо визначеного електричного або механічного вузла. Швидкість малювання зазвичай менш важлива, ніж стан поверхні, повторюваність розмірів і контроль деформації матеріалу.

Industrial Machinery and Linear Components

Квадратні та прямокутні бруски можна використовувати для направляючих компонентів, конструкцій машин, телескопічних частин та інших механічних вузлів. Холодне витягування корисно, коли профіль повинен підтримувати контрольований зовнішній розмір на великій довжині, а не просто відповідати приблизним структурним специфікаціям.

Аерокосмічні та спеціальні сплави

Для титану, нікелевих сплавів і високоміцних сталей може знадобитися ретельно контрольоване обжання, оскільки надмірна деформація за один прохід може збільшити зміцнення та вплинути на термін служби інструменту. У цих випадках машину слід обирати разом із конструкцією матриці та графіком проходження, а не лише за розміром готового профілю.

Медичні та хірургічні компоненти

Шестикутні або індивідуальні профілі з нержавіючої сталі та титану можуть бути холоднотягнуті, якщо для подальшої механічної обробки або формування потрібні повторювані розміри та якість поверхні. Однак для медичних застосувань необхідну сертифікацію матеріалу та специфікацію поверхні слід підтвердити окремо у відділі якості покупця.

Меблеві та декоративні профілі

Спеціальні квадратні, овальні та асиметричні профілі можна використовувати для каркасів меблів, дисплеїв та архітектурних компонентів. Тут зовнішній вигляд і повторюваність розмірів можуть бути важливішими, ніж максимальна сила витягування, що робить меншу високошвидкісну модель FR кращою, коли матеріал легко витягувати.

Виробничі сценарії та міркування щодо процесу

Для великих квадратних труб:використовуйте багатонитковий інструмент, коли кілька труб мають однакові розміри та графік креслення. Основний приріст продуктивності досягається завдяки обробці кількох деталей за хід, а не простому збільшенню швидкості машини.

Для товстостінних профілів з нержавіючої сталі:перед максимальною швидкістю віддайте перевагу силі витягування, жорсткості каретки, матеріалу матриці та змащуванню. Занадто агресивна робота може збільшити знос матриці та дефекти поверхні.

Для трубок гідроциліндрів:Зверніть особливу увагу на вибір оправки, розподіл товщини стінки та кількість припуску на чистову обробку, що залишилася після витягування. Машину слід пристосувати до повного процесу обробки труб, а не розглядати як ізольовану операцію.

Для алюмінієвих і мідних профілів:більша швидкість витягування може бути корисною для ефективності виробництва, але стан матриці та змащення залишаються важливими, оскільки на готових електричних або декоративних виробах можуть бути помітні поверхневі сліди.

Параметри автоматизації

Машина може поставлятися з:

  • Автоматична годівниця
  • Автоматичне вказування або інтеграція кінцевої підготовки
  • Автоматична система різання
  • Автоматична приймальна стійка
  • Багатожильний інструмент для витягування
  • Управління PLC і HMI
  • Індивідуальний штрих малювання

Повністю автоматична лінія зазвичай виправдана, коли той самий профіль виробляється безперервно, а ручне завантаження стає значною частиною трудових витрат. Якщо клієнт виробляє багато різних профілів невеликими партіями, напівавтоматична конфігурація може зменшити складність переналаштування та початкові інвестиції.

Що входить у комплект і що надходить на ваш завод?

Стандартний пакет машини для холодного витягування нерегулярного ланцюга налаштований відповідно до підтвердженої моделі FR і специфікації проекту. Основна машина включає в себе привід волочіння, редуктор, ланцюгову систему, каретку, тримач матриці та систему керування. Конфігурації витягування труб включають необхідне розташування оправки.

Спеціальні для профілю матриці, спеціальні оправки, обладнання для автоматичної подачі, різання та прийому зазвичай конфігуруються відповідно до виробничих вимог замовника. Перед відправкою машина збирається та перевіряється на працездатність. За наявності зразків замовника можна організувати пробне креслення для перевірки обраної конфігурації процесу перед відправкою.

Для відправлення на експорт основні компоненти захищені від вологи та корозії та упаковані відповідно до узгодженого способу транспортування. Креслення фундаменту, інформація про встановлення та вимоги до введення в експлуатацію надаються як частина проектної документації.

Інженерія та контроль якості

Виробничий процес FangRong охоплює розробку прикладних програм, перевірку сировини, механічну обробку, механічне складання, електричну інтеграцію, програмування ПЛК, тестування та кінцеву перевірку. Для волочильного верстата з довгим ходом вирівнювання напрямної та хід каретки особливо важливі, оскільки невеликі похибки вирівнювання можуть вплинути на профіль по всій довжині креслення.

Заводські випробування можуть включати роботу в режимі холостого ходу, випробування номінального навантаження, перевірку ланцюга та каретки, моніторинг вібрації та шуму, перевірку температури масла, перевірку електробезпеки та перевірку розмірів пробних виробів, коли надаються зразки.

FangRong cold drawing machine manufacturing and assembly

Виробничі потужності

Dongguan Fangrong Metallurgical Equipment Co., Ltd.знаходиться в місті Даланг, місто Дунгуань, і служить основною виробничою базою для холодного волочіння та відповідного обладнання для формування металу.

Yangjiang Fangrong Machinery Co., Ltd.розташована в районі Яндун міста Янцзян і забезпечує додаткові виробничі потужності для більших та індивідуальних проектів обладнання.

Irregular Chain Cold Drawing Machine factory production

Виробничий процес

  1. Розробка додатків:підтвердити вимоги до матеріалу, профілю, скорочення, ходу, продуктивності та інструментів.
  2. Перевірка компонентів:перевірити сталеві конструкції, вали, ланцюги, редуктори та закуплені комплектуючі.
  3. Точна обробка:направляючу машину та компоненти приводу згідно із затвердженими кресленнями.
  4. Механічна збірка:встановити каретку, систему напрямних, ланцюг, зірочки і коробку передач.
  5. Електрична інтеграція:підключіть двигуни, датчики, шафу керування, ПЛК та HMI.
  6. Дослідна експлуатація:перевірити хід каретки, роботу ланцюга, зворотний рух і функції керування.
  7. Тестування навантаження:виконувати випробування номінальним навантаженням і пробне креслення, якщо це дозволяє проект.
  8. Остаточна перевірка:перевірте механічні, електричні та пов'язані з безпекою функції перед відправленням.
  9. Експортна упаковка:застосувати захист від вологи та корозії та підготувати машину до міжнародного транспортування.

Сертифікати та стандарти

Cold drawing machine certification and quality documentation

ISO 9001:2015— Система управління якістю. Сертифікат № UQ231211R1.

Маркування CE— Обладнання для відповідних конфігурацій європейського ринку може поставлятися відповідно до відповідних вимогДиректива щодо машин 2006/42/EC, із відповідними заходами безпеки обладнання, включеними відповідно до конфігурації машини.

Перевірка SGS— Якщо це вимагається договором купівлі-продажу або проектом, може бути організована перевірка третьою стороною.

Патенти— FangRong повідомила про патенти на винаходи та корисні моделі, що охоплюють такі сфери, як натяг ланцюга, багатониткові тримачі матриць і системи оправок. За потреби можна надати для перевірки патентну документацію.

UL:Сертифікація UL не включена як стандартна вимога для цієї машини. Якщо для цільового ринку потрібні електричні компоненти зі списку UL або спеціальний пакет відповідності UL, вимога має бути підтверджена перед пропозицією, щоб можна було спроектувати відповідну електричну конфігурацію.

Комерційні умови

MOQ 1 комплект
Ціна рівня 1 1 комплект — стандартна ціна за одиницю
Ціна рівня 2 2–4 комплекти — ціна зі знижкою на основі кількості доступна за котируванням
Ціна рівня 3 5+ наборів — доступна пропозиція проекту/обсягу
Умови оплати депозит 30%; 70% залишку перед відвантаженням після заводських приймальних випробувань, якщо інше не обумовлено в договорі купівлі-продажу.
FOB Точний порт відправлення повинен бути підтверджений у комерційній пропозиції та договорі купівлі-продажу перед публікацією.
Стандартний час виконання замовлення Приблизно 30–60 днів для стандартних конфігурацій від FR-16 до FR-100; для більших або індивідуальних машин може знадобитися приблизно 90–120 днів.
Прискорений час виконання замовлення Прискорене виробництво доступне залежно від поточної потужності заводу, моделі машини та наявності компонентів. Підтверджена прискорена дата доставки вказується в пропозиції після перегляду замовлення.
Гарантія 12 місяців з моменту введення в експлуатацію на погоджених умовах гарантії.
монтаж Нагляд за монтажем, введення в експлуатацію та навчання операторів можуть бути забезпечені відповідно до обсягу проекту.

Часті запитання

1. Які нерегулярні профілі може малювати цей верстат?

Машину холодного волочіння нерегулярного ланцюга можна налаштувати для квадратних, прямокутних, шестикутних, восьмикутних, овальних, швелерних, кутових, Т-подібних і нестандартних асиметричних профілів. Фактичний діапазон профілю залежить від доступної сили витягування, розмірів матриці, матеріалу та конструкції інструменту.

2. Can it draw both solid bars and tubes?

так Суцільні прутки використовують матриці з суцільним профілем і відповідні пристрої для захоплення, тоді як труби використовують матрицю разом із необхідною конфігурацією оправки або заглушки. Оснастку слід підбирати відповідно до початкових і кінцевих розмірів.

3. Як вибрати між моделями FR-50, FR-76, FR-100 і більшими?

Надайте марку матеріалу, початкові розміри, готовий креслення профілю, зменшення за прохід, довжину виробу та цільову продуктивність. FangRong може розрахувати необхідну силу тяги та порекомендувати відповідну модель. Одного розміру готового профілю недостатньо для точного вибору машини.

4. Чи дійсно можна малювати п'ять профілів одночасно?

Можна налаштувати до п’яти ниток, якщо це дозволяють модель машини, ширина каретки, розташування матриці та розміри продукту. Багатожильне волочіння є найбільш економічним для виробів великого обсягу з однаковим матеріалом і графіком процесу.

5. Яке зменшення за один прохід підходить для нерегулярного профілю?

Універсального відсотка зниження не існує. Міцність матеріалу, геометрія секцій, конструкція матриці, змащування та зміцнення – все це впливає на допустиме зменшення. Для високоміцної нержавіючої сталі, титанових або нікелевих сплавів може знадобитися консервативний багатопрохідний графік.

6. Чи потрібна вказівна машина?

Звичайне тягнення ланцюга зазвичай вимагає, щоб передній кінець був достатньо зменшений для входу матриці та захоплення каретки. Тому може знадобитися окрема наколювальна машина, якщо виробнича лінія не використовує інший схвалений метод кінцевої підготовки. При необхідності вказівне обладнання можна інтегрувати в автоматизовану лінію.

7. Що таке стандартний обсяг постачання?

Стандартне постачання зазвичай включає головний волочильний верстат, систему приводу, коробку передач, ланцюг, каретку, тримач матриці, систему керування та розташування оправок для труб, де це можливо. Спеціальні для профілю матриці, спеціальні оправки та автоматичне обладнання для подачі, різання або приймання конфігуруються окремо відповідно до проекту.

8. Скільки часу займає доставка?

Для стандартних машин від FR-16 до FR-100 зазвичай потрібно приблизно 30–60 днів. Машини FR-150 і більші, індивідуальні конфігурації та спеціальна автоматизація можуть потребувати приблизно 90–120 днів. Прискорена доставка оцінюється індивідуально відповідно до виробничих потужностей і наявності комплектуючих.

9. Яка інформація потрібна для пропозиції?

Будь ласка, надайте марку матеріалу, початкову секцію, готовий креслення профілю або розміри, товщину стінки труб, довжину продукту, необхідну продуктивність, кількість ниток і бажаний рівень автоматизації. Зразок або креслення CAD корисні, коли профіль асиметричний або має вузькі кути.

10. Чи можна поставити машину для європейських чи північноамериканських проектів?

так Конфігурацію машини та електричну систему можна адаптувати до ринку призначення. Вимоги CE відповідно до Директиви щодо машин 2006/42/EC можуть бути розглянуті для відповідних європейських конфігурацій. Якщо застосовуються електричні вимоги, пов’язані з UL, їх слід уточнити перед виробництвом, щоб можна було відповідно вибрати компоненти керування та електричну конструкцію.

11. Чи можу я перевірити власний матеріал перед покупкою?

Якщо дозволяють умови проекту, можна організувати оцінку процесу на основі вибірки. Надання фактичних вимог до матеріалу та готового профілю дозволяє точніше оцінити силу витягування, інструменти та графік проходження, ніж покладатися лише на теоретичні розрахунки.

12. Що я повинен перевірити перед встановленням машини?

Покупець повинен підтвердити міцність фундаменту, площу машини, зазор між штрихами, електричну потужність, простір для подачі матеріалу, зону прийому продукції та доступ крана або підйому. FangRong може надати інформацію про основу та встановлення відповідно до остаточної конфігурації машини.

Запит на конфігурацію машини

Для точної пропозиції надсилайтеклас матеріалу, початковий профіль, готовий профіль, товщина стінки труби, якщо застосовно, довжина продукту, необхідна продуктивність і кількість ниток. Тоді FangRong може оцінити необхідну силу витягування, модель FR, конфігурацію матриці та оправки, хід і рівень автоматизації замість того, щоб вибирати машину лише за розміром профілю.

Irregular Chain Cold Drawing Machine packaging and shipment
Надіслати запит
Контактна інформація
  • Адреса

    NO.163, Shaton Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China

  • Електронна пошта

    frsale@dgfangrong.com

Розкажіть нам про свій матеріал, технічні характеристики продукту, виробничий процес і вимоги до обладнання. FangRong може обговорити відповідну машину холодного волочіння, волочильні матриці, випрямляльну машину та індивідуальні рішення для вашої програми.
Рейтинг:
5.0
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
Відхилятиприйняти