Продукти
Продукти

Ми пропонуємо повний асортимент обладнання для точної обробки металу, включаючи верстати для правки, холодного волочіння, загострювання, зняття фаски, різання, різьбонакочувальні верстати та волочильні штампи, призначені для труб, прутків і дротяних матеріалів у різних галузях промисловості.

Продукти
Чотирьохвалкова машина для прокатки
  • Чотирьохвалкова машина для прокаткиЧотирьохвалкова машина для прокатки
  • Чотирьохвалкова машина для прокаткиЧотирьохвалкова машина для прокатки
  • Чотирьохвалкова машина для прокаткиЧотирьохвалкова машина для прокатки

Чотирьохвалкова машина для прокатки

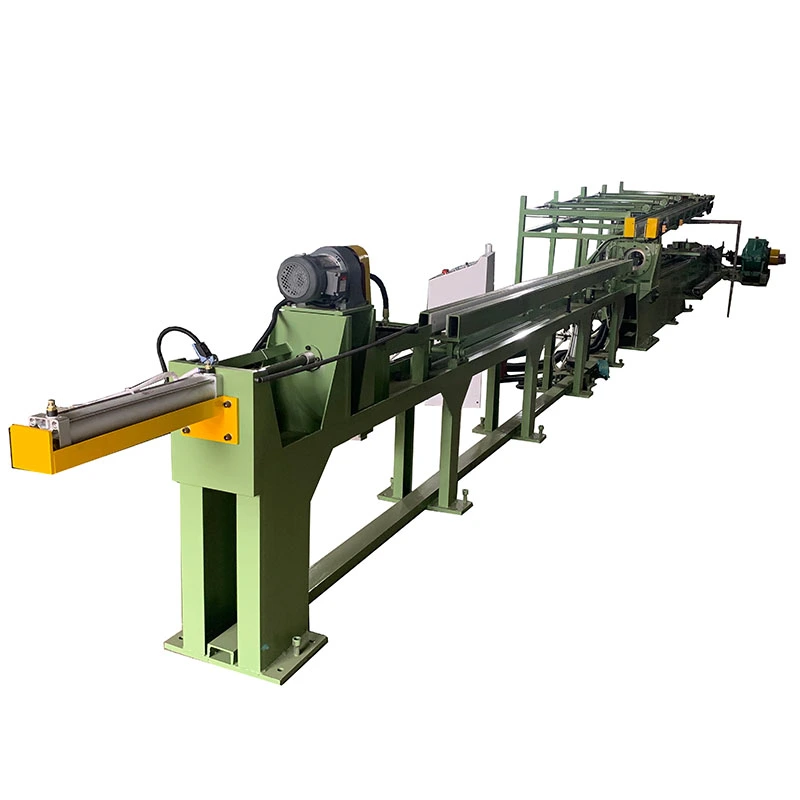
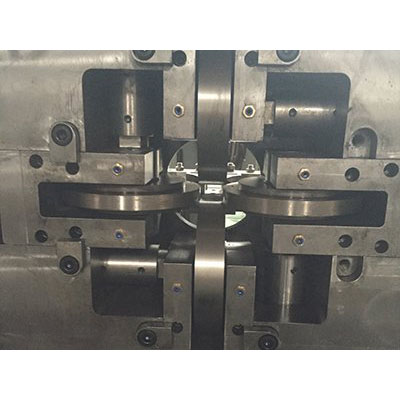
TheЧотирьохвалкова машина для прокаткипризначений для холодного витягуваннянапрямні, повзуни та сталеві профілі спеціальної форми. Із залученням сил300–750 кНі прискорюється до13 м/хв, він обробляє S55C, 20CrMo та подібні сталі з міцністю на розрив до 900 МПа. Theдволанцюговий привід, пневматична затискна каретка, регульований тримач матриці та жорстка С-подібна рама забезпечують стабільне малювання та прямолінійність≤1 мм/м. Контроль на сенсорному екрані PLC підтримує точне регулювання швидкості. Підходить длябудівельна техніка, засоби автоматизації та прецизійні сталеві профілі.

Рейтинг: 5.0
(Підрахунок рейтингів: 1)

TheЧотирьохвалкова машина для прокаткице ланцюговий верстат для холодної витяжки, призначений для точного волочіння сталевих профілів спеціальної форми, включаючи напрямні рейки, повзуни, асиметричні профілі та інші некруглі секції. Заготівлю попередньо загострюють на передньому кінці та протягують через прецизійну волочильну головку або прокатну матрицю, зменшуючи площу поперечного перерізу, одночасно контролюючи готовий профіль, розміри та прямолінійність.

На відміну від звичайного волочильного верстата, який використовується переважно для круглих виробів, цей верстат налаштований для профілів, де вирівнювання штампа, стабільність витягування та кінцева прямолінійність є критичними. Сферичний тримач матриці дозволяє регулювати кут матриці під час налаштування, забезпечуючи додатковий засіб корекції прямолінійності кресленої ділянки.

Стандартний асортимент включає в себе моделі FR-30, FR-45 і FR-65 з номінальним зусиллям витягування 300 кН, 450 кН і 650 кН відповідно. FR-65 використовує дволанцюговий привід для додатків з високим навантаженням, тоді як FR-30 і FR-45 використовують конфігурації з одним ланцюгом.

Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine

Як працює процес малювання

Машина поєднує контрольовану силу тяги, точне керування штампами та автоматизовану обробку матеріалу в одному циклі витягування.

1. Навантаження матеріалу— Сталеві прути або профілі спеціальної форми, такі як S55C і 20CrMo, завантажуються на штабельний стіл, як правило, за допомогою мостового крана. Потім заготовка переміщується на роликовий стіл подачі та розташовується для витягування.

2. Підготовка заготовки та введення матриці— Передній кінець заготовки попередньо загострений, щоб він міг проходити через отвір матриці. Фільєра встановлюється в сферичну гільзу матриці. Його конічний отвір, як правило, близько 6°, дозволяє регулювати тримач матриці для контролю напрямку креслення.

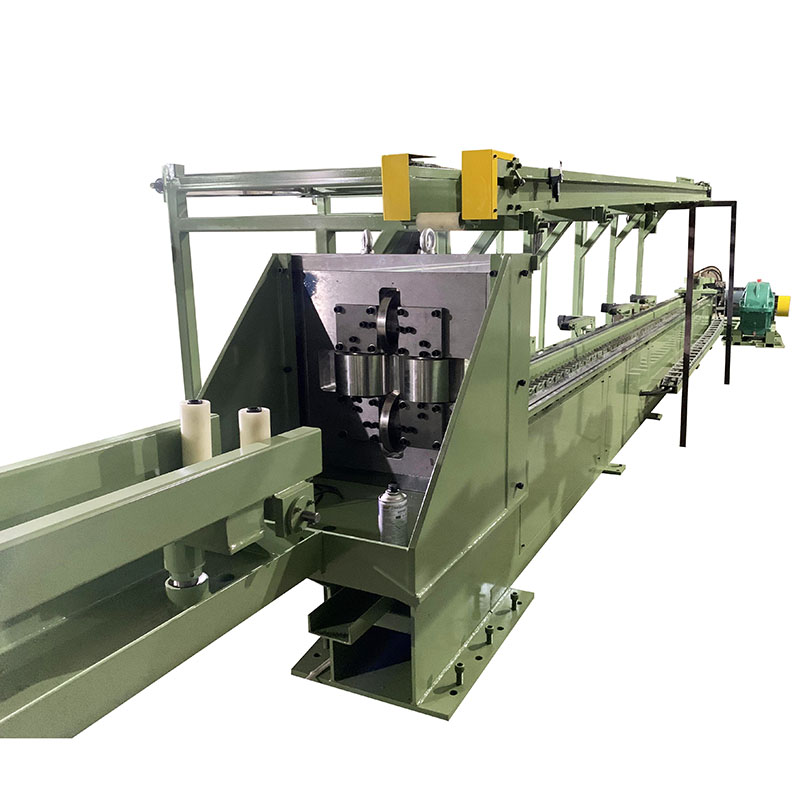
3. Малювання— Каретка захоплює загострений кінець за допомогою клинового пневматичного затискного механізму. Головний привід, що складається з двигуна постійного струму, коробки передач і потужної ланцюгової системи, тягне каретку вздовж точно оброблених напрямних.

4. Контрольоване розвантаження— Після завершення креслення кулачки каретки звільняють заготовку. Готова частина переноситься на приймальний пристрій, оснащений нейлоновими роликами, щоб зменшити пошкодження контакту. Потім механізм бокового переміщення відсуває виріб від лінії малювання.

5. Повернення каретки— Каретка повертається у вихідне положення, дозволяючи наступній заготовці увійти у виробничий цикл.

Які проблеми він вирішує?

Розсипаються розміри після гарячої обробки— Гарячекатані та екструдовані профілі можуть відрізнятися за розмірами, що робить їх непридатними для точного складання. Холодне витягування зменшує поперечний переріз завдяки контрольованому отвору матриці та забезпечує стабільніші кінцеві розміри.

Варіація прямолінійності— Довгі напрямні та асиметричні профілі чутливі до згинання під час попередніх операцій виробництва та транспортування. Регульований сферичний тримач матриці дозволяє операторам компенсувати відхилення в напрямку креслення під час налаштування.

Стан поверхні після гарячого формування— Витягування може покращити стан поверхні правильно підготовленої заготовки шляхом приведення матеріалу в контрольований контакт із матрицею. Однак холодне витягування не усуває автоматично всі дефекти поверхні, тому серйозні окалини, ямки, шви або тріщини слід усунути перед нанесенням.

Високі тягові навантаження на довгі профілі— Сталеві профілі спеціальної форми можуть вимагати значного зусилля витягування, особливо під час роботи зі сплавами більшої міцності або більшими скороченнями. Серія FR забезпечує різну потужність зусилля, а FR-65 використовує подвійний ланцюговий привід для важких умов експлуатації.

Обробка пошкоджень після малювання— Довгі прецизійні секції можуть бути подряпані або пом’яті під час розвантаження, якщо вони впадуть безпосередньо на металеві поверхні. Нейлонові ролики та бічна система перенесення використовуються для зменшення удару та контакту з поверхнею під час обробки продукту.

Конструктивні особливості для волочіння сталі спеціальної форми

Три класи сили протягування

FR-30, FR-45 і FR-65 відповідають різним вимогам до сили витягування. Вибір моделі повинен ґрунтуватися на міцності матеріалу, початковому та кінцевому поперечних перерізах, зменшенні за один прохід і необхідному обсязі виробництва, а не лише на тоннажі.

Дволанцюговий привід на FR-65

Для більш рівномірного розподілу тягового навантаження по каретці FR-65 використовується дві потужні ланцюгові лінії. Його основний ланцюг має конструкцію прямої пластини з кроком 200 мм. Ця конфігурація призначена для застосувань, де тягнуче зусилля є високим і важлива стабільна передача навантаження.

Сферичний тримач матриці

У тримачі матриці використовується сферична втулка, яка дозволяє регулювати кут матриці. Це дозволяє операторам точно налаштувати напрямок малювання та кінцеву прямолінійність без повторного видалення та повторного встановлення матриці.

Пневматичний затиск клинового типу

У каретці використовується пневматичний затискний механізм клинового типу для захоплення гострого кінця заготовки. Після штриха малювання губки автоматично відпускаються для розвантаження та повернення каретки.

Система прецизійних напрямних

Рама С-типу зварена з конструкційної сталі та знята напруги перед механічною обробкою. Направляючі поверхні, монтажні поверхні та відповідні базові площини обробляються для встановлення вирівнювання, необхідного для руху каретки та позиціонування матриці.

Двигун постійного струму та керування приводом

Каретка приводиться в рух двигуном постійного струму та потужним редуктором. Залежно від моделі використовуються приводи постійного струму Parker або Siemens. Регулювання швидкості дозволяє регулювати швидкість витягування відповідно до вимог заготовки та процесу.

Автоматичне отримання та передача

Після витягування заготовка передається в приймальний пристрій, оснащений нейлоновими роликами. Ланцюговий бічний механізм передачі потім переміщує готову секцію від машини, зменшуючи ручне оброблення між циклами креслення.

Інтегрована база збору масла

Основа машини включає герметичні зварні пластини, які можуть збирати волочильне мастило та запобігати його розповсюдженню безпосередньо на підлогу майстерні. Таке розташування також спрощує прибирання навколо лінії малювання.

Контроль PLC і HMI

Електрична система використовує керування на основі ПЛК із сенсорним екраном HMI для керування машиною, налаштування параметрів, моніторингу та сигналів, пов’язаних із безпекою. Ручний і автоматичний режими роботи можна налаштувати відповідно до виробничого процесу.

Сумісність із твердосплавними та прокатними матрицями

Тримач матриці може вміщувати матриці з карбіду вольфраму та прокатні матриці, дозволяючи адаптувати конфігурацію інструменту до матеріалу заготовки, геометрії профілю та вимог до зменшення.

Технічні характеристики

Вибір моделі

Вибирайте волочильну машину відповідно до фактичної сили витягування, а не просто номінального розміру профілю. На необхідне зусилля впливає марка матеріалу, міцність на розрив, початкові та кінцеві розміри, зменшення за прохід, тертя, змащення та геометрія матриці.

Для безперервного виробництва, як правило, краще уникати безперервної роботи з абсолютною максимальною силою. Фактичне допустиме робоче навантаження має бути підтверджено розрахунком сили та інженерною оцінкою виробника машини.

Параметр FR-65 FR-30 FR-45
Конфігурація Дволанцюгові, однорядні Одноланцюгові, однорядні Одноланцюгові, однорядні
Номінальна сила витягування 650 кН (65 т) 300 кН (30 т) 450 кН (45 т)
Максимальна сила тяги 750 кН при 0–13 м/хв 350 кН при 0–13 м/хв 550 кН при 0–12 м/хв
Номінальна швидкість малювання Приблизно 13 м/хв Приблизно 13 м/хв Приблизно 12 м/хв
Діапазон швидкості 0–37 м/хв 0–19 м/хв 0–18 м/хв
Ефективна довжина малюнка 12 м 12 м 12 м
Довжина ліжка ≤16 м Загальна 25 м Загальна 25 м
Головний двигун Z4-280-41, 166 kW, 675/1900 rpm, DC 75 кВт, 1000/2000 об/хв, DC 110 кВт, 1000/2000 об/хв, DC
Головна коробка передач ZFY560, коефіцієнт 112, потужність 185 кВт ZFY400-112 ZFY500-160
Основний ланцюг Крок 200 мм, міцний прямопластинчастий ланцюг Крок 180 мм, ланцюг прямий, 2 × 2 Крок 240 мм, ланцюг прямий, 2 × 2
Привід постійного струму Siemens 6RA80 Паркер Паркер
PLC/HMI Inovance Inovance Inovance
прибл. Слід 31 м × 4,1 м 25 м × 1,8 м 25 м × 2,1 м

Важливі параметри вибору

матеріал:Укажіть точну марку сталі, умови термічної обробки, міцність на розрив і межу текучості, якщо доступно. S55C, 20CrMo та інші леговані сталі під час холодної деформації поводяться по-різному.

Початковий і кінцевий розміри:Для секцій спеціальної форми надайте креслення, на яких показано всі важливі розміри, а не лише номінальну назву профілю.

Зниження за прохід:Зменшення необхідно оцінювати разом із міцністю матеріалу та геометрією матриці. Більше зменшення, як правило, збільшує силу витягування і може вимагати кількох проходів або проміжної термічної обробки.

Необхідна прямолінійність:Вкажіть вимоги до прямолінійності разом із методом вимірювання та довжиною виробу. Заявлене значення прямолінійності має значення лише тоді, коли визначено метод перевірки та стан продукту.

Швидкість виробництва:Відповідна швидкість витягування залежить від матеріалу, типу матриці, мастила, зменшення та вимог до поверхні. Максимальна швидкість машини не повинна автоматично розглядатися як рекомендована виробнича швидкість.

Тип матриці:Укажіть, чи використовується в процесі матриця з карбіду вольфраму, прокатна матриця чи інша система інструментів. Тип матриці впливає як на силу витягування, так і на стан поверхні.

Додатки

Напрямні рейки та профілі лінійного руху

Машина підходить для креслення сталевих напрямних рейок, повзунів та інших секцій з лінійним рухом, де важлива кінцева прямолінійність і узгодженість розмірів.

Для виробництва напрямної рейки профіль матриці повинен бути розроблений навколо фактичного поперечного перерізу. Критичні розміри, такі як ширина рейки, висота, геометрія канавки, радіус кута та контрольні поверхні, повинні бути включені в креслення матриці.

Спеціальні сталеві профілі

Чотирьохвалковий волочильний верстат може бути налаштований для некруглих сталевих профілів, включаючи асиметричні профілі, Т-подібні профілі, швелерні профілі, кутові профілі та спеціальні форми замовника, де підходить холодне волочіння.

Автомобільні та важкі компоненти обладнання

Холоднотягнуті профілі можна використовувати для вибраних структурних, шасі, підвіски та механічних компонентів, де потрібні контрольовані розміри та прямолінійність. Придатність процесу залежить від марки сталі та необхідного скорочення.

Будівельна техніка

Застосування включає спеціальні профілі, що використовуються в будівельному обладнанні, системах напрямних, конструктивних вузлах та інших компонентах машин, де довгі секції потребують контрольованих розмірів після гарячої прокатки або екструзії.

Прецизійне виробництво стрижнів і профілів

Верстат також можна використовувати для прецизійних стрижневих заготовок і індивідуальних промислових профілів, коли необхідний поперечний переріз і властивості матеріалу входять у діапазон сил витягування верстата.

Виробничі кейси

Напрямні рейки S55C:FR-65 можна сконфігурувати для тягання направляючої рейки у важких умовах, де необхідне зусилля тягання потребує дволанцюгового приводу. Сферичний тримач матриці забезпечує точку регулювання для контролю прямолінійності готової форми під час налаштування.

Профілі слайдера 20CrMo:FR-45 можна розглядати для профілів з легованої сталі з високою міцністю, якщо розраховане зусилля витягування залишається в межах можливостей машини. Фактичні результати зменшення та поверхні повинні бути перевірені відповідно до стану матеріалу замовника, конструкції матриці та системи змащення.

Чому варто вибрати FangRong

Four Rollers Rolling Drawing Machine manufacturer

26 років холодного волочіння

FangRong розпочала свій бізнес обладнання для холодного волочіння в 1998 році через спільне підприємство з тайванським фахівцем з обладнання для волочіння та стала її повною власністю в 2013 році. Компанія продовжує зосереджуватися на обладнанні для холодного волочіння, правки та відповідного обладнання для обробки металу тиском.

Два виробничих приміщення

Dongguan Fangrong Metallurgical Equipment Co., Ltd. і Yangjiang Fangrong Machinery Co., Ltd. підтримують виробництво та монтаж обладнання. Загальна річна виробнича потужність становить понад 650 машин.

Міжнародний проектний досвід

Обладнання FangRong експортується в більш ніж 70 країн і використовується клієнтами, які працюють зі сталлю, нержавіючої сталлю, міддю, латунню, алюмінієм і спеціальними сплавами.

Інженерна підтримка, крім постачання машин

Для повного проекту креслення вибір машини є лише частиною інженерної роботи. FangRong може підтримувати вибір матриці, планування фундаменту, нагляд за установкою, введення в експлуатацію, навчання операторів, постачання запасних частин і дистанційне усунення несправностей.

Майстерня та контроль якості

Four Rollers Rolling Drawing Machine workshop

Виробничі потужності

Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Підприємство, розташоване в місті Даланг, місто Дунгуань, спеціалізується на машинах холодного волочіння, рихтовальному обладнанні, різьбонакатних верстатах і відповідному обладнанні для обробки металу тиском.

Yangjiang Fangrong Machinery Co., Ltd.— Розташоване в районі Яндон міста Янцзян друге підприємство розширює виробничі потужності та підтримує більші проекти обладнання.

Виробничий процес

Four Rollers Rolling Drawing Machine production process

1. Перевірка матеріалу— Листи та профілі з конструкційної сталі перевіряються перед виготовленням.

2. Розкрій і формування— Каркас і елементи конструкції вирізаються і готуються згідно з технічним кресленням.

3. Зварювання рами— Рама типу С і основа зварюються та перевіряються перед зняттям напруги.

4. Зняття стресу — Post-weld stress relief is performed to reduce residual welding stress before precision machining.

5. Інтегральна механічна обробка— Напрямні поверхні, монтажні поверхні та критичні базові площини обробляються для встановлення необхідного вирівнювання.

6. Механічна збірка— Редуктор, ланцюгова система, каретка, плашкотримач, приймальні механізми зібрані.

7. Електрична та пневматична інтеграція— Двигуни, приводи, PLC, HMI, датчики та пневматичні компоненти підключені та перевірені.

8. Програмування ПЛК— Налаштовано логіку керування, робочі послідовності, функції моніторингу та сигнали безпеки.

9. Тестування машини — Machine movement, drawing system, carriage operation, unloading, transfer, and control functions are checked.

10. Підсумкова перевірка— Механічне центрування, електрична безпека, функції керування та відповідна продуктивність машини перевіряються перед відправленням.

11. Експортна тара — The machine is protected against corrosion, impact, and transportation damage before loading.

Заводське тестування перед відправкою

Перед відправленням машину можна перевірити в режимі холостого ходу та кресленнями відповідно до узгодженої технічної специфікації. Якщо замовник надає фактичні зразки заготовки, виробничі випробування можуть бути використані для перевірки сили витягування, руху каретки, швидкості, встановлення матриці, розвантаження та вимог до готового продукту.

Для застосувань із строгими вимогами до прямолінійності або розмірів критерії прийнятності повинні бути визначені заздалегідь, включаючи стан матеріалу, довжину виробу, допуск, метод вимірювання та кількість тесту.

Сертифікати

FangRong certifications for drawing machines

ISO 9001:2015— Система управління якістю, що охоплює відповідну проектну, виробничу, монтажну та сервісну діяльність. Сертифікат № UQ231211R1.

Маркування CE— Відповідне стандартне обладнання серії FR постачається з документацією CE щодо відповідних вимог щодо безпеки обладнання.

Перевірка SGS— Незалежні інспекційні послуги можуть бути організовані відповідно до вимог проекту.

Національні патенти— FangRong має 32 патенти на винаходи та понад 100 патентів на корисні моделі, що охоплюють конструкції обладнання та відповідні технології.

Пакети та доставка

Four Rollers Rolling Drawing Machine packaging and shipping

Чотирьохвалковий волочильний верстат підготовлений для транспортування на великі відстані завдяки структурному захисту, захисту від корозії та упаковці для окремих компонентів. Великі машинні секції можуть бути доставлені відповідно до кінцевої конфігурації обладнання та вимог логістики місця.

Перед відправленням можна надати креслення фундаменту, схеми анкерних болтів, документацію на обладнання, електричну інформацію та інші документи, пов’язані з установкою, відповідно до обсягу проекту.

FAQ

1. Які види сталевих профілів може обробляти чотиривалковий волочильний верстат?

Машина в основному використовується для холодного волочіння сталевих профілів спеціальної форми, таких як напрямні рейки, повзуни, рейки та інші профілі з некруглим поперечним перерізом. Фактична придатність залежить від геометрії профілю, марки матеріалу, вхідних розмірів, необхідного зменшення та сили витягування. Для вибору верстата та матриці слід надати зразок профілю або креслення детального розрізу.

2. Як вибрати між моделями FR-30, FR-45 і FR-65?

Вибір моделі повинен ґрунтуватися на розрахунковій силі витягування, а не лише на розмірі профілю. FR-30, FR-45 і FR-65 забезпечують номінальне зусилля витягування 300 кН, 450 кН і 650 кН відповідно з більшою максимальною потужністю зусилля. Під час визначення відповідної моделі слід враховувати міцність матеріалу, зменшення поперечного перерізу, тертя матриці, швидкість витягування та вимоги до виробництва.

3. У чому перевага сферичного тримача матриці?

Сферичний тримач матриці дозволяє регулювати положення матриці та кут відповідно до фактичного напрямку малювання. Це особливо корисно для асиметричних профілів, де невеликі помилки вирівнювання можуть спричинити нерівномірне навантаження, відхилення розмірів або сліди на поверхні. Правильне вирівнювання матриці також допомагає підтримувати стабільні умови витягування протягом тривалих виробничих циклів.

4. Чи може машина досягти необхідної прямолінійності після малювання?

Креслення може покращити узгодженість розмірів і прямолінійність, але кінцевий результат не визначається лише волочильним верстатом. Прямомірність вхідного матеріалу, точність профілю, залишкова напруга, геометрія матриці, зменшення за прохід, центрування машини та параметри креслення впливають на результат. Для суворих вимог прямолінійності ціль слід перевірити за допомогою креслення зразка та вимірювання перед остаточним налаштуванням машини.

5. Чи може одна машина обробляти різні профілі спеціальної форми?

Так, за умови, що профілі відповідають обмеженням сили машини, робочої довжини, каретки та розміру матриці. Для різних профілів зазвичай потрібні спеціальні волочильні матриці або інструменти, тоді як той самий волочильний верстат можна використовувати для кількох виробів. Для частих змін продукту під час вибору машини також слід враховувати доступність тримача матриці та час зміни інструменту.

6. Яка інформація потрібна, перш ніж рекомендувати машину?

Найкорисніша інформація включає марку матеріалу, розміри вхідного профілю, кінцеві розміри, креслення профілю або розріз CAD, початкову та кінцеву довжину, необхідне зменшення, цільову прямолінійність і стан поверхні, кількість виробництва та бажану швидкість креслення. Ці параметри дають змогу оцінити необхідну силу витягування, конфігурацію матриці, модель машини та допоміжну систему обробки, перш ніж виставити пропозицію.

Надіслати запит
Контактна інформація
  • Адреса

    NO.163, Shaton Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China

  • Електронна пошта

    frsale@dgfangrong.com

Розкажіть нам про свій матеріал, технічні характеристики продукту, виробничий процес і вимоги до обладнання. FangRong може обговорити відповідну машину холодного волочіння, волочильні матриці, випрямляльну машину та індивідуальні рішення для вашої програми.
Рейтинг:
5.0
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
Відхилятиприйняти