Whatsapp
Ми пропонуємо повний асортимент обладнання для точної обробки металу, включаючи верстати для правки, холодного волочіння, загострювання, зняття фаски, різання, різьбонакочувальні верстати та волочильні штампи, призначені для труб, прутків і дротяних матеріалів у різних галузях промисловості.
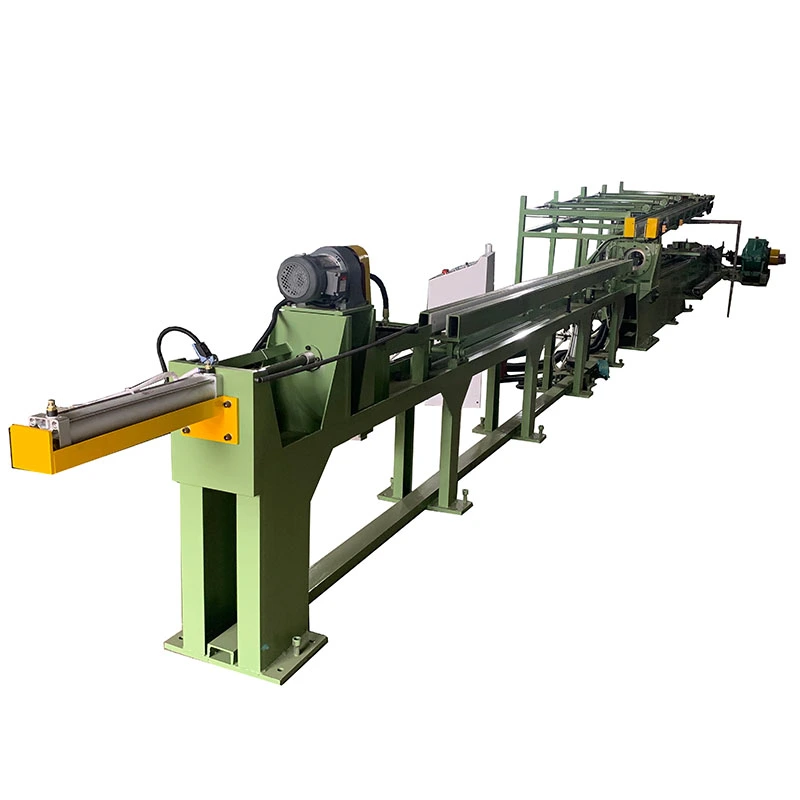
The Carbon Steel Hydraulic Four-Die Pointing Machine is designed for reducing and forming the ends of carbon steel tubes, bars, and profiles before cold drawing, pulling, straightening, or other downstream operations. The machine uses four hydraulic cylinders to drive four dies toward the center at the same time, forming the material end into the required reduced or tapered shape.
Для обробки вуглецевої сталі сила формування повинна бути розподілена навколо заготовки, а не зосереджена в одному чи двох напрямках. Розташування чотирьох матриць допомагає контролювати ексцентриситет і овальну деформацію, зберігаючи загострену секцію придатною для наступної операції. Він доступний у конфігураціях FR-25, FR-50, FR-100, FR-160 і FR-250 для різних розмірів матеріалів і товщини стінок.
Заготовка розташовується в центрі вузла матриці. Коли гідравлічна система починає цикл наведення, чотири циліндри переміщують матриці всередину з чотирьох напрямків. Матриці тиснуть на кінець труби або прутка і поступово зменшують його перетин відповідно до вибраного профілю матриці.
Після завершення такту формування матриці повертаються у вихідне положення, і оброблену заготовку можна видалити. Операція не вимагає ручного формування матеріалу з кількох напрямків, що корисно для виробничих ліній, що обробляють повторювані партії труб або прутків з вуглецевої сталі.
Труби та прутки з вуглецевої сталі можуть мати різні умови формування залежно від діаметра, товщини стінки, міцності матеріалу та необхідних розмірів загостреного кінця. Гідравлічна система з чотирма матрицями забезпечує зусилля з чотирьох сторін під час одного циклу формування, допомагаючи оператору контролювати положення та форму зменшеного кінця.
| Концерн обробки | Гідравлічний підхід із чотирма матрицями |
|---|---|
| Кінцевий ексцентриситет | Чотири штампи застосовують формувальну силу навколо заготовки, щоб зберегти зменшену секцію в центрі. |
| Овальна деформація | Протилежні матриці працюють разом під час формування, допомагаючи контролювати нерівномірну деформацію. |
| Розмітка поверхні | Правильний вибір матриці та синхронізований рух допомагають обмежити локальний тиск формування. |
| Повторне виготовлення | Гідравлічний привід забезпечує повторюваний цикл формування для пакетної обробки. |
| Високоміцна вуглецева сталь | Гідравлічна система забезпечує необхідне зусилля формування для важчих і міцніших матеріалів. |
Модель машини слід вибирати відповідно до фактичного зовнішнього діаметра, товщини стінки, стану матеріалу та необхідних розмірів наведення. Більша машина автоматично не є кращим вибором; гідравлічна потужність і розташування матриці повинні відповідати формувальному навантаженню заготовки.
FR-25 і FR-50 призначені для трубок меншого розміру. FR-100 охоплює більші секції та товщі стіни, тоді як FR-160 та FR-250 призначені для робіт із великим діаметром або важкими стінами. Остаточна конфігурація також може бути скоригована, якщо вимоги замовника до матеріалу та формування виходять за межі стандартного діапазону.
| Модель | Діапазон наведення | Товщина стінки | Циліндр | Потужність двигуна | Розміри | вага |
|---|---|---|---|---|---|---|
| FR-25 | φ25 | 0,5-2,0 мм | φ63 × φ25 мм, 4 циліндри | 5,5 кВт | 1200 × 620 × 1500 мм | 300 кг |
| FR-50 | φ50 | 0,5-3,0 мм | φ200 × φ30 мм, 4 циліндри | 11 кВт | 600 × 1000 × 1300 мм | 1000 кг |
| FR-100 | φ100 | 0,5-5,0 мм | φ250 мм, 4 циліндри | 18,5 кВт | 1400 × 900 × 1700 мм, без масляного бака | 3000 кг |
| FR-160 | φ30-φ160 | 0,5-10 мм | φ350 × φ150, 4 циліндри | 55 кВт-4 | 1800 × 1500 × 1500 мм, без масляного бака | 5000 кг |
| FR-250 | φ250 | ≤40 мм | φ400 × φ160, 4 циліндри | 90 кВт-4 | 2000 × 1500 × 2000 мм, без масляного бака | 6000 кг |
Специфікації вище є еталонними конфігураціями. Фактичні параметри машини можна регулювати відповідно до типу матеріалу, розмірів труби або прутка, вимог до формування та умов виробництва. Специфікації на замовлення доступні.
Для лінії холодного волочіння кінець труби спочатку потрібно зменшити настільки, щоб пройти через волочильну матрицю та дозволити волочильному обладнанню захопити або витягнути матеріал. Наказувальний верстат виконує цю підготовку перед тим, як труба входить у секцію малювання.
На результат формування впливає більше ніж номінальний діаметр машини. Необхідно врахувати товщину стінки, марку вуглецевої сталі, оригінальні розміри труби, геометрію матриці, необхідну довжину загострення та вимоги до волочильної форми. Тому ці деталі використовуються під час визначення відповідної конфігурації машини та матриці.
Для виробників, які виконують безперервні операції креслення, послідовна підготовка кінців труби також може зменшити ручну корекцію між операціями наведення та креслення.
Машину можна інтегрувати у виробничі процеси, де труби, прутки або профілі з вуглецевої сталі вимагають обрізання кінців перед наступною операцією формування або витягування.
Конфігурація машини може бути адаптована до різних умов виробництва, включаючи зміни розміру матеріалу, товщини стінки, розмірів наведення, гідравлічного тиску, методу завантаження, методу розвантаження та вимог до контролю.
Стандартне обладнання охоплює основні функції наведення, тоді як машина також може бути налаштована навколо існуючої виробничої лінії замовника. Залежно від застосування система може включати автоматичне завантаження та розвантаження, налаштовані структури матриці, різні налаштування гідравлічного тиску та налаштування системи керування.
Перед вибором обладнання Fangrong може переглянути специфікацію матеріалу, розміри труби або прутка, необхідний розмір загостреного кінця, обсяг виробництва та подальший процес креслення. Клієнти також можуть надати зразки матеріалів або креслень для підтвердження конфігурації.
Fangrong було засновано в 1998 році та має більш ніж 26-річний досвід роботи з рихтовальними машинами, обладнанням для холодного волочіння та відповідним металургійним обладнанням. Його обладнання використовується більш ніж у 60 галузях промисловості, має понад 10 000 клієнтів і експортується в понад 60 країн і регіонів.
Компанія управляє двома виробничими підприємствами в провінції Гуандун. Dongguan Fangrong Metallurgical Equipment Co., Ltd. у місті Даланг, місто Дунгуань, є головним офісом і основною виробничою базою, виробляючи прецизійні машини холодного волочіння, правильні верстати, різьбонакочувальне обладнання та відповідне обладнання.
Yangjiang Fangrong Machinery Co., Ltd. у районі Яндун міста Янцзян розширює виробничі потужності та підтримує виробництво та доставку обладнання.
Машина побудована відповідно до необхідної сили наведення, розмірів труби, конфігурації матриці та гідравлічної потужності. Ці параметри підтверджуються перед виготовленням, щоб структура машини та гідравлічна система відповідали призначеному діапазону обробки вуглецевої сталі.
Інженерне підтвердження
Спочатку перевіряються розміри труби або прутка замовника, товщина стінки, діаметр наконечника, клас матеріалу та вимоги до виробництва. Потім визначаються розташування матриці, розмір циліндра, потужність двигуна та конфігурація машини.
Виготовлення рами машини
Основний каркас і несучі елементи виготовляються за затвердженими кресленнями. Конструктивні розміри та позиції кріплення ключів перевіряються під час виготовлення, щоб підтримувати необхідне вирівнювання.
Механічна обробка критичних компонентів
Зони кріплення циліндрів, гнізда матриці, направляючі компоненти, вали та інші прецизійні деталі обробляються за вказаними розмірами. Критичні сполучаються поверхні перевіряються перед складанням.
Монтаж гідравлічної системи
Гідравлічні циліндри, насоси, клапани, трубопроводи та елементи керування встановлюються відповідно до гідравлічної схеми. Чотири циліндри налаштовані для спільної роботи, щоб матриці скоординовано рухалися до центру труби.
Штамп і формування
Чотири матриці встановлюються на верстат відповідно до необхідної конфігурації наведення. Рух матриці, робочий зазор і позиціонування перевіряються перед введенням гідравлічного в експлуатацію.
Випробування тиску та руху
Гідравлічна система працює за допомогою повторюваних робочих циклів для перевірки стабільності тиску, руху циліндра, синхронізації матриці та реакції системи керування.
Пробне вказування
За потреби можна обробити зразки труб або прутів з вуглецевої сталі, щоб перевірити результат формування за вибраної конфігурації машини. Загострений кінець перевіряється на відповідність кресленню замовника або вимогам процесу.
Остаточна перевірка та підготовка відправлення
Перед доставкою машина перевіряється на гідравлічну роботу, механічний рух, електричні функції, пристрої безпеки та загальний стан збірки. Після приймання відкриті поверхні захищаються, а машина готується до транспортування.
Fangrong проводить перевірку продуктивності машини перед відправленням, включаючи механічну роботу, гідравлічні характеристики, точність прямолінійності, де це можливо, робочу стабільність і сумісність із зазначеним матеріалом і умовами обробки.
Компанія має сертифікат ISO9001:2015 за сертифікатом UQ231211R1. Його обладнання також має маркування CE згідно з Директивою про машини 2006/42/EC із забезпеченням безпеки, включаючи аварійну зупинку, дворучне керування та світлові завіси. Перевірка SGS доступна для відповідних замовлень.
Fangrong розробив портфоліо національних патентів, пов’язаних із металургійним обладнанням, включаючи пристрій натягу ланцюга, багатожильний тримач матриці та систему швидкої зміни оправки. Компанія має 32 патенти на винаходи та понад 100 патентів на корисні моделі.
Типові патенти включають 2013207829011 на пристрій натягу ланцюга, 2008300532117 на багатонитковий тримач матриці та ZL2015 2 0842922.7 на систему швидкозмінної оправки.
Перед відправкою гідравлічна машина з чотирма матрицями з вуглецевої сталі перевіряється на підтверджену конфігурацію, включаючи модель, діапазон наведення, гідравлічні компоненти, потужність двигуна, електричну систему та аксесуари. Потім машина захищається відповідно до способу транспортування та призначення.
Для закордонних замовлень основна машина та знімні компоненти закріплюються окремо, де це необхідно, щоб зменшити рух під час транспортування. Гідравлічні та електричні частини захищені від вологи та зовнішнього впливу, тоді як спосіб упаковки можна регулювати відповідно до завантаження контейнера або інших вимог до доставки.
Fangrong також може надати посібник з експлуатації, інформацію про встановлення, вказівки щодо введення в експлуатацію та запасні частини, необхідні для нормальної роботи після доставки.
На стандартні машини поширюється 12-місячна, зазвичай один рік, гарантія на виробничі дефекти та дефекти якості. Доступні запчастини та платний ремонт після закінчення гарантійного терміну.
Для використання та обслуговування обладнання надаються інструкції з експлуатації та відеоуроки. Монтаж, введення в експлуатацію та технічне керівництво можуть бути організовані відповідно до вимог проекту.
Звичайні запасні частини включають наконечники, гідравлічні ущільнення та гідравлічні насоси. Перед замовленням запасних частин клієнти можуть надати інформацію про модель машини та компоненти, щоб можна було підтвердити необхідну деталь.
Машина призначена в основному для труб, прутків і профілів з вуглецевої сталі. Фактична можливість формування залежить від марки матеріалу, розмірів, товщини стінки та необхідної форми загостреного кінця.
Чотири штампи застосовують силу формування з чотирьох напрямків протягом одного циклу. Таке розташування допомагає контролювати ексцентриситет і нерівномірну деформацію порівняно з формуванням з меншої кількості напрямків.
так Зменшення кінця є одним з його основних застосувань. Гостру секцію можна підготувати відповідно до вимог подальшого процесу креслення.
Порівняйте фактичний зовнішній діаметр, товщину стінки, стан матеріалу та необхідні розміри формування з робочим діапазоном машини. Fangrong може підтвердити відповідну модель після перегляду параметрів заготовки.
так Доступні моделі охоплюють різні діапазони товщини стінок, з FR-250 у списку для товщини стінок до 40 мм. Фактична конфігурація повинна бути підтверджена відповідно до класу матеріалу та вимог до формування.
так Конструкцію матриці та розміри формування можна налаштувати відповідно до необхідного розміру труби або прутка та геометрії загостреного кінця.
Автоматичне завантаження та розвантаження можна розглядати як частину індивідуальної конфігурації машини або виробничої лінії. Конструкція залежить від розмірів заготовки та існуючої схеми лінії.
За потреби може бути організована обробка зразків. Клієнти можуть надати зразки матеріалів, креслення, розміри або вимоги до обробки, щоб можна було оцінити конфігурацію машини та матриці.
Укажіть тип або марку матеріалу, зовнішній діаметр, товщину стінки, необхідний діаметр і довжину загостреного кінця, обсяг виробництва та подальший процес. Фотографії або креслення заготовки також корисні для підтвердження конфігурації.
Стандартні моделі можуть бути доступні зі складу або зазвичай можуть бути доставлені протягом 30 днів. Для нестандартних налаштованих машин зазвичай потрібно 30-60 днів, залежно від конфігурації.
Одна машина приймається як мінімальна кількість замовлення. Fangrong також працює з заводами, трейдерами та дистриб'юторами.
T/T і L/C доступні, інші умови оплати обговорюються.
Адреса
NO.163, Shaton Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Тел
Електронна пошта