Whatsapp
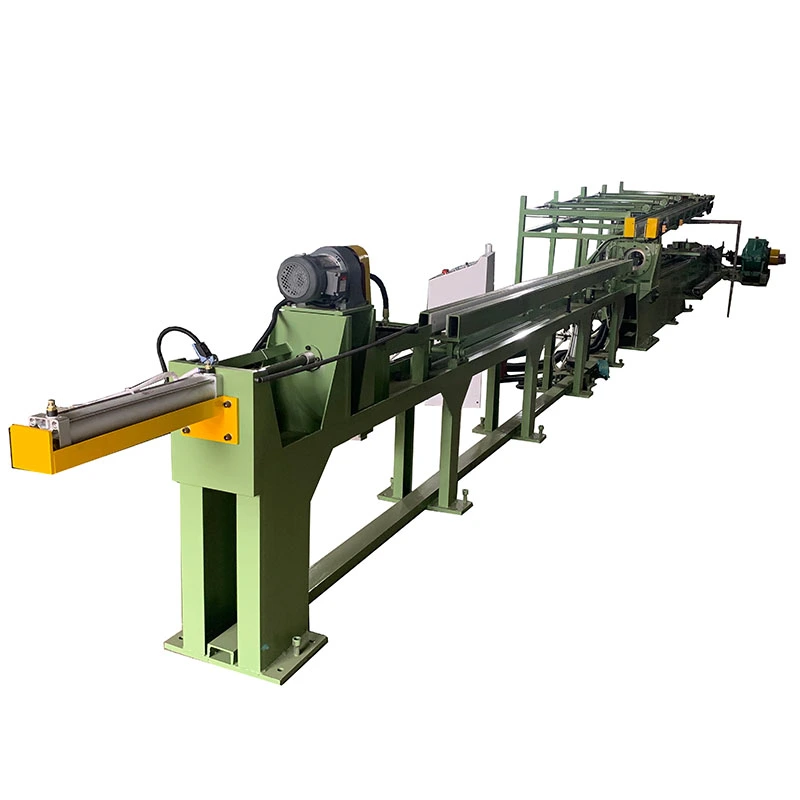
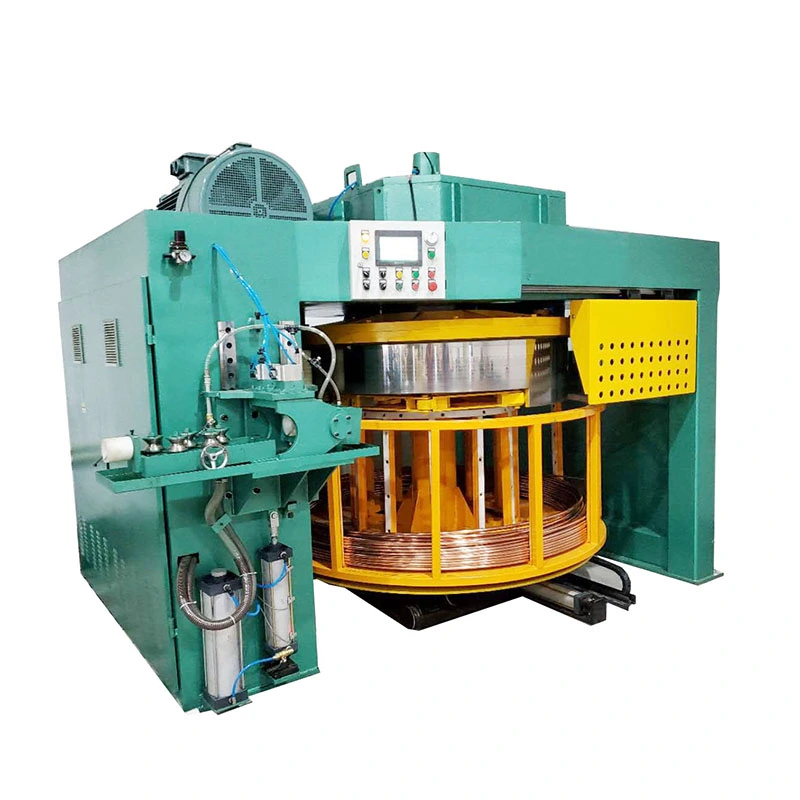
Ми пропонуємо повний асортимент обладнання для точної обробки металу, включаючи верстати для правки, холодного волочіння, загострювання, зняття фаски, різання, різьбонакочувальні верстати та волочильні штампи, призначені для труб, прутків і дротяних матеріалів у різних галузях промисловості.
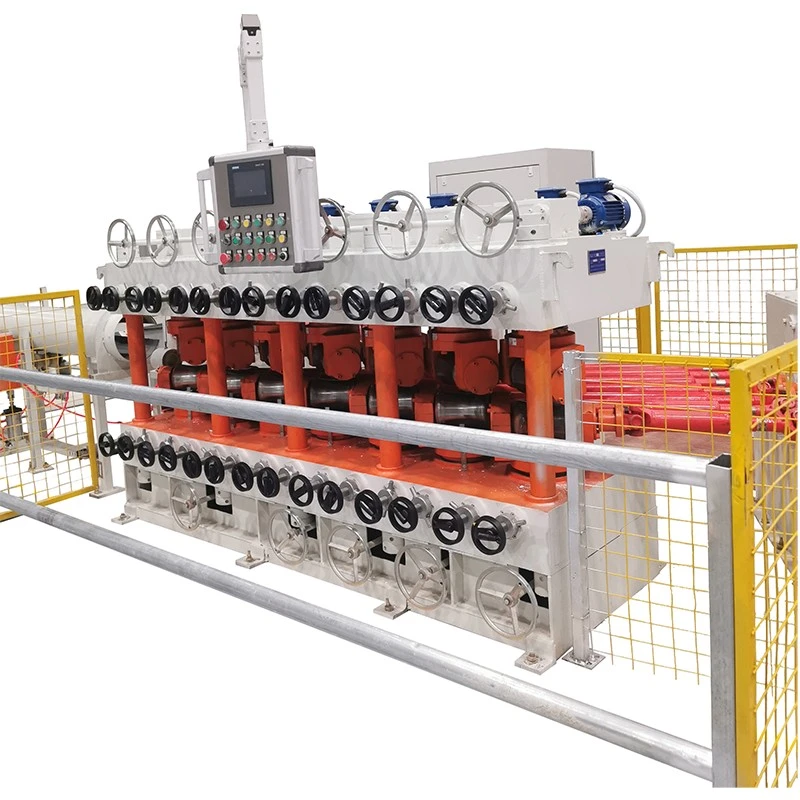
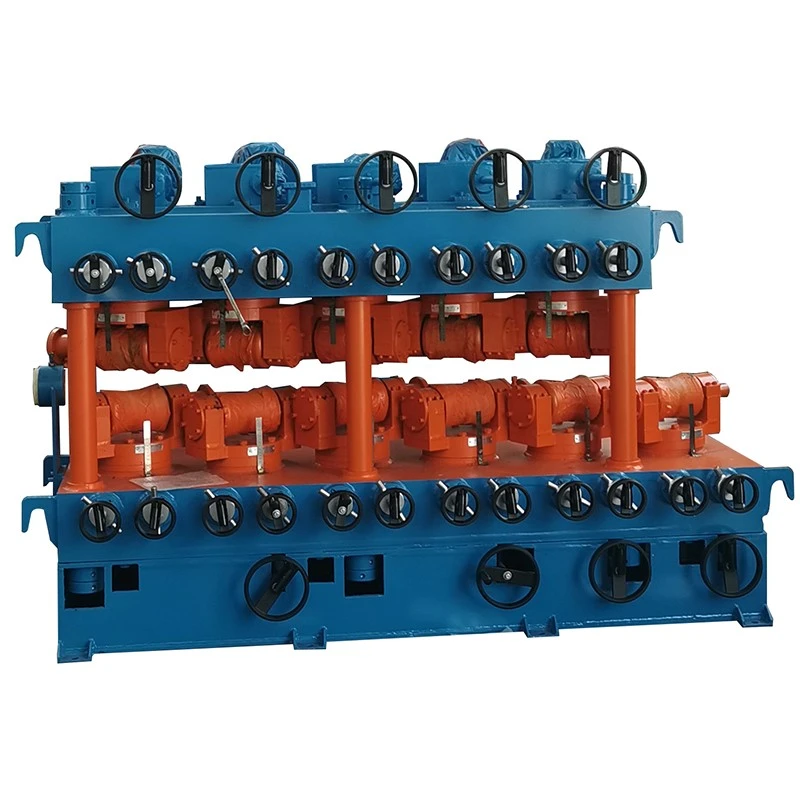
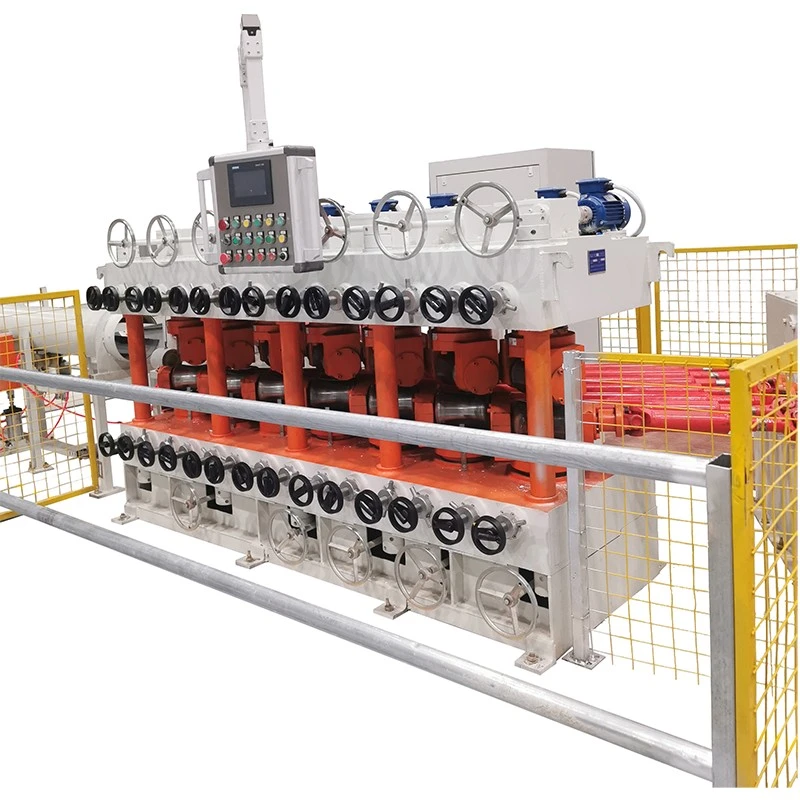
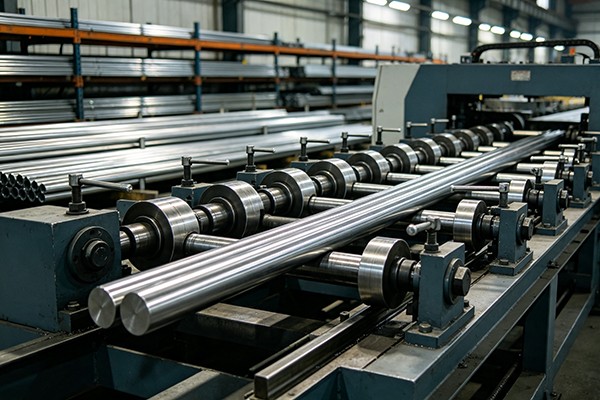
Розроблена для латунних труб, стрижнів та інших виробів з кольорових металів, ця латунна вертикальна багатороликова випрямляюча машина виправляє вигин і деформацію за допомогою серії контрольованих контактів роликів. Процес багатоточкової корекції підходить для латуні, оскільки матеріал є відносно пластичним і може мати сліди або локально деформуватися, якщо застосувати надмірний тиск ролика.
Машина використовується після екструзії, витягування, відпалу або інших процесів формування для підготовки прямого латунного матеріалу до різання, нарізання різьби, згинання, механічної обробки та складання. Для трубок тиск валика має відповідати зовнішньому діаметру та товщині стінки, щоб уникнути непотрібної овальності або слідів на поверхні.
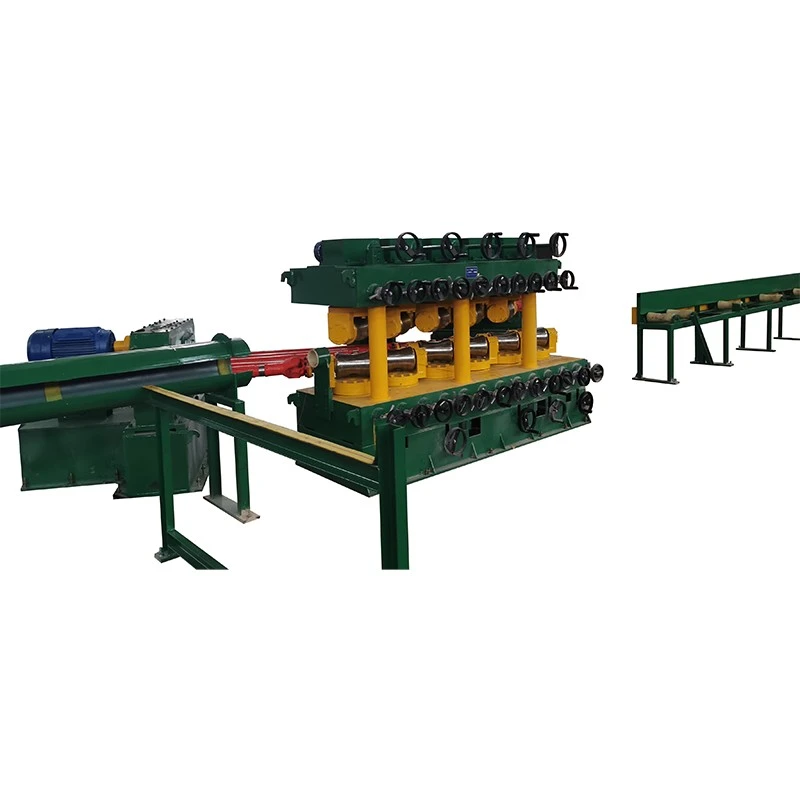
Латунний матеріал потрапляє в секцію роликів і проходить через кілька регульованих роликів. Кожна контактна точка застосовує контрольовану кількість згинання в певному напрямку. Накопичена корекція поступово зменшує початкову кривизну в міру того, як трубка або стрижень рухається через машину.
Розташування роликів забезпечує декілька точок корекції, а не концентрацію деформації в одному місці. Це допомагає контролювати прямолінійність, одночасно зменшуючи непотрібне навантаження на латунну поверхню та поперечний переріз. Кут ролика, відстань відкриття та робоча швидкість регулюються відповідно до розміру заготовки, товщини стінки та стану матеріалу.
Вироби з латуні зазвичай використовуються там, де важливі відповідність розмірів, оброблюваність і стан поверхні. Процес випрямлення, який виправляє вигин, але змінює округлість труби або залишає сліди від роликів, може створити проблеми під час наступних операцій.
Латунна вертикальна багатовалкова випрямляльна машина серії FR доступна з різною кількістю роликів, розмірами роликів, відстанями відкриття, потужністю приводу та робочою швидкістю. Залежно від моделі машина використовує 7+7, 10+1 або 6+6 розташування роликів. Перерахований діапазон трубок варіюється від φ5 мм до φ180 мм, тоді як діапазони суцільних стрижнів залежать від моделі.
Готова прямолінійність залежить від сорту матеріалу, діаметра труби, товщини стінки, початкової деформації, міцності на розрив і налаштування процесу. Наступні специфікації є еталонними значеннями; Остаточна конфігурація повинна бути підтверджена фактичною заготовкою.
| Модель | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Ролики Кількість | 7+7 роликів | 7+7 роликів | 10+1 ролики | 6+6 роликів | 10+1 ролики | 10+1 ролики | 10+1 ролики | 10+1 ролики | 10+1 ролики | 10+1 ролики |
| Вимоги до сировини / Діапазон труб (мм) | φ5–φ10 / Товщина стінки 1–7 | φ10–φ30 / Товщина стінки 1–7 | φ10–φ40 / Товщина стінки 1–5 | φ18–φ50 / Товщина стінки 1–4 | φ18–φ60 / Товщина стінки 3–12 | φ30–φ80 / Товщина стінки 2–7 | φ40–φ100 / Товщина стінки 2,5–10 | φ50–φ130 / Товщина стінки 2,5–10 | φ40–φ100 / Товщина стінки 2,5–10 | φ80–φ180 / Товщина стінки 3–20 |
| Вимоги до сировини / Діапазон суцільного стержня (мм) | φ5–φ10 | φ10–φ15 | φ10–φ25 | φ10–φ25 | φ18–φ30 | φ30–φ45 | φ16–φ55 | φ16–φ60 | φ16–φ55 | φ80–φ95 |
| Довжина сировини (мм) | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Міцність сировини на розрив (МПа) | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Прямолінійність сировини (мм/м) | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Готова прямолінійність (мм/м) | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Розмір ролика (мм) | φ68 × 90 | φ115 × 160 | φ130 × 210 | φ136 × 260 | φ150 × 260 | φ200 × 300 | φ220 × 300 | φ250 × 360 | φ220 × 300 | φ320 × 460 |
| Діаметр ролика (мм) | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Відстань відкриття верхнього та нижнього роликів (мм) | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Регульований діапазон нахилу | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° |
| Потужність головного двигуна (кВт) | 2,2 × 2 | 5,5 × 2 | 11 × 2 | 11 × 2 | 15 × 2 | 22 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 90 × 2 |
| Частотно-регульований привод (кВт) | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Потужність підйомного двигуна (кВт) | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Робоча швидкість (м/хв) | 10–30 | 10–30 | 10–40 | 0–20 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 |
| Висота центру (мм) | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Вага (т, еталон) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Для латунних труб найважливішим фактором вибору є не просто зовнішній діаметр. Товщина стінки, температура матеріалу, міцність на розрив і вхідна деформація впливають на те, яку силу корекції можна застосувати без зміни геометрії труби.
Для суцільних латунних стрижнів основними параметрами є діаметр, довжина, стан матеріалу і необхідна прямолінійність. Коли одній машині потрібно обробляти кілька розмірів, перед замовленням слід перевірити повний робочий діапазон і вимоги до регулювання роликів.
Якщо готовий продукт має жорсткий допуск прямолінійності, рекомендується надати зразок, креслення або детальну специфікацію матеріалу для підтвердження конфігурації та тестування процесу.
Виробництво латунних труб і стрижнів:Випрямлення латунних виробів після екструзії, холодного витягування, відпалу та інших процесів формування.
Сантехнічні та сантехнічні компоненти:Підготовка латунних трубок і стрижнів для кранів, клапанів, фітингів і супутніх компонентів.
HVAC та холодильна техніка:Обробка латунних труб, що використовуються в холодильних системах, теплообмінниках та іншому тепловому обладнанні.
Електричні компоненти:Виробництво прямих латунних стрижнів і трубок для клем, з’єднувачів, провідних компонентів і обладнання.
Автомобільні компоненти:Підготовка латунних матеріалів для оброблених фітингів, з’єднувачів, датчиків та інших точних деталей.
Промислове обладнання:Регулювальні латунні стрижні та трубки, що використовуються для арматури, кріплень, інструментів і механічних компонентів.
Точна обробка:Забезпечення більш прямої сировини для обробки з ЧПК, різання, нарізання різьби, свердління та згинання.
Компанія FangRong була заснована в 1998 році та виробляє рихтувальні машини, обладнання для холодного волочіння та відповідне металургійне обладнання. Компанія управляє виробничими потужностями в містах Дунгуань і Янцзян, Китай.
Наше обладнання постачається більш ніж 10 000 клієнтів у понад 60 країнах і регіонах. Асортимент продукції охоплює обладнання для труб, прутків та інших видів металообробки.
Dongguan Factory:Розташоване в місті Даланг, місто Дунгуань, це підприємство зосереджено на виробництві верстатів холодного волочіння, правильних верстатів і відповідного обладнання для обробки металу.
Фабрика Янцзян:Розташоване в районі Яндон міста Янцзян це підприємство надає додаткові виробничі потужності для машин FangRong.
Станини машин і конструктивні компоненти виготовляються та обробляються відповідно до затвердженого проекту. Ролики обробляються та завершуються відповідно до необхідних робочих розмірів і стану поверхні, а компоненти приводу, регулювання та керування збираються під час остаточної інтеграції машини.
Перед відправкою машину перевіряють на регулювання ролика, роботу приводу, регулювання швидкості, електричні функції та загальний робочий стан. Якщо погоджено, труби або бруски для зразків можуть бути використані для перевірки процесу випрямлення на відповідність визначеним вимогам.
ISO 9001:2015:Сертифікація системи управління якістю, Сертифікат № UQ231211R1.
Знак CE:Устаткування з маркуванням CE доступне відповідно до застосовної конфігурації машини та вимог.
Перевірка SGS:За потреби проекту або замовника можуть бути організовані сторонні послуги перевірки.
Патенти:FangRong розробив запатентовані технології для металообробного обладнання, включаючи патенти на винаходи та корисні моделі. Приклади: 2013207829011, 2008300532117 і ZL2015 2 0842922.7.
Рихтувальні машини готуються відповідно до їх розмірів, ваги та способу доставки. Основні вузли машини та окремі компоненти закріплюються та захищаються перед завантаженням, експортна упаковка та документація оформлені відповідно до вимог пункту призначення та транспортування.
так Серія FR включає конфігурації як для труб, так і для суцільних прутків. Застосовуваний діапазон залежить від моделі, стану матеріалу та розмірів заготовки. Застосування труб вимагає особливої уваги до зовнішнього діаметра та товщини стінки.
Товщина стінки впливає на стійкість труби до вигину та її реакцію на тиск ролика. Тонкостінні труби зазвичай вимагають більш контрольованого контакту, щоб уникнути овальності або локальної деформації. Тому машину слід вибирати, використовуючи як діаметр труби, так і товщину стінки, а не лише зовнішній діаметр.
Маркування поверхні залежить від стану ролика, контактного тиску, профілю ролика, поверхні матеріалу та налаштування процесу. Оскільки латунь відносно м’яка, слід уникати надмірного тиску. Геометрію ролика та умови роботи можна налаштувати відповідно до необхідного стану поверхні.
Залежно від моделі FR, указана кінцева прямолінійність коливається від ≤0,3 до ≤0,8 мм/м. Досяжний результат також залежить від марки латуні, розмірів труби або прутка, вхідної деформації та налаштування машини. Для жорстких допусків рекомендується тестування зразків.
Так, якщо розміри відповідають робочому діапазону вибраної моделі. Якщо потрібні часті зміни розміру, під час вибору машини слід враховувати діапазон регулювання ролика та вимоги до перемикання.
Будь ласка, надайте марку латуні, зовнішній діаметр труби та товщину стінки або діаметр суцільного прутка, довжину виробу, міцність на розрив або твердість, вхідну прямолінійність, необхідну прямолінійність готової обробки, вимоги до поверхні та швидкість виробництва. Креслення або зразок продукту корисні для нестандартних застосувань.
так FangRong може налаштувати машину відповідно до асортименту заготовок і виробничого процесу. Варіанти можуть включати розташування роликів, систему приводу, контроль швидкості, обладнання для подачі та розвантаження та електричну конфігурацію.
так Рихтувальний верстат можна розташувати після таких процесів, як екструзія, витягування або відпал, а також перед різанням, нарізанням різьби, згинанням або механічною обробкою. Розташування входу та виходу можна розглядати відповідно до існуючої виробничої лінії.
Щоб отримати точну пропозицію, надішліть марку латуні, розміри труби або стрижня, товщину стінки труб, довжину виробу, вхідну деформацію, необхідну прямолінійність, необхідну швидкість виробництва та кількість. Фотографії, креслення або зразок матеріалу рекомендуються, якщо до заготовки пред’являються особливі вимоги.
FangRong забезпечує введення машини в експлуатацію та технічну підтримку відповідно до узгодженого обсягу проекту. Для поставленого обладнання можуть бути організовані інструкції зі встановлення, навчання операторів та підтримка з усунення несправностей.
```Адреса
NO.163, Shaton Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Тел
Електронна пошта