Whatsapp
Ми пропонуємо повний асортимент обладнання для точної обробки металу, включаючи верстати для правки, холодного волочіння, загострювання, зняття фаски, різання, різьбонакочувальні верстати та волочильні штампи, призначені для труб, прутків і дротяних матеріалів у різних галузях промисловості.
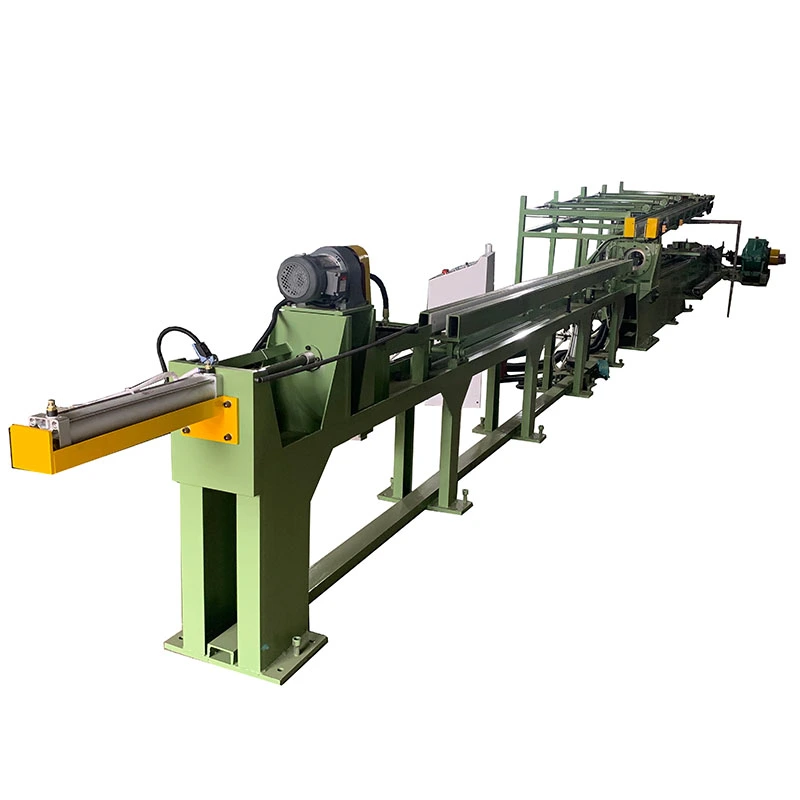
TheАвтоматичний креслярський верстатусуває вказівку смуги за допомогою aгідравлічна штовхальна головкащоб подати повнорозмірний брусок через матрицю до того, як головний циліндр займе роботу. Це зменшуєвтрата матеріалу, інструментів і обробки. Моделі від FR-5T до FR-200T забезпечуютьСила тяги 5–200 тонніСила штовхання 10–300 тонндляØ13–100 ммбари. Підходить для вуглецевої сталі, легованої сталі, нержавіючої сталі, міді та алюмінію.
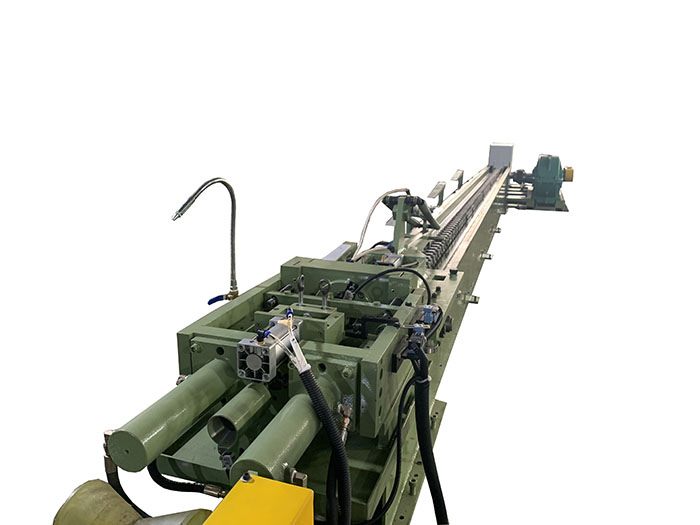
TheАвтоматичний креслярський верстатце гідравлічний верстат холодного волочіння, розроблений для виробництва прутків, де звичайне загострення створює втрату матеріалу, додаткове оброблення або вузьке місце перед волочінням. Замість того, щоб зменшувати кінець прутка за допомогою окремого наконечника, задня гідравлічна штовхальна головка проштовхує незагострений пруток через матрицю, доки передній кінець не ввійде в каретку. Потім каретка бере на себе і протягує стрижень через матрицю.
Таке розташування особливо корисне длякороткі прутки, виробництво прецизійних прутів у великих обсягах і матеріали, які важко або дорого вказувати. Машини серії FangRong FR доступні від 5T до 200T, охоплюючи тверді круглі прутки приблизно від Ø13 до Ø100 мм. Протягування труб також можна налаштувати за допомогою відповідних оправок та інструментів.
TheВолочильна машина з штовхачем усуває це вузьке місце. Незагострений стрижень штовхається безпосередньо в матрицю, і каретка бере участь після того, як виходить передній кінець. Це найбільш цінно, коли вихід матеріалу та час обробки важливіші, ніж просто максимізація швидкості витягування.
Типова виробнича ситуація:Виробник кріплення, який працює з короткими прутками з легованої сталі, може втратити значну частину корисної довжини під час загострювання. Завдяки системі точкових штовхачів пруток може вводитися в процес витягування без попередньої механічної обробки або обтискання його кінця, що дозволяє більшій частині придбаного прутка залишатися доступним для холодної висадки.
1. Завантаження:Незагострений стрижень поміщають на решітку подачі та вирівнюють із матрицею.
2. Гідравлічне штовхання:Задня штовхальна головка затискає брусок і штовхає його вперед через матрицю. Ця початкова сила важлива, оскільки стрижень не був загострений і, отже, стикається з більшим опором при вході в матрицю.
3. Приймання перевезення:Коли зменшений передній кінець виходить із матриці, головна каретка захоплює штангу.
4. Безперервне малювання:Головка штовхача відпускається або повертається, тоді як головний гідравлічний циліндр протягує штангу через матрицю на необхідну довжину витяжки.
5. Повернення та розвантаження:Після витягування каретка повертається і готовий брусок вивантажується для наступної операції.
Елементи управління PLC і HMI координують послідовність штовхання, затискання, малювання та повернення. Точне зусилля штовхання, зусилля витягування, хід і конфігурація матриці вибираються відповідно до початкового діаметра, кінцевого діаметра, сорту матеріалу та графіка зменшення.
Задня гідравлічна штовхальна головка дозволяє незагостреному стержню входити в матрицю, усуваючи потребу в окремій операції наведення. Це найбільш важливо для заводів, які переробляють короткі прутки або дорогі сплави, де втрата матеріалу з кожного кінця прутка безпосередньо впливає на врожайність.
Приклад виготовлення:Виробник опорних роликів, який використовує короткі заготовки з легованої сталі, може зберегти більшу корисну довжину прутка замість того, щоб видаляти загострену секцію перед витягуванням. Економічна вигода залежить від довжини прутка та кількості, яка зазвичай видаляється під час наведення, тому його слід розраховувати на основі фактичних даних про виробництво, а не приймати як фіксований відсоток.
Звичайне наведення видаляє частину кінця смуги або залишає зменшену секцію, яку пізніше можна відрізати. Процес штовхання точки уникає цього етапу підготовки. Чим коротший брусок і вища його матеріальна цінність, тим важливішою стає ця функція.
Для довгих прутків відсоток економії від усунення гострого кінця може бути відносно невеликим. Однак для коротких точних заготовок ті самі 100-300 мм матеріалу можуть становити набагато більший відсоток готової деталі.
Головка штовхача забезпечує силу, необхідну для запуску незагостреного бруска через матрицю, тоді як головний циліндр витягування забезпечує силу для решти ходу витягування. Місткість штовхальної головки вибирається відповідно до стійкості до штампу, міцності матеріалу, діаметра та зменшення, а не просто відповідно до основного тоннажу.
Чому це важливо:Автоматичний волочильний верстат може мати достатній номінальний тоннаж витягування, але все одно бути непридатним, якщо початкова сила штовхання недостатня для твердого сплаву або великого обрізання. Тому FangRong розраховує вимоги до штовхання та креслення з фактичного матеріалу та розмірів клієнта.
Модульний тримач матриці скорочує час зміни інструменту, коли прутки різного діаметру обробляються на одному верстаті. Це особливо корисно для робочих цехів і заводів, які виробляють кілька розмірів за одну зміну. Якщо лінія безперервно виробляє тільки один діаметр, швидкозмінний інструмент є менш критичним, ніж правильний термін служби матриці та вибір сили витягування.
Гідравлічну силу та швидкість можна регулювати відповідно до матеріалу та графіка проходу. Це дозволяє операторам уникати застосування надмірної сили до відносно м’яких матеріалів, зберігаючи достатню силу для нержавіючої сталі, легованої сталі та інших високоміцних матеріалів.
У прецизійному виробництві валів контрольовані умови витягування допомагають зменшити раптове навантаження та пошкодження поверхні. Кінцева прямолінійність і точність розмірів все ще залежать від конструкції матриці, стану прутка, що надходить, графіка проходження та подальшого процесу правки.
ПЛК контролює послідовність між рухом натискної головки, захопленням, входом матриці, затисканням каретки, витягуванням і поверненням. Оператори можуть встановлювати та контролювати ключові параметри процесу через HMI.
Це найбільш корисно, коли одна машина працює з різними матеріалами або розмірами. Для лінійки з одним продуктом автоматизоване керування послідовністю в основному зменшує втручання оператора та допомагає зберегти встановлений процес повторюваним.
Стандартна конфігурація серії FR призначена для цільних круглих прутків. Витягування труб можливе за допомогою відповідних оправок, заглушок і матриць. Застосування труб має бути підтверджено під час проектування, оскільки товщина стінки, тип оправки та вимоги до мастила впливають на необхідну силу витягування та інструменти.
Правильну модель слід вибрати зпочатковий діаметр, кінцевий діаметр, міцність матеріалу, зменшення площі та необхідна продуктивність. Одного номінального тоннажу недостатньо для вибору машини.
| Модель | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Ємність малювання (тонни) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Гідравлічна штовхальна головка (тонни) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Натискний циліндр | φ63×200 мм | φ80×200 мм | φ100×200 мм | φ125×200 мм | φ150×300 мм | φ160×700 мм | φ180×300 мм | φ200×300 мм | φ220×300 мм | φ250×300 мм | φ280×300 мм | φ300×300 мм |
| Потужність масляного насоса (кВт) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Діапазон діаметрів прутка (мм) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Потужність головного двигуна (кВт) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Стандартна довжина малюнка:10 м. Індивідуальна довжина креслення може бути розроблена відповідно до схеми виробництва замовника.
Важливо:Діапазон діаметрів, наведений вище, є застосовним діапазоном прутів машини, а не гарантією того, що кожен матеріал можна витягнути від найбільшого початкового діаметра до кожного можливого кінцевого діаметра за один прохід. Фактичний графік проходів необхідно перевірити на міцність матеріалу, зменшення за прохід, геометрію матриці та мастило.
Використовується для прутків, які постачаються на лінії холодного завантаження для болтів, шпильок, гвинтів, шпильок та подібних компонентів. Конструкція штовхача вістря особливо корисна, коли короткі заготовки створюють високий відсоток брухту вістря.
Сценарій клієнта:Виробник кріпильних виробів, який замінює окрему послідовність наведення та витягування, може використовувати FR-30T для об’єднання входу матриці та витягування в один машинний цикл, зменшуючи проміжну обробку перед холодною висадкою.
Підходить для прецизійної заготовки, яка використовується для рульових валів, приводних стрижнів, компонентів клапанів та інших точених або оброблених деталей. Важливими параметрами є сила витягування, допуск на діаметр, стан поверхні та здатність підтримувати стабільний графік проходу.
Сценарій клієнта:Постачальник автомобільної промисловості, який виготовляє шину з легованої сталі для компонентів рульового керування, може використовувати конфігурацію FR-100T, де усунення загострених кінців покращує використання матеріалу перед механічною обробкою.
Нанесення може забезпечити контрольований діаметр і покращений стан поверхні перед наступним шліфуванням, лущенням або фінішною обробкою. Однак для підшипників лише креслення не замінює вимоги до розмірів і поверхні кінцевого процесу шліфування.
Сценарій клієнта:Виробник підшипників може використовувати FR-50T для роликових заготовок, де стабільне витягування зменшує кількість матеріалу, який пізніше потрібно видалити під час обробки.
Високоміцні інструментальні сталі вимагають більшої сили витягування та ретельного контролю обрізання за один прохід. Тому машину слід вибирати на основі фактичної міцності матеріалу та розрахунків графіка проходження, а не лише на основі діаметра.
Сценарій клієнта:Переробник інструментальної сталі, що витягує високошвидкісні сталеві стрижні, може використовувати модель FR більшої потужності, коли опір деформації перевищує практичний діапазон менших волочильних верстатів.
Нержавіюча сталь, титан, нікелеві сплави та інші дорогоцінні матеріали можуть виграти від усунення окремої операції наведення. Перевага особливо актуальна, коли матеріал дорогий або кінець прутка важко підготувати послідовно.
Сценарій клієнта:Для виробництва титанових прутків уникнення звичайного механічного загострення може спростити процес підготовки переднього кінця та зменшити обробку матеріалу перед холодним витягуванням.
Автоматичну машину для витягування точок можна налаштувати для застосування в мідних та алюмінієвих прутках, де потрібне контрольоване витягування для зменшення розмірів або покращення поверхні. Для м’яких матеріалів може не знадобитися максимальна доступна сила штовхання, тому вибір меншої моделі може зменшити непотрібну встановлену потужність.
Перш ніж запитувати пропозицію, надішліть таку інформацію:
матеріал:сорт, міцність на розрив або межа текучості та стан термічної обробки.
Початковий розмір:зовнішній діаметр і довжина прутка.
Готовий розмір:діаметр цілі та допуск на розміри.
Зниження:зменшення необхідної площі та кількості проходів волочіння.
Виробництво:необхідних штук на годину або тонн на зміну.
Формат продукту:суцільний брусок або труба.
Автоматизація:ручне завантаження або автоматичне подавання, різання, випрямлення та укладання.
Ці деталі дозволяють перевірити необхідну силу витягування, силу штовхання, конфігурацію матриці та машинний цикл перед пропозицією. Машину не слід вибирати тільки тому, що її номінальний тоннаж перевищує модель іншого постачальника.
Стандартний комплект автоматичної креслярської машини для штовхання точок зазвичай включаєволочильна рама, гідравлічна система волочіння, гідравлічна штовхальна головка, тягова каретка, тримач матриці, гідравлічний блок живлення, електрична шафа керування, ПЛК та HMI. Стандартна оснастка поставляється згідно узгодженої комплектації; виробничі штампи для конкретних розмірів клієнта повинні бути підтверджені окремо в пропозиції.
Додаткове обладнання може включати системи автоматичної подачі, вимірювання прутків, різання, випрямлення, розвантаження та укладання. Остаточний обсяг має бути вказано по пунктах у комерційній пропозиції, щоб клієнт точно знав, що надійде на завод.
FangRong виробляє обладнання для холодного волочіння з 1998 року. Виробництво здійснюється на підприємствах у містах Дунгуань та Янцзян, охоплюючи механічну обробку, гідравлічну збірку, електричну інтеграцію та випробування машин.
Механічне вирівнювання:направляючі рейки, тягова каретка та тримач матриці перевіряються на правильність центрування перед остаточним складанням.
Гідравлічна система:під час введення в експлуатацію перевіряється стабільність тиску, рух циліндра та герметичність.
Електрична система:Послідовність ПЛК, функції HMI, датчики та схеми безпеки перевіряються.
Ефективність малювання:якщо доступний матеріал замовника, можна обробити зразки брусків, щоб перевірити послідовність штовхання-витяжки та узгоджені параметри процесу.
Це тестування є більш корисним, ніж проста демонстрація без навантаження, оскільки фактична сила витягування залежить від матеріалу замовника, початкового діаметра, зменшення та інструменту.
1. Інженерний огляд:перед виготовленням перевіряються розміри прутків, матеріали, вимоги до скорочення та автоматизації.
2. Перевірка компонентів:основні структурні, гідравлічні та трансмісійні компоненти перевіряються відповідно до виробничих вимог.
3. Точна обробка:циліндр і механічні компоненти обробляються та завершуються відповідно до їх функціональних допусків.
4. Механічна збірка:рама, направляюча система, штовхальна головка, тягова каретка та тримач матриці зібрані та вирівняні.
5. Гідравлічна та електрична інтеграція:циліндри, клапани, насоси, датчики, PLC і HMI підключені та введені в експлуатацію.
6. Функціональне тестування:послідовності натискання, затискання, витягування та повернення тестуються перед відправленням.
7. Остаточна перевірка:перевіряються гідравлічний тиск, електробезпека, розміри машини та погоджена конфігурація.
ISO 9001:2015:система управління якістю, що охоплює відповідні процеси проектування, виробництва та обслуговування. Сертифікат № UQ231211R1.
Маркування CE:доступний для стандартних конфігурацій машин, розроблених для відповідних європейських вимог до машин. Документація про відповідність і відповідні стандарти повинні бути підтверджені для точної конфігурації машини, що постачається.
Безпека машин:конструкція безпеки машини може включати схеми аварійної зупинки, огородження, блокування та інші захисні пристрої, необхідні відповідно до відповідної оцінки ризику машини.
Перевірка SGS: third-party inspection can be arranged when required by the purchase contract.
Важливо:CE – це не те саме, що сертифікація UL. Якщо машину встановлюють у Сполучених Штатах чи Канаді, і для проекту потрібні електричні компоненти зі списку UL/CSA або сертифікація, це необхідно вказати перед виробництвом, щоб можна було відповідним чином налаштувати електричну шафу та компоненти.
MOQ:1 повна машина.
| Кількість замовлення | Основа ціноутворення | Типова комерційна домовленість |
| 1 машина | Стандартна котирувальна ціна | Для окремих виробничих ліній або пробних проектів |
| 2-4 машини | Проектна пропозиція | Підходить для багаторядкового розширення; можлива знижка на кількість |
| 5+ машин | Об'ємна пропозиція | Кінцева ціна залежить від модельного ряду, автоматизації та графіка доставки |
Стандартний час виконання замовлення:приблизно через 30-60 днів після технічного підтвердження, підтвердження контракту та отримання узгодженого депозиту. Великі машини або системи з інтегрованою автоматизацією можуть потребувати більшого часу виробництва.
Прискорене замовлення:прискорений графік можна оцінити відповідно до поточної потужності заводу, моделі машини та наявності компонентів. Пришвидшений термін доставки повинен бути підтверджений письмово перед розміщенням замовлення, а не наданий як фіксована гарантія.
Оплата:типовою домовленістю є 30% депозиту після підтвердження замовлення та 70% залишку перед відправкою після узгодженого заводського приймального випробування. Остаточні умови визначаються договором купівлі-продажу.
Гарантія:12 місяців з моменту введення в експлуатацію на погоджених умовах гарантії.
Автоматичний креслярський верстат готується до експорту з відповідною захисною упаковкою, захистом від корозії для відкритих оброблених поверхонь і упаковкою на основі розмірів машини та способу доставки. Великі волочильні верстати можуть потребувати секційного транспортування залежно від обмежень контейнерів і доступу до місця.
Перед відправкою клієнт повинен підтвердитирозміри входу до заводу, вимоги до фундаменту, вантажопідйомність, електропостачання та розвантажувальне обладнання. Надання цих даних до виробництва допомагає уникнути затримок встановлення після прибуття.
Основна перевага полягає в тому, що кінець бруска не потрібно механічно загострювати перед малюванням. Задня гідравлічна штовхальна головка штовхає незагострений стрижень через матрицю, доки не з’явиться передній кінець, після чого каретка захоплює та протягує його. Це може зменшити втрати матеріалу та виключити окрему операцію загострення, що особливо корисно для виробництва прутків у великих обсягах, де 100–300 мм загостреного матеріалу на пруток інакше було б відкинуто.
так Автоматичний креслярський верстат розроблений спеціально для креслення брусків без звичайного попереднього наведення. Однак перед підтвердженням конфігурації необхідно перевірити матеріал заготовки, початковий діаметр, зменшення за прохід, геометрію матриці та необхідне зусилля витягування. Дуже тверді сплави або надзвичайно велике скорочення можуть потребувати іншої конструкції матриці або графіка проходження.
Вибір машини не повинен базуватися лише на діаметрі прутка. Необхідне зусилля витягування залежить від міцності матеріалу, початкового та кінцевого діаметрів, зменшення поперечного перерізу, тертя, кута матриці та швидкості витягування. Наприклад, для стрижня з вуглецевої сталі товщиною 50 мм і стрижня з високоміцного сплаву товщиною 50 мм можуть знадобитися суттєво різні сили витягування. FangRong може розрахувати необхідні сили штовхання та тяги на основі даних замовника про матеріал і розміри, перш ніж рекомендувати модель FR.
Серія FR охоплює приблизно 13–100 мм цільні круглі прутки, залежно від моделі. Типове застосування включає вуглецеву сталь, леговану сталь, нержавіючу сталь, підшипникову сталь, інструментальну сталь, мідь, алюміній та інші відповідні матеріали для холодного витягування. Для труб або спеціальних профілів можуть знадобитися різні інструменти, і їх слід оцінювати окремо перед замовленням.
Економія залежить від початкової довжини наконечника, довжини прутка, діаметра, матеріалу та методу виробництва. Звичайний процес може видалити приблизно 100–300 мм від кожного бруска, щоб створити загострений кінець. Таким чином, скасування цього кроку може підвищити вихід матеріалу, але фактичну економію слід розраховувати на основі розмірів прутка замовника та наявного припуску на загострення, а не приймати як фіксований відсоток.
Не обов'язково. Холодне витягування може підвищити точність розмірів і стан поверхні, але його не слід розглядати як заміну спеціалізованого випрямлення, якщо застосовуються жорсткі вимоги до прямолінійності. Якщо готовий продукт вимагає контрольованої прямолінійності, виробничу лінію можна налаштувати на окремий процес правки після креслення.
Перед пропозицією постачальник повинен отримати марку матеріалу, початковий діаметр, кінцевий діаметр, необхідну довжину витяжки, довжину прутка, необхідну продуктивність, цільовий допуск розмірів, пропуски витягування, якщо вони відомі, і доступне заводське джерело живлення. Фотографії або зразки наявної загостреної планки також можуть допомогти визначити умови входу в матрицю та необхідну конфігурацію штовхальної головки.
Стандартна конфігурація зазвичай включає гідравлічний блок живлення, головний двигун, задню штовхальну головку, тяговий циліндр і каретку, тримач матриці, систему керування PLC і HMI, а також узгоджені стандартні інструменти. Точний набір матриць, електричні компоненти, автоматична система завантаження або розвантаження та інше допоміжне обладнання повинні бути підтверджені в технічній пропозиції, оскільки вони залежать від матеріалів, розмірів і вимог замовника до автоматизації.
Адреса
NO.163, Shaton Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Тел
Електронна пошта