Whatsapp
Ми пропонуємо повний асортимент обладнання для точної обробки металу, включаючи верстати для правки, холодного волочіння, загострювання, зняття фаски, різання, різьбонакочувальні верстати та волочильні штампи, призначені для труб, прутків і дротяних матеріалів у різних галузях промисловості.
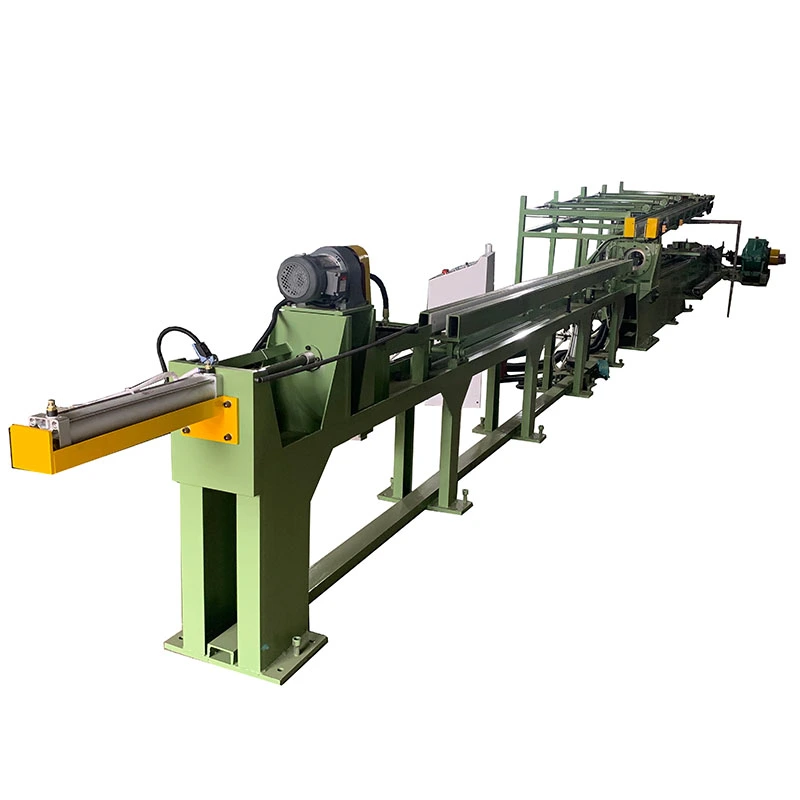
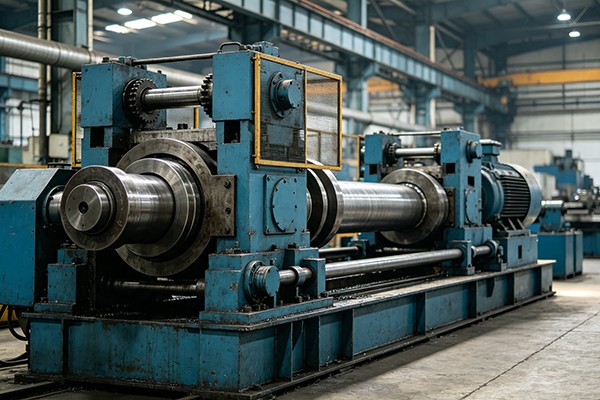
TheМашина для автоматичного розтягуваннявикористовується, коли трубі потрібен більший або точніший внутрішній діаметр без нагрівання матеріалу. Гідравлічний циліндр рухає розширювальну оправку через отвір, забезпечуючи контрольовану радіальну деформацію для корекціївнутрішні розміри і овальність. Діапазон від FR-10T до FR-500T охоплює сили розширення10–500 тоннзі штрихами до10 м, тоді як багатонасосні гідравлічні системи підбирають вихідну потужність для різних розмірів труб і навантажень. Він підходить длятруби з вуглецевої сталі, легованої сталі, нержавіючої сталі та спеціальних металевих труб, включаючи прецизійні труби великого діаметру, деформовані секції та кінці труб, підготовлені для з’єднання.
TheМашина для автоматичного розтягуваннягідравлічна холодна волочильна машина для збільшення внутрішнього діаметра металевих труб без підігріву. Замість того, щоб зменшувати розмір труби, як при звичайному холодному витягуванні, він протягує оправку, що розширюється, через отвір, щоб збільшити внутрішній діаметр, покращити округлість і наблизити трубу до необхідного кінцевого розміру.
Цей процес корисний, коли заготовка труби механічно міцна, але її внутрішній діаметр, овал або кінцевий розмір не відповідають специфікації креслення. Він також використовується, коли виробництво прецизійної труби більшого діаметру з меншого початкового розміру потребувало б гарячого розширення та додаткової обробки.
Обкладинки серії FR від FangRongВід 10 до 500 тонн сили розширення, зі стандартом10 м ефективний хід розширення. Правильна модель залежить головним чином від матеріалу труби, товщини стінки, початкового та цільового діаметрів, довжини труби та необхідного розширення за прохід, а не лише від діаметра.


Типовою виробничою проблемою є труба, яка досягла необхідної товщини стінки, але все ще має занижений або овальний внутрішній отвір. Повторне зменшення труби за допомогою звичайного волочильного верстата призведе до переміщення розмірів у неправильному напрямку. Розширювальний стенд вирішує це шляхом застосування контрольованої радіальної деформації зсередини труби.
Труба закріплена на станині верстата, розширювальна оправка розташована всередині отвору, і гідравлічний циліндр протягує оправку через трубу. Оправка видавлює стінку труби назовні в межах розрахованого діапазону деформації. Для великого збільшення діаметра можна використовувати кілька проходів замість спроби надмірного розширення за один прохід.
Практичний приклад:китайський виробник труб використовував anFR-400Tмашина для труб великого діаметру, які використовуються в проекті нафто- та газопроводу. Поєднання високої тягової сили та довгого робочого ходу було вибрано, оскільки виробничі вимоги передбачали довгі труби та контрольовані внутрішні розміри. Для коротших труб або менших змін діаметра менша модель FR може бути економічнішою.
Занижений внутрішній діаметр:Коли зовнішній діаметр і товщина стінки вже близькі до необхідних значень, розширення отвору може виправити внутрішні розміри без повторного запуску процесу формування.
Овальність труби:Труби можуть деформуватися під час прокатки, зварювання, транспортування або попередніх операцій формування. Контрольоване внутрішнє розширення може покращити округлість, коли деформація знаходиться в межах можливостей процесу обраної оправки.
Виробництво прецизійних труб великого діаметру:Звичайне холодне витягування - це, перш за все, процес відновлення. Розширений малюнок забезпечує протилежний напрямок формування і тому корисний для вибраних безшовних або зварних труб великого діаметру.
Підготовка кінця труби:Якщо кінець труби повинен досягти визначеного внутрішнього розміру перед фланцем або з’єднанням, для необхідної геометрії можна розробити спеціальний інструмент для розширення.
Окалина гарячого формування та окислення:Якщо матеріал і коефіцієнт розширення дозволяють холодну обробку, процес уникає етапу нагрівання, який використовується при гарячому розширенні. Це може зменшити утворення оксиду та подальші вимоги до очищення. Однак холодне розширення не є автоматично найкращим вибором для кожного сплаву чи коефіцієнта розширення; спочатку необхідно перевірити пластичність матеріалу та допустиму деформацію.
1. Позиціонування труби:Заготівлю встановлюють на станину верстата і вирівнюють по осі розширення. Правильне центрування важливе для довгих труб, оскільки надмірний ексцентриситет може вплинути на кінцевий отвір.
2. Установка оправки:У трубу вставляється відповідна розпірна оправка. Діаметр оправки, геометрія носа, матеріал і обробка поверхні вибираються відповідно до марки труби та цільових розмірів.
3. Гідравлічне розширення:Головний циліндр протягує оправку через трубу. Гідравлічна система забезпечує контрольовану силу, а не ударне навантаження, пов’язане з механічними тяговими системами.
4. Корекція розмірів:Коли оправка проходить через отвір, стінка труби зазнає контрольованої пластичної деформації. Фактично досяжне розширення залежить від міцності матеріалу, товщини стінки, початкового діаметра, мастила, геометрії оправки та кількості проходів.
5. Перевірка:Після розширення трубу можна перевірити на внутрішній діаметр, овальність, стан стінок і загальну відповідність розмірів перед наступною операцією.
Серія FR використовує гідравлічні силові агрегати, конфігуровані відповідно до тоннажу машини. Для швидкого переміщення циліндра можна використовувати насоси нижчого тиску з більшою витратою, тоді як насоси високого тиску забезпечують необхідну силу під час такту розширення. На великих машинах кілька насосів дозволяють обробляти ці два умови роботи окремо.
Ця різниця має значення у виробництві. Машина, вибрана лише для максимального зусилля, все ще може мати невиправдано довгий цикл, якщо гідравлічна система не може швидко рухати циліндр під час зворотного ходу та наближення. І навпаки, збільшення гідравлічного потоку не вирішує дефіциту сили під час розширення. Тому розташування насоса має відповідати як необхідному зусиллю розширення, так і виробничому циклу.
| Модель | Сила розширення (тонни) | Головний циліндр (мм) | Ефективний хід (м) | Мотор гідравлічного насоса |
|---|---|---|---|---|
| FR-10T | 10 | φ125 | 10 | 30 кВт |
| FR-20T | 20 | φ150 | 10 | 37 кВт |
| FR-30T | 30 | φ180 | 10 | 45 кВт |
| FR-50T | 50 | φ200 | 10 | 75 кВт |
| FR-100T | 100 | φ250 | 10 | 55 кВт × 2 |
| FR-200T | 200 | φ520 | 10 | 90 кВт × 2 |
| FR-300T | 300 | φ630 | 10 | 90 кВт × 2 |
| FR-400T | 400 | φ630 | 10 | Насос постійного об’єму 55 кВт × 2 + 110 кВт × 2 |
| FR-500T | 500 | φ630 | 10 | Насос постійного об’єму 75 кВт × 2 + 110 кВт × 2 |
Важливо:Тоннаж не є прямим показником діаметра труби, яку машина може обробити. Необхідне зусилля має бути розраховано на основі матеріалу труби, товщини стінки, початкового діаметра, цільового діаметра, коефіцієнта розширення, стану змащення та геометрії інструменту. 100-тонна машина може бути придатною для однієї специфікації труби, але недостатньою для іншої труби з таким же діаметром і матеріалом вищої міцності.
Перед пропозицією надайтемарка матеріалу, тип труби, зовнішній діаметр, початковий внутрішній діаметр, цільовий внутрішній діаметр, товщина стінки, довжина труби, розширення за прохід і необхідна кількість продукції. Після цього FangRong може обчислити приблизну силу розширення та визначити, чи підходить розширення за один або багато проходів.
Для безперервного виробництва, як правило, краще не працювати постійно на абсолютній номінальній потужності машини. Підтримання робочої сили нижче максимального номінального значення забезпечує робочий запас, коли властивості матеріалу, змащення або розміри вхідної труби змінюються.
Лінійні труби великого діаметру та інші трубопровідні продукти можуть вимагати контрольованих внутрішніх розмірів перед наступними операціями з’єднання або перевірки. Лінійки від FR-200T до FR-500T підходять для застосувань, де потрібні висока сила розширення та довгі робочі ходи.
Випадок застосування:Китайський виробник труб використовував анFR-400Tрозширювальний стенд для довгих труб нафто- і газопроводів. Машину було обрано через її високу потужність і довгий робочий хід, що дозволяє виробнику обробляти великі секції, зберігаючи контрольовані внутрішні розміри.
Для теплообмінних трубок внутрішній діаметр має значення, коли площа потоку та узгодженість розмірів є частиною готової специфікації. Розширення є більш доцільним, коли необхідного остаточного отвору неможливо ефективно досягти за допомогою іншого процесу зменшення.
Для звичайних труб, у яких початковий і кінцевий розміри вже знаходяться в межах допуску, використання розширювального волочильного верстата може додати непотрібну операцію. Машина стає цінною, коли внутрішня корекція розміру або овальності є фактичним вузьким місцем.
Трубки гідравлічного циліндра вимагають контрольованої внутрішньої геометрії, оскільки поршень, ущільнення та направляючі компоненти залежать від розмірів отвору та стану поверхні. Розширення можна розглядати, коли існуюча геометрія труби потребує контрольованого внутрішнього розміру, а не подальшого зменшення діаметра.
Кінці труб для фланцевих або з'єднаних з'єднань можуть потребувати контрольованого розширеного перетину. Спеціальна оправка може бути розроблена для необхідної геометрії кінця замість розширення всієї труби.
Випадок застосування:Клієнт із суднобудування використавFR-200Tмашина для розширення кінця труби перед фланцюванням. Холодний процес дозволив уникнути накипу, пов’язаного з нагріванням, і зменшив кількість очищення після формування, необхідного перед наступною операцією виготовлення.
Автоматичну волочильну машину можна сконструювати для вуглецевої сталі, легованої сталі, нержавіючої сталі, міді, алюмінію, титану, нікелевих сплавів та інших відповідних металів. Вибір матеріалу має значення, оскільки сплави з високою міцністю або низькою пластичністю можуть вимагати меншого розширення за прохід і більш контрольованих умов обробки.
Типова система серії FR включає головний гідравлічний циліндр, гідравлічний блок живлення, тягову каретку, пристрій затиску труб, вузол розширювальної оправки, систему керування PLC, HMI, електричну шафу, гідравлічні клапани та необхідну структуру машини.
Інструменти залежать від застосування.Оправлення не можна вибрати тільки з тоннажу машини. Його робочий діаметр, профіль, довжина, матеріал і стан поверхні повинні відповідати специфікації труби. Спеціальні оправки, багатопрохідний інструмент, інструменти для розширення кінців труби, системи подачі та автоматичне завантаження або розвантаження можуть бути зазначені окремо, якщо потрібно.
FangRong виробляє обладнання на своїх виробничих потужностях у містах Дунгуань та Янцзян. Виробничий процес охоплює технічний огляд, перевірку компонентів, точну механічну обробку, гідравлічне складання, електричну інтеграцію, програмування PLC, вирівнювання машини та остаточне випробування.
Замовити інжиніринг:Розміри труб і дані про матеріали перевіряються перед тим, як остаточно визначаються сила циліндра, геометрія оправки та гідравлічна конфігурація.
Перевірка компонентів:Основні гідравлічні та механічні компоненти перевіряються перед складанням.
Точна обробка:Отвори циліндрів і компоненти оправки обробляються відповідно до заданих вимог до розмірів.
Гідравлічні випробування:Гідравлічні контури, клапани та циліндри проходять випробування тиском перед остаточною інтеграцією.
Вирівнювання:Перевіряється тягова каретка, система направляючих, циліндр і осьова лінія труби, оскільки зміщення може вплинути на результати розширення довгих труб.
Функціональне тестування:Машина експлуатується перед відправкою. Якщо клієнтам надаються зразки труб, можна провести фактичні випробування на розширення, щоб перевірити запропонований процес.
Остаточна перевірка:Гідравлічні витоки, стабільність тиску, електрична безпека, рух машини та розміри готових труб перевіряються відповідно до погоджених вимог до перевірки.
ISO 9001:2015— Система управління якістю, що охоплює відповідну проектну, виробничу, монтажну та сервісну діяльність. Сертифікат № UQ231211R1.
Маркування CE— Стандартні моделі FR постачаються відповідно до застосовних вимог європейського ринку з заходами безпеки обладнання, включеними в конструкцію машини. Відповідну документацію про відповідність слід підтвердити щодо кінцевої конфігурації машини та вимог ринку призначення.
Перевірка SGS— Інспекція третьої сторони може бути організована відповідно до обсягу перевірки замовника та вимог контракту.
Запатентовані технології— FangRong повідомляє про 32 патенти на винаходи та понад 100 патентів на корисні моделі, що охоплюють технології, що використовуються в її обладнанні для формування металу.
MOQ:1 повна машина/набір для стандартного обладнання серії FR. Спеціальні виробничі лінії, проекти з декількома машинами та індивідуальні інструменти котируються відповідно до обсягу проекту.
Ціни рівня:Оскільки машини від FR-10T до FR-500T суттєво відрізняються за гідравлічною потужністю, розміром циліндра, оснащенням і автоматизацією, ціна вказується за моделлю та конфігурацією, а не з використанням однієї універсальної ціни за одиницю. Для замовлень із кількома машинами в комерційній пропозиції має бути чітко зазначено кількісний діапазон і відповідну ціну за одиницю, наприклад:1 комплект / 2–4 набори / 5+ наборів. Остаточний графік кількості та ціни підтверджується комерційною пропозицією.
Умови FOB:Ціна FOB доступна на основі узгодженого порту відвантаження в Китаї. У цитаті має бути вказано точнеПорт FOB, як-от порт Шанхай або порт Шеньчжень, разом із конфігурацією машини, обсягом упаковки та кількістю відправлення. Внутрішнє транспортування до номінованого порту включається або виключається відповідно до остаточної пропозиції Інкотермс.
Стандартний час виконання замовлення:FR-10T до FR-100T зазвичай потребують30–60 днівпісля отримання узгодженої передоплати та технічного підтвердження. FR-200T до FR-500T зазвичай потребують90-120 днівчерез їх більші гідравлічні системи, циліндри, конструкції та вимоги до випробувань.
Прискорене замовлення:Прискорений графік виробництва може бути оцінений для термінових проектів залежно від поточної потужності цеху, наявності компонентів і необхідної конфігурації. Прискорена дата доставки підтверджується лише після технічного огляду та планування виробництва; це не слід виходити зі стандартного часу виконання.
Оплата:Стандартні комерційні умови є30% депозиту з підтвердженням замовлення та 70% залишку перед відправленням після заводських приймальних випробувань, якщо інше не обумовлено в договорі купівлі-продажу.
Гарантія:12 місяців з моменту введення в експлуатацію на погоджених умовах гарантії.
FangRong може надати креслення фундаменту, схеми анкерних болтів, інструкції з монтажу, підтримку введення в експлуатацію та навчання операторів. Стандартна підготовка до введення в експлуатацію охоплює роботу машини, заміну оправки, базове технічне обслуговування гідравліки та діагностику типових несправностей.
Для встановлення за кордоном необхідно узгодити необхідний обсяг послуг перед відправкою. Дистанційне усунення несправностей доступне для звичайних операційних проблем, тоді як інженерна підтримка на місці може бути організована для проектів, які вимагають нагляду за монтажем або введення в експлуатацію.
Звичайна машина холодного волочіння зазвичай зменшує зовнішній діаметр і товщину стінки. Волочильний верстат протягує розширювальну оправку через трубу, щоб збільшити внутрішній діаметр. Правильний вибір залежить від того, чи є виробнича проблема завищеним зовнішнім діаметром чи заниженим внутрішнім отвором.
Machine tonnage should be calculated from the material grade, wall thickness, starting diameter, target diameter, expansion per pass, pipe length and tooling design. Тільки зовнішнього діаметра труби недостатньо для вибору машини. Надішліть ці параметри для розрахунку сили перед замовленням.
Немає універсального відсотка розширення для кожної труби. Застосування вуглецевої сталі зазвичай використовують приблизно 5–15% збільшення діаметра за прохід, але допустиме значення залежить від пластичності матеріалу, товщини стінки, початкового діаметра, мастила та необхідної точності розмірів. Матеріали з обмеженою пластичністю можуть потребувати менших кроків і кількох проходів.
Так, контрольоване внутрішнє розширення може виправити відповідні некруглі секції труби. Величина корекції залежить від початкової овальності, товщини стінки, міцності матеріалу та конструкції оправки. Сильна деформація може вимагати окремого випрямлення або попереднього формування перед розширенням.
Ні. Процес розширення серії FR розроблений як операція холодної обробки. Це дозволяє уникнути накипу та окислення, пов’язаного з нагріванням, але холодне розширення також збільшує деформацію матеріалу та зміцнення. Тому для складних сплавів або великих коефіцієнтів розширення процес слід перевірити перед масовим виробництвом.
Так, за умови, що технічні характеристики труби залишаються в межах розрахункової сили та діапазону розмірів машини. Для різних розмірів зазвичай потрібні відповідні оправки або інструменти. Багаторозмірну виробничу лінію слід проектувати відповідно до фактичного діапазону розмірів труб, а не припускати, що одна стандартна оправка може охопити всі продукти.
Надайте матеріал труби, безшовну або зварну конструкцію, зовнішній діаметр, початковий внутрішній діаметр, цільовий внутрішній діаметр, товщину стінки, довжину труби, необхідне розширення за прохід, кількість виробництва, джерело живлення, країну призначення та бажаний графік доставки. Креслення або зразки труб рекомендуються для індивідуальних інструментів.
Стандартний пакет машини включає головну гідравлічну систему, механізм тяги, систему керування, структуру машини та стандартне обладнання, необхідне для роботи. Специфіковані оправки, спеціальні затискачі, системи автоматичного завантаження та розвантаження, подовжені ходи та інші індивідуальні інструменти пропонуються відповідно до специфікації труби.
Для стандартних машин від FR-10T до FR-100T зазвичай потрібно 30–60 днів, тоді як для машин від FR-200T до FR-500T зазвичай потрібно 90–120 днів після технічного та комерційного підтвердження. Прискорений графік може бути оцінений для термінових проектів відповідно до виробничих потужностей і наявності компонентів.
так Для застосувань, де сила розширення, відновлення розмірів або багатопрохідний інструмент є невизначеними, надання репрезентативних зразків труб або повних даних про розміри дозволяє команді інженерів оцінити процес перед остаточною конфігурацією машини. Це особливо корисно для високоміцних сплавів, великих коефіцієнтів розширення та спеціального формування кінців труб.
так Доступні креслення фундаменту, інструкції з монтажу, введення в експлуатацію та навчання операторів. Також може бути організована інженерна підтримка на місці, якщо цього вимагає проект.
Стандартний гарантійний термін становить12 місяців з моменту введення в експлуатацію, з дотриманням погоджених умов гарантії. Запасні частини та технічна підтримка можуть бути поставлені після закінчення гарантійного терміну.
так Налаштування можуть включати хід розширення, геометрію оправки, затиск труби, багатопрохідний інструмент, гідравлічну конфігурацію, системи подачі та розвантаження, послідовності ПЛК та автоматичну інтеграцію виробничої лінії. Індивідуальні налаштування повинні ґрунтуватися на фактичних розмірах труби та цілях виробництва, а не лише на номінальному тоннажі машини.
Адреса
NO.163, Shaton Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Тел
Електронна пошта